
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2025-06-23 Origen: Sitio
La película blister farmacéutica rígida PVC es una red formadora termoformable ampliamente utilizada para crear cavidades transparentes para tabletas, cápsulas, vitaminas, nutracéuticos, productos veterinarios y otras aplicaciones adecuadas de envasado en dosis sólidas. Proporciona una combinación práctica de claridad óptica, rendimiento de conformado, estabilidad dimensional, protección mecánica y rentabilidad.
Para los fabricantes de productos farmacéuticos y convertidores de envases tipo blister, la selección del material no debe basarse únicamente en la transparencia o el grosor. Los compradores también deben evaluar el comportamiento del termoformado, la uniformidad del espesor, la planitud del rollo, la tensión de la banda, la geometría de la cavidad, los requisitos de barrera contra la humedad y el oxígeno, la compatibilidad del sellado térmico, la calidad de la superficie, la documentación reglamentaria y la estabilidad del paquete terminado..
Wallis suministra películas PVC rígidas transparentes personalizadas en diferentes espesores, anchos, formatos de rollo, colores y configuraciones de superficie de acuerdo con los requisitos de la máquina de blister farmacéutico y las especificaciones del cliente. Las estructuras de barrera más alta, como PVC /PVDC, deben evaluarse por separado cuando el producto envasado requiere una mayor protección contra la humedad o el oxígeno.
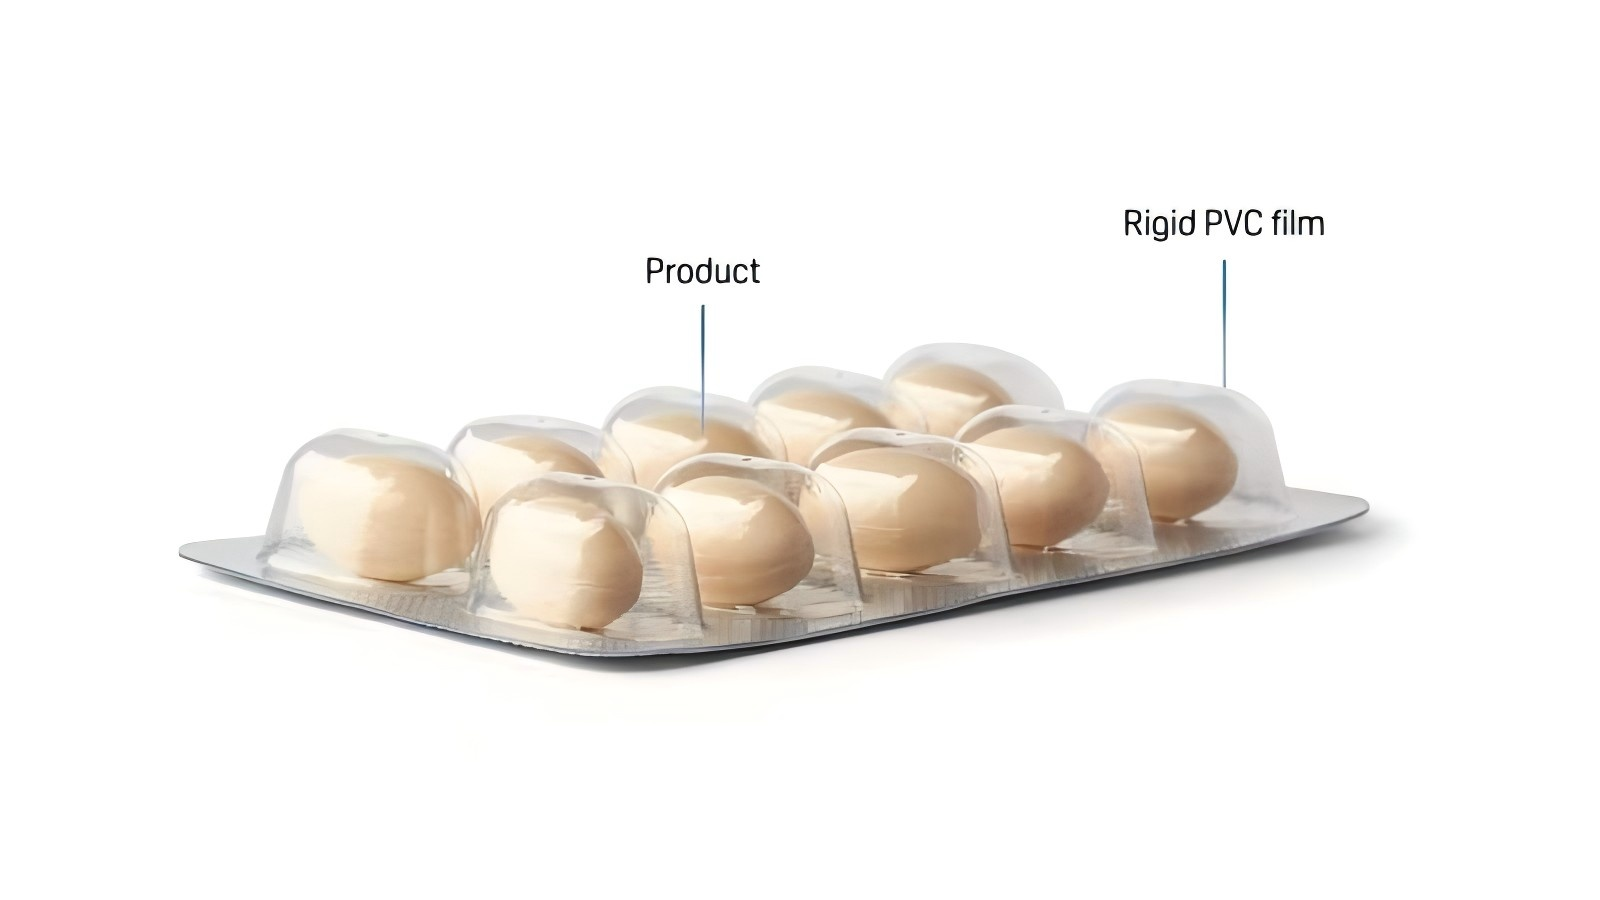
PVC rígido, o cloruro de polivinilo, es un material termoplástico que se puede formular y calandrar o extruir en una película rígida transparente adecuada para termoformado. En los envases tipo blister farmacéuticos, la película PVC actúa como la red formadora que se calienta y se le da forma de cavidades antes de insertar las tabletas o cápsulas.
Después del llenado, la red PVC formada se sella a un material de tapa compatible, comúnmente papel de aluminio con una laca de termosellado diseñada para la red de formación seleccionada. Luego, el blíster terminado se enfría, se perfora o corta, se inspecciona y se envasa según el proceso del fabricante farmacéutico.
PVC rígido simple se selecciona comúnmente cuando una formulación tiene requisitos de barrera moderados y el proyecto de empaque prioriza la transparencia, el termoformado confiable, la eficiencia de producción, la consistencia dimensional y el costo competitivo del material.
La idoneidad final de cualquier material de embalaje farmacéutico debe confirmarse mediante estudios de estabilidad del producto y la calificación del embalaje, en lugar del nombre del material únicamente.
Transparente PVC permite que la tableta o cápsula envasada permanezca visible a través del blister terminado. Esto respalda la identificación de productos, la inspección visual, los controles de calidad de la línea de envasado y la visibilidad del consumidor.
Los compradores profesionales deben inspeccionar la película transparente en busca de neblina, geles, puntos negros, rayones, contaminación, marcas de flujo, superficies irregulares y otros defectos ópticos que pueden volverse muy visibles en las ampollas formadas.
La banda formadora PVC debe ablandarse uniformemente dentro del rango de temperatura de formación previsto para que las cavidades puedan producirse consistentemente sin adelgazamiento excesivo, distorsión de la banda, blanqueamiento, desgarro o formación incompleta.
El rendimiento real del formado depende de la formulación de la película, el calibre, el perfil de calentamiento, el diseño del molde, la profundidad de la cavidad, la presión o el vacío del formado, la velocidad de la máquina y las condiciones de enfriamiento.
Un calibre estable es fundamental para un calentamiento y formación predecibles. Una variación excesiva del espesor puede crear paredes de cavidad desiguales, rigidez inconsistente, presión de sellado variable, problemas de seguimiento de la banda o dificultades para mantener una producción estable de ampollas a alta velocidad.
Una banda de formación estable debe desenrollarse suavemente y permanecer suficientemente plana durante el calentamiento, la formación, el llenado, el sellado, la perforación y el corte. Una curvatura, ondulación o contracción excesivas pueden reducir la eficiencia de la línea y la precisión del registro.
PVC rígida simple proporciona una protección física útil y un rendimiento moderado de barrera contra la humedad para muchas aplicaciones de blíster convencionales, pero no debe clasificarse automáticamente como una película farmacéutica de alta barrera..
Para formulaciones sensibles a la humedad, al oxígeno, al aroma o altamente sensibles a la estabilidad, los ingenieros de envasado farmacéutico pueden necesitar evaluar estructuras de barrera más alta, como PVC /PVDC, multicapa PVC /PE/PVDC, PC laminados basados en TFE, otras películas de barrera especiales o aluminio conformado en frío.
La tasa de transmisión de vapor de agua, o WVTR, es una de las medidas importantes que se utilizan al comparar los envases con barrera contra la humedad. El valor significativo depende del espesor de la película, la estructura, las condiciones de formación, la temperatura, la humedad relativa, el método de prueba y la geometría de la cavidad terminada.
La tasa de transmisión de oxígeno, u OTR, también puede ser importante para formulaciones sensibles a la oxidación. No se debe asumir que PVC simple proporciona la misma protección contra el oxígeno que las estructuras multicapa o recubiertas de alta barrera dedicadas.
| Estructura del material | Ventaja principal | Lógica de selección típica |
|---|---|---|
| Rígido liso PVC | Claridad, termoformado y rentabilidad | Productos con requisitos de barrera relativamente moderados |
| PVC /PVDC | Barrera mejorada contra la humedad y el oxígeno manteniendo la transparencia. | Más formulaciones sensibles a la humedad o al oxígeno |
| PVC /PE/PVDC | Barrera multicapa y flexibilidad de procesamiento | Aplicaciones que requieren formación adicional o funcionalidad de barrera |
| PC Laminado a base de TFE | Barrera contra la humedad muy alta con apariencia de ampolla transparente. | Productos altamente sensibles a la humedad. |
| Aluminio moldeado en frío | Muy alta protección contra la humedad, los gases y la luz. | Formulaciones altamente sensibles donde no se requiere transparencia |
El material de mayor barrera no es automáticamente la mejor solución. Los ingenieros de embalaje deben seleccionar la estructura de menor complejidad que aún satisfaga el requisito de estabilidad validado y al mismo tiempo equilibre el tamaño del blister, el costo del material, la velocidad de la línea, el rendimiento del conformado, el embalaje secundario y los requisitos de la cadena de suministro.
La información actual del producto Wallis proporciona el siguiente rango de personalización. Las especificaciones finales, las tolerancias, los métodos de prueba y la idoneidad del grado deben confirmarse con la especificación técnica aprobada para cada proyecto de envasado farmacéutico.
| del parámetro | Referencia de personalización actual |
|---|---|
| Espesor | Aproximadamente 0,15 mm a 0,40 mm o personalizado según proyecto |
| Ancho | Hasta aproximadamente 800 mm según las especificaciones de la página actual |
| Formulario de suministro | Formato en rollo o hoja convertida según requerimientos de maquinaria |
| Color | Grado estándar transparente; estructuras teñidas o coloreadas sujetas a confirmación |
| Opciones de superficie/funcionales | Tratamientos de superficie antiestáticos u otros tratamientos de superficie específicos del proyecto sujetos a calificación |
| Opción de barrera más alta | Las estructuras recubiertas de PVDC se pueden evaluar como un producto separado de alta barrera |
Solicitar muestras farmacéuticas Película de PVC
Un blíster farmacéutico convencional normalmente combina una cavidad PVC termoformada con una lámina de tapa de aluminio que contiene una laca termosellada formulada para ser compatible con la red de formación.
La temperatura de sellado debe ser lo suficientemente alta como para activar la laca de tapa, pero permanecer dentro de una ventana de proceso que no distorsione excesivamente la ampolla formada ni dañe el producto empaquetado.
La calidad del sello depende de la interacción entre la temperatura, la presión, el tiempo de permanencia, la laca de la lámina, la superficie de la red de formación, las herramientas y la velocidad de la línea. Estos ajustes deben establecerse mediante pruebas reales en máquinas.
La integridad del blíster terminado debe validarse de acuerdo con las especificaciones de empaque del fabricante farmacéutico. PVC simple y el papel de aluminio no garantizan automáticamente la esterilidad o la vida útil del producto; El rendimiento depende del sistema de envasado completo y del producto farmacéutico envasado.
El término grado farmacéutico debe estar respaldado por documentación aplicable al grado exacto del material, el sitio de producción, el mercado de destino y la aplicación farmacéutica prevista. Una declaración genérica como 'certificado por la FDA' no es suficiente para establecer la idoneidad de cada proyecto de envasado farmacéutico.
La TDS debe definir las características relevantes del producto, como la construcción del material, el rango de espesor, la tolerancia dimensional, la apariencia, los requisitos de superficie, las propiedades mecánicas, las recomendaciones de formación, los requisitos de almacenamiento y los métodos de prueba aplicables.
Un COA debe corresponder al grado o lote real suministrado y enumerar las especificaciones de liberación acordadas. Los compradores deben verificar que la documentación se refiera al producto PVC adquirido en lugar de a un PVDC o grado multicapa relacionado pero diferente.
Los compradores de productos farmacéuticos pueden necesitar documentación relacionada con la formulación del polímero, aditivos, monómeros residuales, extraíbles, migración u otras características de seguridad según el mercado previsto y la aplicación del fármaco.
Los clientes deben definir los requisitos aplicables de farmacopea, reglamentación, sustancias restringidas, sistemas de envasado y mercado de destino antes de calificar al proveedor. El cumplimiento debe evaluarse comparándolo con el producto exacto y la documentación actual.
PVC transparente rígido se usa comúnmente para formar cavidades individuales para tabletas donde se requiere visibilidad del producto y rendimiento de termoformado convencional.
El envasado de cápsulas a menudo requiere cavidades de blíster más profundas que las tabletas pequeñas, lo que hace que la consistencia de la formación y la distribución del espesor de la pared sean importantes durante la selección del material.
Las vitaminas, los suplementos y los productos nutracéuticos en dosis sólidas seleccionados pueden utilizar estructuras de ampolla PVC según la estabilidad del producto, los requisitos del mercado de destino y el diseño del empaque.
Las tabletas y cápsulas veterinarias también pueden utilizar bandas rígidas formadoras de blísteres cuando el sistema de envasado seleccionado satisface los requisitos reglamentarios y del producto específico.
PVC rígido también se puede evaluar para aplicaciones seleccionadas de diagnóstico, atención médica o dispositivos en blíster no estériles. Los proyectos de dispositivos médicos que requieren esterilización o desempeño de barrera estéril deben verificar por separado la compatibilidad de la esterilización, la integridad del paquete y los requisitos reglamentarios aplicables.
El calibre PVC correcto depende del tamaño de la cavidad, la profundidad de la cavidad, las dimensiones de la tableta o cápsula, la rigidez deseada del blíster, el método de formación, la velocidad de la máquina, el ancho de la banda y el diseño del paquete final.
Las cavidades relativamente poco profundas pueden permitir el uso de redes de formación más delgadas donde permanecen suficiente rigidez y espesor de pared después de la formación.
Las cavidades más profundas crean una mayor absorción de material y adelgazamiento de las paredes. Es posible que se requiera un calibre más grueso o una calidad más conformable dependiendo de la geometría de la cavidad y las condiciones de producción.
El espesor final debe validarse en la máquina envasadora de blister real utilizando el molde de producción, el perfil de calentamiento, la presión de formación, la lámina de sellado, la velocidad de la línea y el sistema de corte.
Ejecute el material de muestra utilizando el molde blister de producción. Inspeccione la profundidad de la cavidad, la definición de las esquinas, el adelgazamiento de la pared, el blanqueamiento, la distorsión de la red, el desgarro y la consistencia general de la bolsa.
Pruebe el desenrollado, el control de la tensión, el calentamiento, el conformado, el llenado, el sellado, la codificación, la perforación, el corte y el seguimiento de la banda a una velocidad de producción representativa.
Utilice la lámina de tapa prevista y las condiciones de sellado de producción para determinar una temperatura, presión y ventana de tiempo de permanencia aceptables.
Evalúe el sistema de ampollas completo en lugar de la película PVC cruda sola. La calificación del embalaje terminado puede incluir la integridad del paquete, la estabilidad dimensional, el rendimiento de la barrera, la inspección visual, las pruebas de transporte y la estabilidad del producto farmacéutico según el programa de validación del cliente.
Discuta su proyecto de ampollas farmacéuticas
Las materias primas consistentes y la formulación controlada ayudan a mantener el color estable, la claridad, el comportamiento de termoformado, el rendimiento mecánico y la consistencia entre lotes.
El calibre debe medirse a lo largo de la banda y a lo largo del rollo de acuerdo con el método de prueba y la tolerancia acordados.
El producto farmacéutico transparente PVC debe inspeccionarse para detectar contaminación, puntos negros, geles, rayones, burbujas, variaciones de turbidez, marcas en la superficie y otros defectos visibles.
Se deben revisar los rollos para detectar telescopados, devanados sueltos, daños en los bordes, arrugas, bloqueos, contaminación y otras condiciones que puedan interferir con la maquinaria blíster de alta velocidad.
Cuando la tracción, el impacto, la contracción, la conformación u otros parámetros mecánicos sean importantes, el comprador debe definir la dirección de la prueba, el acondicionamiento, la norma, el método y los criterios de aceptación.
Las posibles causas incluyen temperatura de película insuficiente, presión de formación o vacío insuficiente, velocidad excesiva de la máquina, formulación PVC inadecuada o una geometría de cavidad demasiado exigente.
Las cavidades profundas pueden alejar el material de las esquinas y paredes laterales. Ajustar el calibre, el perfil de calentamiento, la geometría de la cavidad, las condiciones de conformado o el grado PVC puede mejorar la distribución del espesor.
La curvatura puede verse influenciada por la tensión del material, la temperatura de almacenamiento, el bobinado del rollo, las condiciones de calentamiento, la tensión de la banda o el procesamiento asimétrico.
Las posibles causas incluyen laca de tapa incompatible, superficies contaminadas, temperatura, presión o tiempo de permanencia insuficientes, placas de sellado desiguales, velocidad excesiva de la línea o combinación incorrecta de película y lámina.
Formato de suministro: rollos o láminas convertidas según requerimientos del proyecto.
Ancho: personalizado según el diseño del blister y la configuración de la máquina dentro de los límites de producción disponibles.
Núcleo: seleccionado según dimensiones del rollo y equipo de desenrollado.
Protección: película protectora, envoltorio resistente a la humedad, cartones, palés o embalajes de exportación personalizados según sea necesario.
Etiquetado: calidad del producto, dimensiones, información del lote y otros detalles de trazabilidad acordados.
Muestras: se puede discutir el material de prueba para la calificación de la máquina y del blister.
Producto final: tableta, cápsula, nutracéutico, producto veterinario u otra aplicación.
Se requiere PVC simple, PVC /PVDC u otra estructura en forma de ampolla.
PVC espesor y tolerancia.
Ancho del rollo y diámetro máximo del rollo.
Tamaño del núcleo.
Requisito transparente, teñido, coloreado u opaco.
Marca y modelo de máquina envasadora de blister.
Método de formación y profundidad aproximada de la cavidad.
Velocidad de la línea de producción.
Especificación de la lámina de aluminio para tapa.
Barrera requerida o objetivo de estabilidad.
Documentación farmacopeica o reglamentaria aplicable.
TDS, COA o documentación de prueba adicional requerida.
Cantidad de muestra y previsión de compra anual.
Embalaje, etiquetado y requisitos del puerto de destino.
Solicitar especificación y cotización farmacéutica PVC
Wallis suministra películas rígidas PVC y materiales de embalaje farmacéuticos relacionados para convertidores de blíster, fabricantes de productos farmacéuticos, distribuidores de embalajes, proveedores de atención sanitaria y clientes OEM .
El espesor, el ancho, la longitud del rollo, el tamaño del núcleo, el color de la película, los requisitos de la superficie y el embalaje se pueden analizar de acuerdo con la máquina blister y el diseño de producción del cliente.
PVC simple se puede evaluar para aplicaciones de ampollas convencionales, mientras que las estructuras recubiertas de PVDC u otras estructuras de barrera superior se pueden analizar cuando la estabilidad del producto requiere protección adicional.
Para proyectos nuevos o reemplazo de proveedores, las pruebas de muestras permiten a los clientes evaluar el comportamiento de conformado, la compatibilidad de la máquina, la calidad de la cavidad, el sellado, el rendimiento del funcionamiento de los rodillos y la apariencia del blíster terminado antes de la aprobación comercial.
Los clientes internacionales de embalaje farmacéutico pueden analizar los requisitos de embalaje de exportación, paletización, etiquetado en rollo, documentación de pedidos, coordinación de envíos y requisitos logísticos específicos del proyecto.
| Requisito del comprador | Soporte para el proyecto Wallis |
|---|---|
| Selección de materiales | PVC rígido simple y estructuras de barrera superior relacionadas según la aplicación |
| Personalización de dimensiones | Grosor, ancho, dimensiones del rollo y formatos convertidos personalizados |
| Color y apariencia | Estructuras transparentes y teñidas o coloreadas específicas del proyecto sujetas a aprobación |
| Calificación de la máquina | Material de muestra para pruebas de termoformado y sellado. |
| Documentación | TDS, COA específicos del proyecto y documentación técnica disponible para la calificación |
| Suministro Internacional | Embalaje de exportación personalizado, etiquetado y soporte logístico |
El rígido farmacéutico PVC es una red formadora de plástico termoformable que se utiliza para crear cavidades tipo blíster para tabletas, cápsulas, nutracéuticos, productos veterinarios y otras aplicaciones de envasado de dosis sólidas adecuadas.
El espesor correcto depende de las dimensiones de la cavidad, la profundidad de conformado, la rigidez requerida, el diseño de la máquina, la velocidad de la línea y las especificaciones del paquete. La página actual de Wallis hace referencia a aproximadamente 0,15 a 0,40 mm para esta gama de productos, y las dimensiones finales están sujetas a la confirmación del proyecto.
No. PVC rígido simple se usa generalmente cuando la claridad, la termoformabilidad y la rentabilidad son más importantes y el producto tiene requisitos de barrera moderados. Las formulaciones sensibles a la humedad o al oxígeno pueden requerir películas basadas en PVC /PVDC, PC TFE, estructuras multicapa, láminas conformadas en frío u otra solución de alta barrera.
PVC es la película base termoformable. PVC /PVDC agrega un recubrimiento de barrera de PVDC para mejorar la protección contra la humedad y el oxígeno mientras mantiene una estructura de ampolla transparente. El rendimiento de la barrera depende del peso del recubrimiento, la estructura, las condiciones de formación y el método de prueba.
Sí, los grados PVC adecuados se pueden termoformar en diferentes geometrías de cavidad, pero las cavidades más profundas crean una mayor extracción de material y adelgazamiento de las paredes. El espesor, la formulación, el perfil de calentamiento y las condiciones de formación correctos deben validarse utilizando el molde real.
El transparente estándar PVC proporciona visibilidad del producto en lugar de una fuerte protección contra la luz. Se pueden evaluar estructuras tintadas, opacas o UV cuando se requiere protección contra la luz, pero se debe validar la transmisión específica de longitud de onda real y la estabilidad del paquete terminado.
La lámina de aluminio de la tapa contiene normalmente una laca termosellable compatible con la banda de formación. El calor, la presión y el tiempo de permanencia activan el sistema de sellado y crean el sello del blíster terminado.
Ningún producto genérico PVC debe describirse automáticamente como 'certificado por la FDA'. La idoneidad del empaque farmacéutico depende de la composición exacta del material, la documentación disponible del proveedor, el producto farmacéutico previsto, el sistema de empaque, el mercado de destino, la evaluación de seguridad, la compatibilidad, el control de calidad y los requisitos de estabilidad.
Dependiendo del proyecto, los compradores pueden solicitar una ficha técnica, un certificado de análisis, una composición o declaraciones reglamentarias, información sobre sustancias restringidas, información relevante de la farmacopea, datos de migración o extraíbles y otra documentación requerida por su procedimiento interno de calificación.
El rendimiento del termoformado y del sellado depende de la máquina, el molde, el perfil de calentamiento, la presión de formado, la tensión de la banda, la velocidad de la línea, la lámina de la tapa, las condiciones de sellado y la geometría de la cavidad terminada. La validación de la línea de producción proporciona información más útil que los datos de las materias primas por sí solos.
Sí. El espesor, el ancho, las dimensiones del rollo, el tamaño del núcleo, el color, los requisitos de superficie y el embalaje se pueden analizar según la capacidad de fabricación y el equipo de embalaje tipo blíster del cliente.
Proporcione la aplicación farmacéutica, estructura de la película, espesor, ancho, tamaño del rollo, modelo de máquina, dimensiones de la cavidad, condiciones de formación, lámina de tapa, requisitos de barrera, requisitos de documentación aplicables, cantidad de muestra, volumen anual y mercado de destino.
La película farmacéutica transparente rígida PVC sigue siendo un material de formación práctico para envases convencionales de ampollas de tabletas y cápsulas donde la claridad, el termoformado confiable, la estabilidad dimensional y la rentabilidad son importantes.
Sin embargo, para el envasado farmacéutico profesional, se debe seleccionar PVC simple en función del requisito real de estabilidad del producto farmacéutico en lugar de asumir que proporciona un alto rendimiento de barrera contra la humedad o el oxígeno. Las formulaciones más sensibles pueden requerir estructuras de barrera avanzadas basadas en PVC /PVDC, PC TFE u otras.
Al evaluar el espesor, el rendimiento del conformado, los requisitos de barrera, la compatibilidad de las tapas, la integridad del sello, la documentación reglamentaria, el rendimiento de la máquina y la estabilidad del paquete terminado antes de la aprobación comercial, los fabricantes farmacéuticos y los convertidores de blister pueden reducir el riesgo del embalaje y construir una cadena de suministro más confiable.
Póngase en contacto con Wallis para obtener una película en blíster PVC farmacéutica


