
Visualizações: 0 Autor: Editor do site Horário de publicação: 23/06/2025 Origem: Site
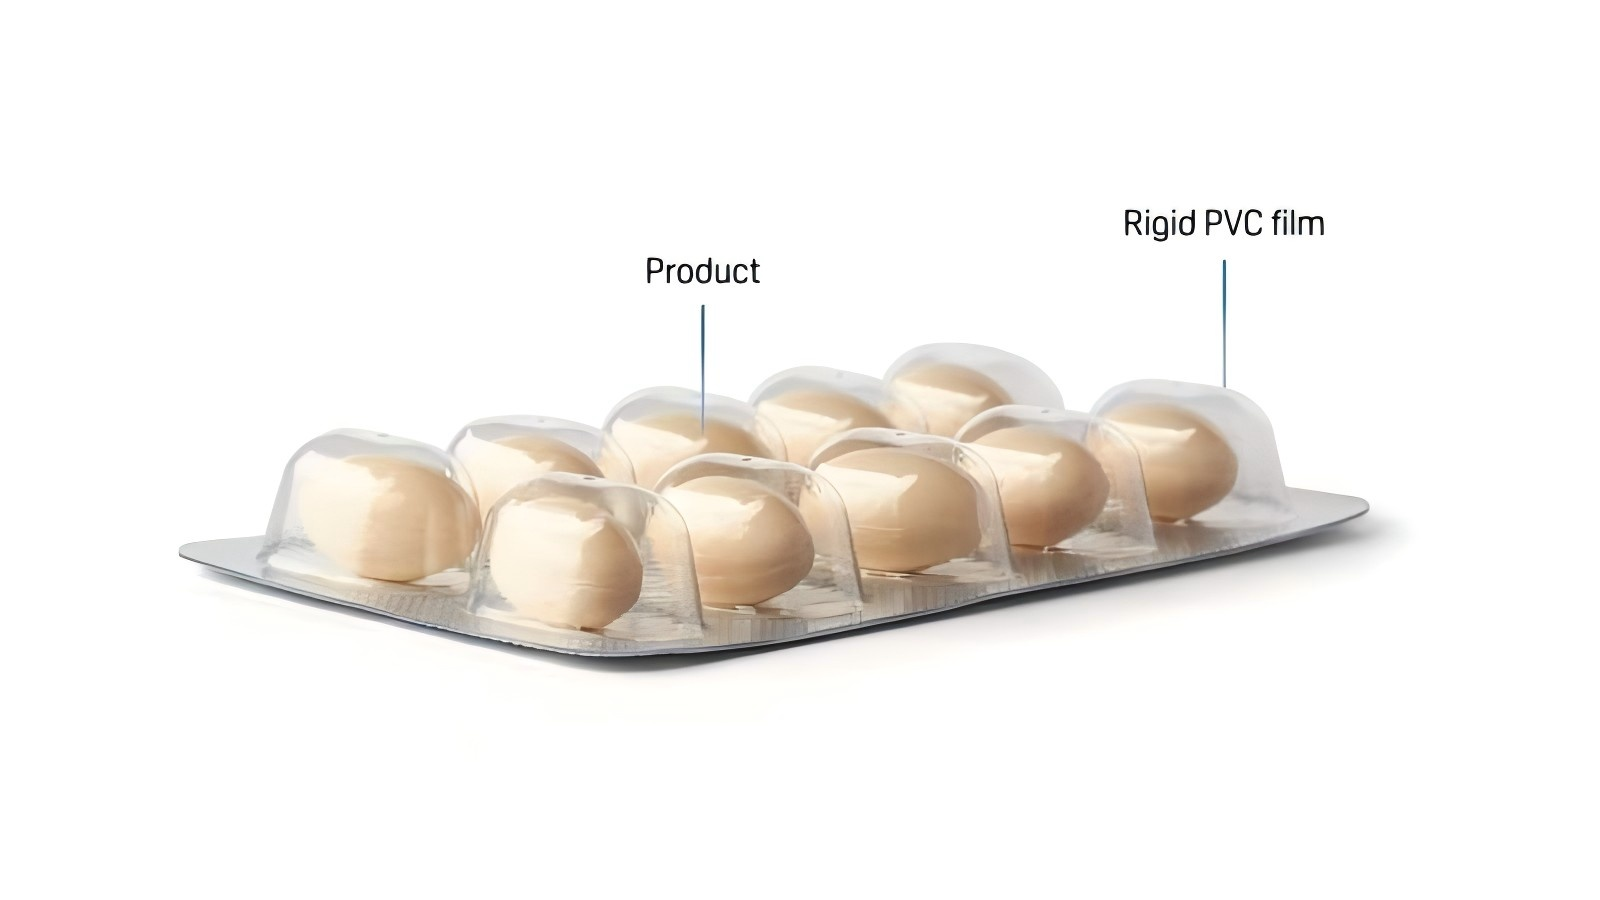
O filme blister rígido farmacêutico PVC é uma teia de formação termoformável amplamente utilizada para criar cavidades transparentes para comprimidos, cápsulas, vitaminas, nutracêuticos, produtos veterinários e outras aplicações adequadas de embalagens de doses sólidas. Ele fornece uma combinação prática de clareza óptica, desempenho de formação, estabilidade dimensional, proteção mecânica e eficiência de custos.
Para fabricantes farmacêuticos e conversores de embalagens blister, a seleção de materiais não deve ser baseada apenas na transparência ou na espessura. Os compradores também devem avaliar o comportamento da termoformação, a uniformidade da espessura, o nivelamento do rolo, a tensão da alma, a geometria da cavidade, os requisitos de barreira contra umidade e oxigênio, a compatibilidade de vedação térmica, a qualidade da superfície, a documentação regulatória e a estabilidade da embalagem acabada..
Wallis fornece filme rígido transparente personalizado PVC em diferentes espessuras, larguras, formatos de rolo, cores e configurações de superfície de acordo com os requisitos da máquina de blister farmacêutico e as especificações do cliente. Estruturas de barreira mais alta, como PVC /PVDC, devem ser avaliadas separadamente quando o produto embalado requer maior proteção contra umidade ou oxigênio.
PVC rígido, ou cloreto de polivinila, é um material termoplástico que pode ser formulado e calandrado ou extrusado em um filme rígido transparente adequado para termoformação. Nas embalagens blister farmacêuticas, o filme PVC atua como uma teia formadora que é aquecida e moldada em cavidades antes da inserção dos comprimidos ou cápsulas.
Após o enchimento, a teia PVC formada é selada a um material de cobertura compatível, geralmente folha de alumínio com uma laca de vedação térmica projetada para a teia de formação selecionada. O blister acabado é então resfriado, perfurado ou cortado, inspecionado e embalado de acordo com o processo do fabricante farmacêutico.
O rígido simples PVC é comumente selecionado quando uma formulação tem requisitos de barreira moderados e o projeto de embalagem prioriza transparência, termoformação confiável, eficiência de produção, consistência dimensional e custo de material competitivo.
A adequação final de qualquer material de embalagem farmacêutica deve ser confirmada através de estudos de estabilidade do produto e qualificação da embalagem, e não apenas pelo nome do material.
Transparente PVC permite que o comprimido ou cápsula embalado permaneça visível através do blister acabado. Isso apoia a identificação do produto, a inspeção visual, as verificações de qualidade da linha de embalagem e a visibilidade do consumidor.
Os compradores profissionais devem inspecionar o filme transparente em busca de neblina, géis, manchas pretas, arranhões, contaminação, marcas de fluxo, superfícies irregulares e outros defeitos ópticos que podem se tornar altamente visíveis nas bolhas formadas.
A teia de formação PVC deve amolecer uniformemente dentro da faixa de temperatura de formação pretendida para que as cavidades possam ser produzidas consistentemente sem adelgaçamento excessivo, distorção da teia, branqueamento, rasgo ou formação incompleta.
O desempenho real da conformação depende da formulação do filme, calibre, perfil de aquecimento, projeto do molde, profundidade da cavidade, pressão ou vácuo de conformação, velocidade da máquina e condições de resfriamento.
O medidor estável é fundamental para aquecimento e formação previsíveis. A variação excessiva da espessura pode criar paredes irregulares da cavidade, rigidez inconsistente, pressão de vedação variável, problemas de rastreamento da banda ou dificuldades em manter a produção estável de bolhas em alta velocidade.
Uma teia de formação estável deve desenrolar-se suavemente e permanecer suficientemente plana durante o aquecimento, formação, enchimento, vedação, perfuração e corte. Curvatura, ondulação ou encolhimento excessivos podem reduzir a eficiência da linha e a precisão do registro.
PVC rígido simples fornece proteção física útil e desempenho moderado de barreira à umidade para muitas aplicações convencionais de blister, mas não deve ser automaticamente classificado como um filme farmacêutico de alta barreira.
Para formulações sensíveis à umidade, ao oxigênio, ao aroma ou altamente sensíveis à estabilidade, os engenheiros de embalagens farmacêuticas podem precisar avaliar estruturas de barreira mais alta, como PVC /PVDC, multicamadas PVC /PE/PVDC, PC laminados à base de TFE, outros filmes de barreira especiais ou alumínio moldado a frio.
A Taxa de Transmissão de Vapor de Água, ou WVTR, é uma das medidas importantes usadas ao comparar embalagens com barreira contra umidade. O valor significativo depende da espessura do filme, estrutura, condições de formação, temperatura, umidade relativa, método de teste e geometria da cavidade acabada.
A Taxa de Transmissão de Oxigênio, ou OTR, também pode ser importante para formulações sensíveis à oxidação. Não se deve presumir que PVC simples forneça a mesma proteção contra oxigênio que estruturas dedicadas com revestimento de alta barreira ou multicamadas.
| Estrutura do Material | Vantagem Primária | Lógica de Seleção Típica |
|---|---|---|
| Simples Rígido PVC | Clareza, termoformação e eficiência de custos | Produtos com requisitos de barreira relativamente moderados |
| PVC /PVDC | Barreira melhorada contra umidade e oxigênio, mantendo a transparência | Formulações mais sensíveis à umidade ou ao oxigênio |
| PVC /PE/PVDC | Barreira multicamadas e flexibilidade de processamento | Aplicações que requerem funcionalidade adicional de formação ou barreira |
| PC Laminado à base de TFE | Barreira de umidade muito alta com aparência de bolha transparente | Produtos altamente sensíveis à umidade |
| Alumínio moldado a frio | Proteção muito alta contra umidade, gases e luz | Formulações altamente sensíveis onde a transparência não é necessária |
O material com maior barreira não é automaticamente a melhor solução. Os engenheiros de embalagem devem selecionar a estrutura de menor complexidade que ainda satisfaça o requisito de estabilidade validado, ao mesmo tempo que equilibra o tamanho do blister, o custo do material, a velocidade da linha, o desempenho da formação, a embalagem secundária e os requisitos da cadeia de fornecimento.
As informações atuais do produto Wallis fornecem a seguinte faixa de personalização. As especificações finais, tolerâncias, métodos de teste e adequação ao grau devem ser confirmados em relação às especificações técnicas aprovadas para cada projeto de embalagem farmacêutica.
| do parâmetro | Referência de personalização atual |
|---|---|
| Grossura | Aproximadamente 0,15 mm a 0,40 mm ou personalizado conforme projeto |
| Largura | Até aproximadamente 800 mm de acordo com a especificação da página atual |
| Formulário de Fornecimento | Formato de rolo ou folha convertida de acordo com os requisitos da máquina |
| Cor | Classe padrão transparente; estruturas matizadas ou coloridas sujeitas a confirmação |
| Opções de superfície/funcionais | Tratamentos de superfície antiestáticos ou outros tratamentos de superfície específicos do projeto sujeitos a qualificação |
| Opção de barreira mais alta | Estruturas revestidas com PVDC podem ser avaliadas como um produto separado de alta barreira |
Solicitar amostras farmacêuticas Filme de PVC
Um blister farmacêutico convencional geralmente combina uma cavidade PVC termoformada com uma folha de cobertura de alumínio contendo uma laca de vedação térmica formulada para compatibilidade com a teia formadora.
A temperatura de vedação deve ser alta o suficiente para ativar o verniz da tampa, mas permanecer dentro de uma janela de processo que não distorça excessivamente a bolha formada ou danifique o produto embalado.
A qualidade da vedação depende da interação entre temperatura, pressão, tempo de permanência, laca da folha, superfície da rede de formação, ferramentas e velocidade da linha. Essas configurações devem ser estabelecidas por meio de testes reais da máquina.
A integridade do blister finalizado deve ser validada de acordo com as especificações da embalagem do fabricante farmacêutico. PVC simples e a folha de alumínio não garantem automaticamente a esterilidade ou a vida útil do produto; o desempenho depende do sistema completo de embalagem e do medicamento embalado.
O termo grau farmacêutico deve ser apoiado por documentação aplicável ao grau exato do material, local de produção, mercado de destino e aplicação farmacêutica pretendida. Uma declaração genérica como “certificado pela FDA” não é suficiente para estabelecer a adequação para todos os projetos de embalagens farmacêuticas.
O TDS deve definir características relevantes do produto, como construção do material, faixa de espessura, tolerância dimensional, aparência, requisitos de superfície, propriedades mecânicas, recomendações de formação, requisitos de armazenamento e métodos de teste aplicáveis.
Um COA deve corresponder ao grau ou lote real fornecido e listar as especificações de liberação acordadas. Os compradores devem verificar se a documentação se refere ao produto PVC adquirido, e não a um PVDC ou grau multicamada relacionado, mas diferente.
Os compradores farmacêuticos podem precisar de documentação relativa à formulação do polímero, aditivos, monômeros residuais, extraíveis, migração ou outras características de segurança, dependendo do mercado pretendido e da aplicação do medicamento.
Os clientes devem definir os requisitos aplicáveis de farmacopeia, regulamentação, substância restrita, sistema de embalagem e mercado de destino antes da qualificação do fornecedor. A conformidade deve ser avaliada em relação ao produto exato e à documentação atual.
Transparente rígido PVC é comumente usado para formar cavidades individuais para comprimidos onde a visibilidade do produto e o desempenho de termoformação convencional são necessários.
A embalagem de cápsulas geralmente requer cavidades blister mais profundas do que comprimidos pequenos, tornando a consistência da formação e a distribuição da espessura da parede importantes durante a seleção do material.
Vitaminas, suplementos e produtos nutracêuticos de dose sólida selecionados podem usar estruturas de blister PVC de acordo com a estabilidade do produto, os requisitos do mercado de destino e o design da embalagem.
Os comprimidos e cápsulas veterinárias também podem usar redes rígidas formadoras de bolhas, onde o sistema de embalagem selecionado satisfaça o produto específico e os requisitos regulamentares.
PVC rígido também pode ser avaliado para aplicações selecionadas de diagnóstico, cuidados de saúde ou dispositivos de blister não estéreis. Os projetos de dispositivos médicos que exigem esterilização ou desempenho de barreira estéril devem verificar separadamente a compatibilidade da esterilização, a integridade da embalagem e os requisitos regulamentares aplicáveis.
O medidor PVC correto depende do tamanho da cavidade, profundidade da cavidade, dimensões do comprimido ou cápsula, rigidez desejada do blister, método de formação, velocidade da máquina, largura da banda e design da embalagem final.
Cavidades relativamente rasas podem permitir o uso de teias de formação mais finas onde permanecem rigidez e espessura de parede suficientes após a formação.
Cavidades mais profundas criam maior tração do material e adelgaçamento da parede. Uma espessura mais espessa ou uma classe mais moldável pode ser necessária dependendo da geometria do bolsão e das condições de produção.
A espessura final deve ser validada na própria máquina de embalagem blister usando o molde de produção, perfil de aquecimento, pressão de formação, folha de vedação, velocidade da linha e sistema de corte.
Execute o material de amostra usando o molde blister de produção. Inspecione a profundidade da cavidade, a definição dos cantos, o afinamento da parede, o branqueamento, a distorção da banda, o rasgo e a consistência geral da bolsa.
Teste o desenrolamento, o controle de tensão, o aquecimento, a conformação, o enchimento, a vedação, a codificação, a perfuração, o corte e o rastreamento da banda em uma velocidade de produção representativa.
Use a folha de cobertura pretendida e as condições de vedação de produção para determinar uma temperatura, pressão e janela de tempo de permanência aceitáveis.
Avalie o sistema de blister completo em vez do filme PVC bruto sozinho. A qualificação da embalagem acabada pode incluir integridade da embalagem, estabilidade dimensional, desempenho da barreira, inspeção visual, testes de transporte e estabilidade do medicamento de acordo com o programa de validação do cliente.
Discuta seu projeto de blister farmacêutico
Matérias-primas consistentes e formulação controlada ajudam a manter a cor estável, a clareza, o comportamento de termoformação, o desempenho mecânico e a consistência entre lotes.
A bitola deve ser medida através da banda e ao longo do rolo de acordo com o método de teste e tolerância acordados.
Produtos farmacêuticos transparentes PVC devem ser inspecionados quanto a contaminação, manchas pretas, géis, arranhões, bolhas, variação de neblina, marcas superficiais e outros defeitos visíveis.
Os rolos devem ser verificados quanto a telescopagem, enrolamento solto, danos nas bordas, rugas, bloqueios, contaminação e outras condições que possam interferir no maquinário de blister de alta velocidade.
Quando a tração, o impacto, o encolhimento, a conformação ou outros parâmetros mecânicos forem importantes, o comprador deverá definir a direção do teste, o condicionamento, o padrão, o método e os critérios de aceitação.
As possíveis causas incluem temperatura insuficiente do filme, pressão ou vácuo de formação insuficiente, velocidade excessiva da máquina, formulação PVC inadequada ou uma geometria de cavidade excessivamente exigente.
Cavidades profundas podem afastar o material dos cantos e paredes laterais. Ajustar o calibre, o perfil de aquecimento, a geometria da cavidade, as condições de conformação ou a classe PVC pode melhorar a distribuição da espessura.
A curvatura pode ser influenciada pela tensão do material, temperatura de armazenamento, enrolamento do rolo, condições de aquecimento, tensão da trama ou processamento assimétrico.
As possíveis causas incluem laca de tampa incompatível, superfícies contaminadas, temperatura, pressão ou tempo de permanência insuficientes, placas de vedação irregulares, velocidade excessiva da linha ou combinação incorreta de filme e folha.
Formato de fornecimento: rolos ou folhas convertidas conforme necessidade do projeto.
Largura: customizada de acordo com o layout do blister e configuração da máquina dentro dos limites de produção disponíveis.
Núcleo: selecionado de acordo com as dimensões do rolo e equipamento de desenrolamento.
Proteção: película protetora, embalagem resistente à umidade, caixas, paletes ou embalagens de exportação personalizadas conforme necessário.
Rotulagem: classificação do produto, dimensões, informações do lote e outros detalhes de rastreabilidade acordados.
Amostras: o material de teste pode ser discutido para qualificação de máquinas e blisters.
Produto final: comprimido, cápsula, nutracêutico, produto veterinário ou outra aplicação.
Necessário PVC , PVC /PVDC simples ou outra estrutura de bolha.
PVC espessura e tolerância.
Largura do rolo e diâmetro máximo do rolo.
Tamanho do núcleo.
Requisito transparente, colorido, colorido ou opaco.
Marca e modelo da máquina de embalagem blister.
Método de conformação e profundidade aproximada da cavidade.
Velocidade da linha de produção.
Especificação da folha de cobertura de alumínio.
Barreira necessária ou alvo de estabilidade.
Documentação farmacopéica ou regulamentar aplicável.
TDS, COA ou documentação de teste adicional necessária.
Quantidade de amostra e previsão de compra anual.
Requisitos de embalagem, rotulagem e porto de destino.
Solicitar especificação e orçamento farmacêutico PVC
Wallis fornece filme rígido PVC e materiais de embalagem farmacêutica relacionados para conversores de blister, fabricantes farmacêuticos, distribuidores de embalagens, fornecedores de serviços de saúde e clientes OEM .
Espessura, largura, comprimento do rolo, tamanho do núcleo, cor do filme, requisitos de superfície e embalagem podem ser discutidos de acordo com a máquina de blister e o layout de produção do cliente.
PVC simples pode ser avaliado para aplicações convencionais em blister, enquanto estruturas revestidas com PVDC ou outras estruturas de barreira mais alta podem ser discutidas quando a estabilidade do produto requer proteção adicional.
Para novos projetos ou substituição de fornecedores, os testes de amostra permitem que os clientes avaliem o comportamento de conformação, a compatibilidade da máquina, a qualidade da cavidade, a vedação, o desempenho do rolo e a aparência do blister acabado antes da aprovação comercial.
Embalagem para exportação, paletização, etiquetagem de rolos, documentação de pedidos, coordenação de remessas e requisitos logísticos específicos do projeto podem ser discutidos para clientes internacionais de embalagens farmacêuticas.
| Requisito do Comprador | Suporte ao Projeto Wallis |
|---|---|
| Seleção de Materiais | Estruturas rígidas simples PVC e estruturas de barreira superior relacionadas de acordo com a aplicação |
| Personalização de dimensão | Espessura, largura, dimensões de rolo personalizadas e formatos convertidos |
| Cor e aparência | Estruturas transparentes e coloridas ou coloridas específicas do projeto, sujeitas a aprovação |
| Qualificação de máquinas | Material de amostra para testes de termoformagem e vedação |
| Documentação | TDS específico do projeto, COA e documentação técnica disponível para qualificação |
| Fornecimento Internacional | Embalagem personalizada para exportação, rotulagem e suporte logístico |
O rígido farmacêutico PVC é uma teia formadora de plástico termoformável usada para criar cavidades de blister para comprimidos, cápsulas, nutracêuticos, produtos veterinários e outras aplicações de embalagens de doses sólidas adequadas.
A espessura correta depende das dimensões da cavidade, profundidade de conformação, rigidez necessária, projeto da máquina, velocidade da linha e especificação da embalagem. A página Wallis atual faz referência a aproximadamente 0,15–0,40 mm para esta linha de produtos, com dimensões finais sujeitas à confirmação do projeto.
Não. O rígido simples PVC é geralmente usado onde a clareza, a termoformabilidade e a eficiência de custos são mais importantes e o produto tem requisitos de barreira moderados. Formulações sensíveis à umidade ou ao oxigênio podem exigir filmes à base de PVC /PVDC, PC TFE, estruturas multicamadas, folhas moldadas a frio ou outra solução de alta barreira.
PVC é o filme base termoformável. PVC /PVDC adiciona um revestimento de barreira PVDC para melhorar a proteção contra umidade e oxigênio, mantendo uma estrutura de bolha transparente. O desempenho da barreira depende do peso do revestimento, da estrutura, das condições de formação e do método de teste.
Sim, classes adequadas PVC podem ser termoformadas em diferentes geometrias de cavidade, mas bolsões mais profundos criam maior tração do material e adelgaçamento da parede. A espessura correta, a formulação, o perfil de aquecimento e as condições de formação devem ser validados usando o molde real.
A transparência padrão PVC fornece visibilidade do produto em vez de forte proteção contra luz. Estruturas coloridas, opacas ou absorventes UV podem ser avaliadas quando a proteção contra luz é necessária, mas a transmissão real específica do comprimento de onda e a estabilidade da embalagem final devem ser validadas.
A folha de cobertura de alumínio normalmente contém uma laca de vedação térmica compatível com a teia de formação. Calor, pressão e tempo de permanência ativam o sistema de vedação e criam a vedação do blister final.
Nenhum produto genérico PVC deve ser automaticamente descrito como 'certificado pela FDA'. A adequação da embalagem farmacêutica depende da composição exata do material, da documentação disponível do fornecedor, do medicamento pretendido, do sistema de embalagem, do mercado de destino, da avaliação de segurança, da compatibilidade, do controle de qualidade e dos requisitos de estabilidade.
Dependendo do projeto, os compradores podem solicitar uma ficha técnica, certificado de análise, composição ou declarações regulatórias, informações sobre substâncias restritas, informações farmacopéicas relevantes, dados de migração ou extraíveis e outras documentações exigidas pelo seu procedimento interno de qualificação.
O desempenho da termoformação e da vedação depende da máquina, do molde, do perfil de aquecimento, da pressão de formação, da tensão da alma, da velocidade da linha, da folha de cobertura, das condições de vedação e da geometria da cavidade acabada. A validação da linha de produção fornece informações mais úteis do que apenas dados de matéria-prima.
Sim. Espessura, largura, dimensões do rolo, tamanho do núcleo, cor, requisitos de superfície e embalagem podem ser discutidos de acordo com a capacidade de fabricação e o equipamento de embalagem blister do cliente.
Fornece a aplicação farmacêutica, estrutura do filme, espessura, largura, tamanho do rolo, modelo da máquina, dimensões da cavidade, condições de formação, folha de cobertura, requisitos de barreira, requisitos de documentação aplicáveis, quantidade de amostra, volume anual e mercado de destino.
O filme farmacêutico transparente rígido PVC continua sendo um material de formação prático para embalagens blister convencionais de comprimidos e cápsulas, onde clareza, termoformação confiável, estabilidade dimensional e eficiência de custos são importantes.
Para embalagens farmacêuticas profissionais, no entanto, PVC simples deve ser selecionado com base no requisito real de estabilidade do medicamento, em vez de assumir que fornece alto desempenho de barreira à umidade ou ao oxigênio. Formulações mais sensíveis podem exigir PVC /PVDC, PC estruturas de barreira baseadas em TFE ou outras estruturas avançadas.
Ao avaliar a espessura, o desempenho da conformação, os requisitos de barreira, a compatibilidade da tampa, a integridade da vedação, a documentação regulamentar, o desempenho da máquina e a estabilidade da embalagem acabada antes da aprovação comercial, os fabricantes farmacêuticos e conversores de blister podem reduzir o risco de embalagem e construir uma cadeia de fornecimento mais confiável.


