|
Акрилен лист
Уолис
| Цвят: | |
|---|---|
| Размер: | |
| Материал: | |
| Количество: | |
Virgin White санитария Акрилен лист за вани и душове
Wallis Virgin Virgin Санитарен акрилен лист е високогланциран PMMA материал, разработен за термоформовани вани, душ корита, мивки, облицовки за вани и санитарни панели. Доставя се на производители на обзавеждане за баня, фабрики за вакуумно формоване, марки санитарен фаянс, изпълнители на проекти, вносители и дистрибутори на материали, които изискват постоянен цвят, чисти повърхности и повтаряща се производителност на формоване.
Листът може да бъде произведен в бели и персонализирани санитарни цветове, с дебелини и размери, избрани според дълбочината на формата, коефициента на изтегляне, крайната дебелина на стената и процеса на армиране. Virgin PMMA осигурява гладка, непореста декоративна повърхност, която може да бъде полирана и поправена, когато настъпи малка повърхностна повреда.
Продуктите за вана и душ са завършени инженерни комплекти. В зависимост от дизайна, оформената необработена обвивка PMMA може да се комбинира с армировка от фибростъкло, опорна рамка, подходящи лепила или структурна подложка. PMMA / ABS е отделна категория композитни материали, а не друго име за монолитна девствена PMMA . Валидирайте пълната конструкция на приспособлението, вместо да оценявате само свойствата на необработения лист.
| Материал | Санитарен акрилен лист Virgin PMMA ; композитни конструкции, предмет на изискванията на проекта |
| Основни приложения | Вани, душ корита, корита за вани, мивки, санитарни панели и обзавеждане за баня |
| Диапазон на дебелината | 3–10 mm референтен диапазон; наличността зависи от класа, размерите и количеството на поръчката |
| Повърхност | Силно лъскава, гладка, непореста санитарна повърхност със защитна маска |
| Обработка | Вакуумно формоване, формоване под налягане, подрязване, пробиване, залепване и армиране след валидиране |
| B2B услуги | Мостри, персонализирано съвпадение на цветовете, OEM размери, опити за оформяне, проверка и опаковане за износ |
Поискайте проби от санитарен акрил и оферта
Таблицата обобщава индикативните стойности за санитарния диапазон PMMA . Механичните и термичните свойства зависят от точната формула на смолата, производствения процес и условията на изпитване. Потвърдете допустимите отклонения, протоколите от тестове и одобрения лист с технически данни за доставения клас, преди да закупите.
| на имота | на теста | . | Референтна стойност | Бележка за обществената поръчка |
|---|---|---|---|---|
| Специфично тегло | Потвърдете със степен TDS | — | 1.19 | Типична плътност PMMA |
| Якост на опън | GB/T 1040.1 | MPa | ≥70 | Резултат от плосък лист; производителността на формованата част варира |
| Якост на огъване | GB/T 9341 | MPa | ≥98 | Армировката и геометрията на продукта оказват влияние върху твърдостта |
| Температура на омекване по Вика | GB/T 1633 | °C | ≥110 | Трябва да се уточнят условията на изпитване и натоварването |
| Препоръчителна дългосрочна температура | Специфичен за проекта | °C | До 70 изброени | Зависи от натоварването, продължителността и цялостния дизайн на арматурата |
| Дебелина | Спецификация на поръчката | мм | 3–10 | Изберете по коефициент на изтегляне и минимално оформена стена |
| Стандартни размери на панелите | Спецификация на поръчката | мм | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Персонализирани размери в зависимост от производството и добива |
| Цвят | Одобрена физическа проба | — | Бяло и санитарни цветове по поръчка | Посочете гланц, непрозрачност, белота и толеранс ΔE |
| Повърхностна производителност | Методи, съгласувани с клиента | — | Силно лъскава санитарна повърхност | Дефинирайте тестове за устойчивост на надраскване, петна и почистващи препарати |
За непрозрачен бял санитарен акрилен лист, приемането от купувача трябва да се съсредоточи върху белотата, непрозрачността, цветовите координати на CIELAB, повърхностния гланц и цветовата разлика между одобрените и производствените проби. Стойността на пропускане на светлина за прозрачен PMMA не описва външния вид на непрозрачен бял клас.
Контролирана чиста смола, пигменти и обработка помагат за осигуряване на равномерен цвят и гладка повърхност с висок гланц. За повторно производство белотата, гланцът и допустимата цветова разлика трябва да се измерват спрямо одобрена физическа референция, а не да се описват само като 'чисто бяло'.
Класовете санитарен акрил са избрани за отопление, разтягане и възпроизвеждане на извитата геометрия на вани и душ корита. Дълбоките изтегляния изискват контролирана температура на листа, дизайн на матрицата, затягане, подпомагане на щепселите и подходящ начален габарит за намаляване на изтъняването, разкъсването и пробивите.
Гладката повърхност PMMA не съдържа линии за фугиране и се избърсва лесно със съвместими домакински почистващи препарати за баня. Хигиенните показатели също зависят от геометрията на продукта, ставите, дренажа на водата и практиките за почистване; суровият лист не трябва да се продава като самостерилизиращ се.
Малките петна по повърхността могат да бъдат шлифовани и полирани от обучен персонал, когато дебелината на материала и покритието позволяват това. Дълбоките пукнатини, повреди от напрежение и структурни дефекти изискват професионална оценка, а не козметично полиране.
Може да се обсъдят бели, кремави, черни, плътни цветове и специфични за проекта нюанси. Цветът трябва да се оцени след термоформоване, тъй като разтягането, намаляването на дебелината и осветяването могат да променят възприемания нюанс.
Чистите PMMA производствени остатъци могат да бъдат рециклирани чрез подходящи специализирани канали. Действителното възстановяване зависи от замърсяването, защитното фолио, армировъчните материали, местната инфраструктура и приложимите разпоредби за отпадъците.
Гланц и консистенция на цвета
Термоформоване със санитарен клас
За производството на вани и душове „бялото“ не е един универсален цвят. Ярко синьото бяло, неутрално бяло и топлата слонова кост могат да изглеждат различно под фабрични лампи, осветление в шоурума и естествена дневна светлина. Съгласете физическа основна проба , условия за преглед и граници за приемане преди производството.
| Параметър за приемане | Какво купувачът трябва да определи | Защо има значение |
|---|---|---|
| Бял нюанс / CIELAB | Одобрен главен панел, L*, a*, b* стойности и измервателна светлина | Предотвратява видимите разлики между коритата на ваната, душ коритото и подходящи аксесоари |
| Цветова разлика (ΔE) | Геометрия на измерване и допустима граница на ΔE по проект | Поддържа последователни повтарящи се поръчки; не приемайте един толеранс за всички приложения |
| Непрозрачност / скриваща сила | Минимална непрозрачност в завършената тънкостенна област | Намалява видимостта на рамката или подложката след дълбоко изтегляне |
| Повърхностен гланц | Ъгъл на измерване и приета референтна стойност | Помага за подравняване на външния вид на формованите части и повърхностните покрития |
| Приемане на дефекти | Осветление за проверка, разстояние и критерии за мехурчета, черни петна и драскотини | Създава обективни правила за приемане на входящи и крайни части |
| Външен вид след формоване | Цвят и гланц в представителни зони за дълбоко изтегляне | Потвърждава визуалното качество при реалния производствен цикъл |
Тествайте избрания бял клас върху действителната форма, включително ъглите и зоните с максимално разтягане. Цветът и оптическият вид трябва да се проверяват след формоване и армиране , а не само върху неформована плоска проба.
| Структура | Типично предимство | Съображение за избор |
|---|---|---|
| Монолитна Дева PMMA | Равномерна акрилна композиция, лице с висок гланц и възможност за ремонт през дебелината на листа | Често изисква отделна армировка в големи тела |
| PMMA / ABS Ко-екструдиран лист | Акрилно декоративно лице, комбинирано с по-здрав или по-икономичен поддържащ слой | Дебелината на покриващия слой, адхезията и поведението при формоване трябва да бъдат посочени |
| Акрилна обвивка + FRP подсилване | Добавя твърдост и опора към оформена вана или тава | Смолата, съдържанието на стъкло, втвърдяването, миризмата и адхезията на интерфейса изискват контрол на процеса |
| Създадена композитна подложка | Може да подобри твърдостта, производствената ефективност или да намали употребата на фибростъкло | Пълният композит трябва да се квалифицира като една продуктова система |
Санитарните PMMA листове могат да се оформят в свободностоящи, ниши, ъглови, хидромасажни и масажни вани. Дебелината на листа трябва да бъде избрана от размера на формата, дълбочината, радиусите, очакваното изтъняване на стените и системата за укрепване - не от един универсален габарит за вана.
Белият акрил е подходящ за формовани душ корита с интегрирани наклони и зони за оттичане. Устойчивостта на приплъзване е изискване за готовия продукт и може да изисква формована текстура, покритие или отделен тест; гладкият лъскав лист не трябва автоматично да се описва като противоплъзгащ се.
PMMA може да се използва за черупки за умивалници, компоненти за тоалетна, санитарни капаци и декоративни части за баня, където се изисква висок гланц, съвпадение на цветовете и лесно почистване.
Термоформованите облицовки могат да бъдат проектирани за системи за обновяване. Точното измерване, съвместимите лепила, контролът на уловената влага, уплътнението по периметъра и състоянието на субстрата са от съществено значение за дългосрочната работа.
Плоските или оформени PMMA панели могат да осигурят безшевна декоративна повърхност. Пълната стенна система трябва да включва подходяща подложка, възможност за движение, дизайн на фуги и уплътнител. Един панел сам по себе си не гарантира водоустойчив монтаж.
Приложения за санитарен фаянс
Панели за душ и баня
Производство на вани и корита
Термоформована акрилна вана
Високо гланцово санитарно покритие
| Фактор | Санитарен акрилен | гел-покрит FRP | емайл / Керамична | твърда повърхност |
|---|---|---|---|---|
| Външен вид на повърхността | Силно лъскав, гладък и съвпадащ цвят | Зависи от качеството на гелкоута | Твърда остъклена повърхност | Матово до сатенено; някои опции за гланц |
| Оформяне и проектиране | Подходящ за формоване под вакуум и под налягане | Формован композитен процес | Ограничено от керамичен или метален процес | Изработени или излети; клас зависимо формиране |
| Тегло | Сравнително лек | Сравнително лек | Често по-тежки | Често по-тежки |
| Ремонтопригодност | Незначителните петна могат да бъдат полирани | Възможна поправка с гел лак | Чиповете могат да бъдат трудни за съпоставяне | Често подлежи на шлайфане и ремонт |
| Системни изисквания | Обикновено изисква укрепване и опора | Композитната конструкция е структурна система | Изисква подходяща основа и монтаж | Изисква инженерна опора и стави |
Производителят на вана трябва да избере класа на листа и началната дебелина от завършената геометрия на детайла, необходимата минимална дебелина на стената и дизайна на армировката. По-дебелият начален лист сам по себе си не гарантира еднакви стени след дълбоко изтегляне.
| променливите доставки на проекта | Проверка на | Типичен производствен риск |
|---|---|---|
| Дълбочина на формата и коефициент на изтегляне | Предоставете чертежи на разрез и желана посока на формоване | Прекомерно изтъняване на стените при дълбоки ъгли или стръмни стени |
| Радиуси и геометрия на дренажа | Идентифицирайте тесни ъгли, дупки и детайлни характеристики | Концентрация на напрежението, напукване и непълно формоване |
| Начален габарит/толеранс | Потвърдете профила на дебелината на цялата ширина, а не само номиналния габарит | Непостоянно нагряване и твърдост на готовата част |
| Отлято срещу екструдирано PMMA | Идентифицирайте точния клас, процес на листове и одобрена от производителя процедура за формоване | Грешни предположения за нагряване или сушене за избрания материал |
| Проектиране на армировка | Посочете изискванията за FRP смола, лепило, пяна, основа и опора | Деламинация, остатъчно напрежение или неадекватна структурна твърдост |
| Излагане на вода и химикали | Дефинирайте цикъл на гореща вода, почистващи продукти и тестове за петна | Напукване, обезцветяване или преждевременно увреждане на повърхността |
За първа форма, използвайте контролирано пилотно пускане, за да проверите провисването, разпределението на оформената стена, цвета, устойчивостта на пукнатини и закрепването към избраната основа. Запишете одобрения код на материала, габарит и настройки на процеса за повторни покупки.
Определете завършеното приспособление: Предоставете чертежа на матрицата, общия размер, дълбочината на кухината, радиусите, съотношението на изтегляне и целевата минимална дебелина на стената.
Изберете структурата на листа: Изберете монолитен PMMA , PMMA / ABS или друг одобрен санитарен композит.
Одобрете цвета и повърхността: Потвърдете бял нюанс, блясък, непрозрачност, защитен филм и ориентация на видимото лице.
Кондиционирайте и изсушете, ако е необходимо: Следвайте указанията за съхранение и предварително изсушаване на точния клас, за да намалите мехурчетата и повърхностните дефекти.
Разработете профил на нагряване: Нагрявайте равномерно и измервайте действителната температура на листа, вместо да разчитате само на настройките на нагревателя.
Оформете и охладете: Оптимизирайте вакуума, налягането, помощ при запушване, температурата на формата и контролирано охлаждане.
Подстригване и подсилване: Валидирайте рязане, пробиване, поддържане, залепване на рамка и монтаж на опорна основа.
Тествайте готовия продукт: Проверете разпределението на стените, цвета, блясъка, пукнатините, дренажа, натоварването, цикъла на гореща вода, почистващите препарати, течовете и приложимите санитарни стандарти.
Пробен диапазон на температурата на листа от приблизително 160–185°C може да е от значение за определени PMMA формулировки, но това не е универсална препоръка за обработка . Подходящият прозорец зависи от класа на листа, процеса на отливане или екструдиране, дебелината, пигмента, нагревателното оборудване, геометрията на формата и времето на цикъла. Не приравнявайте зададената точка на нагревателя с действителната температура на листа.
Недостатъчното нагряване може да причини непълно формоване, високо остатъчно напрежение и лошо възпроизвеждане на детайлите. Прегряването може да причини прекомерно увисване, мехурчета, повреда на повърхността, залепване или влошаване. Производствените параметри трябва да бъдат установени от данните за одобрения клас и опитите за формиране.
Един и същи лист може да се държи различно на различни форми и машини. Следните точки за отстраняване на неизправности са изходни хипотези; определяне на основната причина чрез производствени изпитания и технически данни на доставчика.
| Наблюдаван проблем | Възможни причини | Препоръчителна проверка |
|---|---|---|
| Мехурчета или мехури | Абсорбирана влага, повърхностно замърсяване или прегряване | Проверете инструкциите за кондициониране/сушене и действителната температура на листа |
| Избелване на ъглите | Прекомерно напрежение, ниска температура на формоване или тесни радиуси на формата | Прегледайте дълбочината на изтегляне, дизайна на ъглите, баланса на нагревателя и началната дебелина |
| Тънки петна или разкъсвания | Неравномерно нагряване, прекомерно съотношение на изтегляне или неадекватно подпомагане на щепсела | Картирайте дебелината на стената след формоване и преразгледайте настройките на формата/процеса |
| Пукнатини след подрязване | Напрежение при обработка, остри ръбове или неадекватна опора | Проверете геометрията на инструмента, опората и остатъчното напрежение |
| Мътност на повърхността или загуба на гланц | Прегряване, замърсяване или грешна контактна повърхност | Проверете нагревателния профил, покритието на формата и защитната маска |
| Неравномерен бял цвят | Разпределение на пигмента, промяна в дебелината на материала или прекомерно разтягане | Сравнете показанията на одобрения главен и след формуляр CIELAB |
| Подложка за разслояване | Лоша подготовка на повърхността или несъвместима армираща смола | Оценете подготовката на интерфейса, цикъла на втвърдяване и ефективността на отлепване |
Преди търговска производствена поръчка, създайте план за приемане, обхващащ минималната дебелина на стената, визуален външен вид, стабилност на размерите, адхезия на основата и всички изисквания за безопасност на готовия продукт.
Използвайте остър, подходящ трион или фреза със стабилна опора. Контролирайте топлината и вибрациите, за да намалите раздробяването, топенето и напрежението. Дръжте защитното фолио на място, където е практично, по време на производството.
Лепила, подсилващи смоли, пяна и подложки трябва да са съвместими с PMMA и производствения процес. Разтворител, екзотермична топлина, свиване и лоша адхезия на интерфейса могат да причинят напукване или разслояване.
Завършените вани и тави изискват проектирани ръбове, рамки, крака или основи за разпределяне на натоварването от потребителя и водата. Декоративната акрилна обвивка не трябва да се третира като единствен структурен компонент, освен ако цялостният дизайн не е съответно квалифициран.
Използвайте уплътнители, одобрени за PMMA и прилежащите строителни материали. Водоустойчивостта идва от цялостния монтаж, включително подготовка на основата, фуги, дренажни връзки, възможност за движение и поддръжка.
Профил на дебелината: среден габарит и разпределение на дебелината на напречния лист.
Размери на листа: дължина, ширина, правоъгълност и качество на ръба.
Външен вид на повърхността: драскотини, черни петна, гелове, мехурчета, текущи линии и състояние на защитен филм.
Цвят и блясък: Белота, непрозрачност, блясък и разлика в цвета спрямо одобрената проба.
Тест за термоформоване: поведение на увисване, възпроизвеждане на мухъл, изтъняване, разкъсване, мехурчета и цвят след формата.
Механични свойства: Тестове на опън, огъване, удар или други специфични за проекта тестове.
Химически тестове и тестове за петна: Одобрени почистващи препарати за баня, бои, масла и продукти за лична хигиена.
Валидиране на готово приспособление: натоварване, термични цикли, дренаж, теч, приплъзване и приложими изисквания за санитарен продукт.
'Дева PMMA ' описва изискване за източник на материал, а не резултат, който може да бъде доказан само от външния вид на листа. Купувачите, които изискват необработена смола, трябва да поискат писмена декларация за суровината и да определят дали повторното смилане, рециклираното съдържание или скрап от обработката е разрешено съгласно тяхната спецификация.
| на документ или чек | Цел |
|---|---|
| Одобрен TDS | Потвърждава класа на материала, дебелината, съответните свойства и декларираните условия на изпитване |
| Декларация за суровини | Документира изискванията за чиста смола или рециклирано съдържание за договорения продукт |
| Цветен образец и одобрение на мостри | Осигурява повтарящ се бял цвят и гланц |
| Сертификат за анализ или доклад от проверка, ако е договорено | Поддържа входяща проверка за договорената партида и тествани свойства |
| Идентификация на партидата и опаковката | Позволява проследимост на проби, пратки и повторни поръчки |
| Формиране на пробна и квалификация на готовия продукт | Потвърждава работата на действителната обвивка, подложка и инсталационна система |
За проекти, които подлежат на специфични стандарти за санитарен фаянс, потвърдете пазара на дестинация и приложимите тестове на готовия продукт. Информационен лист с общо предназначение PMMA не трябва да се представя като удостоверение за завършена вана или душ корито.
| Структура на листа | Монолитна PMMA или специфична за проекта композитна структура в зависимост от наличността |
| Дебелина | 3–10 mm референтен диапазон, със специфични за проекта толеранси, подлежащи на потвърждение |
| Размери | Стандартни формати или персонализиран размер на листа въз основа на формата и производствения добив |
| Цвят и гланц | Санитарно бяло, кремаво, черно и персонализирани цветове с одобрение на физическа проба |
| Защитна маска | Съвместимо с термоформоване фолио или хартиено маскиране, подлежащи на обработка |
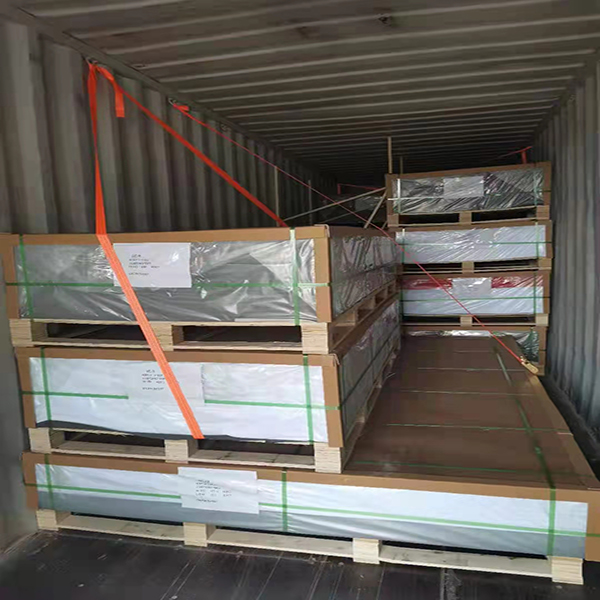
| Опаковка | PE защита, крафт хартия, подсилени палети, ъглова защита и персонализирани етикети |
Високогланцовите санитарни акрилни листове изискват чисто боравене и повърхностна защита по време на съхранение, преобразуване и транспортиране. Листовете трябва да се поддържат плоски, защитени от надраскване и осигурени срещу движение по време на международен транспорт.
Защитен палет за износ
Зареждане на контейнери за групови поръчки
Избор, базиран на приложение: Структурата на листа, дебелината и размерите се преглеждат спрямо формата и готовото приспособление.
Процес на вземане на проба: Купувачите могат да оценят цвят, блясък, формоване и подсилване преди обемни поръчки.
OEM персонализиране: Могат да бъдат обсъдени санитарни цветове, размери, маскиране и опаковане.
Контрол на партидните спецификации: Ключовите изисквания могат да бъдат записани срещу одобрени проби и листове с данни.
Опаковка, готова за износ: Решенията за защитни палети поддържат международни доставки.
Поддръжка на B2B проекти: Подходящо за фабрики за вани, термоформовъчни машини, санитарни марки, вносители и дистрибутори.
Глобална координация на B2B проекти
За повтарящи се санитарни проекти Wallis може да координира одобрени цветови референции, технически спецификации, опаковки и графици за доставка. Купувачите трябва да запазят подписани мостри както от плоски листове, така и от термоформовани части, тъй като цветът и гланцът могат да се променят след обработката.

Готов продукт: вана, душ корито, мивка, облицовка или стенен панел.
Монолитна PMMA , PMMA / ABS или друга необходима листова структура.
Необходима дебелина, размери, количество и годишна прогноза.
Бял нюанс, гланц, непрозрачност, цветова справка и толерантност.
Размери на формата, дълбочина на кухината, коефициент на изтегляне и минимално оформена стена.
Машина за формоване, тип нагревател, процес на затягане и подпомагане на щепсела.
Армировка, подложка, лепило, рамка и опорно-основна система.
Необходими санитарни стандарти, химически тестове и дестинационен пазар.
Защитно фолио, палет, етикети и график за доставка.
Примерни размери, пристанище на дестинация и търговски условия.
Обсъдете вашия проект за вана или душ
Това е PMMA лист, формулиран и произведен за термоформовани тела за баня като вани, душ корита и мивки. Важните свойства включват реакция на формоване, цвят, гланц, химическа устойчивост и качество на повърхността.
Те обслужват различни цели за дизайн и разходи. Monolithic virgin PMMA предлага акрилни свойства по цялата дебелина, докато PMMA / ABS съчетава акрилно лице с поддържащ слой. Правилният избор зависи от оформянето, армировката, възможността за ремонт и бюджета.
Много проекти започват с приблизително 3–6 мм лист, но нито един габарит не пасва на всяка вана. Дълбочината на формата, степента на изтегляне, целевата дебелина на стената, армировката и изискванията за крайно натоварване определят правилната начална дебелина.
Някои степени PMMA могат да бъдат изпробвани при около 160–185°C, но правилният прозорец на формоване зависи от одобрения клас на материала и измерената температура на листа. Установете валидирани условия чрез контролирани опити с производствената форма.
Повечето големи вани и тави изискват армировка, рамки, основи или инженерна композитна подложка. Необходимата система зависи от геометрията на корпуса, дебелината на стената, натоварването и приложимите продуктови стандарти.
PMMA не абсорбира вода като порестите строителни материали, но вана, душ стена или корито са водоустойчиви само когато фугите, дренажните връзки, уплътненията, подложката и монтажът са правилно проектирани.
Стабилността на цвета зависи от смолата, пигмента, стабилизаторите, топлинната история, по-чистото излагане и UV условията. Посочете очакваната среда и одобрете клас с подходящи данни за стареене или стабилност на цвета.
Използвайте меки, неабразивни почистващи препарати, одобрени за акрил. Избягвайте абразивни тампони и непроверени разтворители. Производителят на готово приспособление трябва да публикува валидирано ръководство за грижа за крайните потребители.
Незначителните повърхностни драскотини могат да бъдат шлифовани и полирани от обучен персонал. Дълбоки повреди, пукнатини или области с недостатъчна оставаща дебелина изискват професионална оценка за ремонт.
Персонализираното съвпадение на цветовете може да бъде обсъдено. Купувачите трябва да предоставят физическа основна проба и да определят осветлението, блясъка, непрозрачността и приемливата цветова разлика преди производството.
Да, подходящи листове могат да се използват като декоративни стенни повърхности. Цялостното сглобяване на стената изисква съвместима подложка, лепила, възможност за движение и уплътнени фуги.
да Препоръчват се опити с плосък лист и термоформоване за оценка на цвета, блясъка, дебелината, провисването, разпределението на стената, адхезията на армировката и външния вид на готовата част.
MOQ зависи от процеса на лист, структурата, дебелината, размера, цвета, маскирането, опаковката и дали спецификацията е стандартна или персонализирана.
Осигурете готово приспособление, листова структура, габарит, размери, цвят, количество, форма, процес на формоване, армировка, стандарти, опаковка и местоназначение.
Поискайте декларация за материал, специфична за класа, приложими технически документи и възможност за проследяване на партидата. Външният вид сам по себе си не може да потвърди дали е използвано рециклирано или преработено съдържание.
Дълбокото изтегляне намалява локалната дебелина на стената, което може да промени непрозрачността, блясъка и възприемания цвят. Потвърдете крайния цвят, като използвате формирани проби в най-тънките зони при договорени условия на осветление.
Възможните фактори включват неподходящо кондициониране, прекомерно или неравномерно нагряване, повърхностно замърсяване и прекомерно локално разтягане. Прегледайте точната степен на материала, температурата на листа, геометрията на матрицата и записите на процеса.
№ PMMA / ABS е многослойна конструкция, съдържаща ABS подложка. Ако изискването за покупка е монолитна девствена PMMA , уточнете тази точна конструкция и я потвърдете в техническите документи.
Съгласете се предварително относно идентификацията на класа, толеранса на дебелината, одобрената бяла цветна проба, номера на партидата или партидата, резултатите от инспекцията, опаковъчния списък и всяка необходима декларация за материал или технически доклад.
Свържете се с Wallis Plastic за девствено бели PMMA чаршафи за корита за вана, душ корита, корита за вани, мивки и санитарни панели. Нашият екип поддържа избор на материал, персонализирани цветове, изпитания на формоване, спецификации OEM , защитно опаковане и фабрично директно B2B снабдяване.
Поискайте мостри и фабрична оферта
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮