|
Акриловий лист
Уолліс
| Колір: | |
|---|---|
| Розмір: | |
| Матеріал: | |
| Кількість: | |
Virgin White Sanitary Акриловий лист для ванн і душів
Гігієнічний акриловий лист Wallis Virgin Virgin — це високоглянцевий PMMA матеріал, розроблений для термоформованих ванн, душових піддонів, умивальників, вкладишів ванн і санітарних панелей. Його постачають виробникам сантехніки, фабрикам вакуумного формування, брендам сантехніки, підрядникам проектів, імпортерам і дистриб’юторам матеріалів, яким потрібен постійний колір, чисті поверхні та повторювані характеристики формування.
Лист може бути виготовлений у білому кольорі та в індивідуальних гігієнічних кольорах, з товщиною та розмірами, вибраними відповідно до глибини форми, коефіцієнта витягування, кінцевої товщини стінки та процесу армування. Virgin PMMA забезпечує гладку, непористу декоративну поверхню, яку можна відполірувати та відремонтувати при незначному пошкодженні поверхні.
Ванни та душові вироби являють собою завершені інженерні вузли. Залежно від конструкції, сформовану первинну оболонку PMMA можна комбінувати з армуванням скловолокном, опорним каркасом, відповідним клеєм або структурною підкладкою. PMMA / ABS — це окрема категорія композитних матеріалів, а не інша назва для монолітного незайманого PMMA . Перевірте повну конструкцію кріплення, а не оцінюйте лише властивості необробленого листа.
| матеріал | Гігієнічний акриловий лист Virgin PMMA ; композитні конструкції відповідно до вимог проекту |
| Основні програми | Ванни, душові піддони, вкладиші для ванн, умивальники, сантехнічні панелі та сантехніка |
| Діапазон товщини | контрольний діапазон 3–10 мм; наявність залежить від класу, розмірів і кількості замовлення |
| Поверхня | Глянцева, гладка, непориста сантехнічна поверхня із захисною маскою |
| Обробка | Вакуумне формування, формування тиском, обрізка, свердління, склеювання та армування після перевірки |
| B2B послуги | Зразки, підбір кольорів на замовлення, розміри OEM , випробування формування, перевірка та експортне пакування |
Запит на зразки санітарного акрилу та пропозицію
У таблиці наведені орієнтовні значення для санітарного діапазону PMMA . Механічні та термічні властивості залежать від точного складу смоли, процесу виробництва та умов випробувань. Перед покупкою перевірте допуски, звіти про випробування та затверджений паспорт технічних даних для марки, що поставляється.
| властивості Довідкова | Перевірка | одиниці | вартість | Примітка до закупівлі |
|---|---|---|---|---|
| Питома вага | Підтвердити за допомогою класу TDS | — | 1.19 | Типова щільність PMMA |
| Міцність на розрив | GB/T 1040.1 | МПа | ≥70 | Результат плоского аркуша; продуктивність формованої частини змінюється |
| Міцність на згин | GB/T 9341 | МПа | ≥98 | На жорсткість впливає армування та геометрія виробу |
| Температура розм'якшення Віка | GB/T 1633 | °C | ≥110 | Необхідно вказати умови випробування та навантаження |
| Рекомендована довготривала температура | Конкретний проект | °C | До 70 перерахованих | Залежить від навантаження, тривалості та повної конструкції кріплення |
| Товщина | Специфікація замовлення | мм | 3–10 | Виберіть за коефіцієнтом витягування та мінімальною сформованою стінкою |
| Стандартні розміри панелей | Специфікація замовлення | мм | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Нестандартні розміри залежать від виробництва та врожаю |
| колір | Затверджений фізичний зразок | — | Білий і індивідуальні санітарні кольори | Вкажіть блиск, непрозорість, білизну та допуск ΔE |
| Продуктивність поверхні | Методи, узгоджені з клієнтом | — | Глянцева сантехнічна поверхня | Визначте тести на подряпини, плями та стійкість до чистячих засобів |
Для непрозорого білого гігієнічного акрилового листа покупець повинен зосереджуватися на білизні, непрозорості, координатах кольору CIELAB, блиску поверхні та різниці кольорів між схваленими та виробничими зразками. Показник світлопроникності для прозорого PMMA не описує вигляд непрозорого білого сорту.
Контрольована первинна смола, пігменти та обробка допомагають забезпечити однорідний колір і гладку глянсову поверхню. Для повторного виробництва білизну, глянець і допустиму різницю кольорів слід вимірювати за затвердженим фізичним зразком, а не описувати лише як «чистий білий».
Для підігріву, розтягування та відтворення вигнутої геометрії ванн і душових піддонів вибираються сантехнічні марки акрилу. Для глибокої витяжки потрібна контрольована температура листа, конструкція прес-форми, затиск, допомога заглушки та відповідний початковий калібр, щоб зменшити стоншення, розриви та проколи.
Гладка поверхня PMMA не містить швів, і її легко витирати сумісними побутовими миючими засобами для ванної кімнати. Ефективність гігієни також залежить від геометрії виробу, з’єднань, відведення води та методів очищення; необроблений лист не повинен продаватися як самостерилізований.
Незначні плями на поверхні можуть бути відшліфовані та відполіровані навченим персоналом, якщо це дозволяють товщина матеріалу та обробка. Глибокі тріщини, пошкодження від напруги та структурні дефекти вимагають професійної оцінки, а не косметичного полірування.
Можна обговорити білий, кремовий, чорний, однотонні кольори та відтінки для конкретного проекту. Колір слід оцінювати після термоформування, оскільки розтягування, зменшення товщини та освітлення можуть змінити відтінок, який сприймається.
Чисті відходи виробництва PMMA можуть бути перероблені через відповідні канали спеціалістів. Фактичне відновлення залежить від забруднення, захисної плівки, армуючих матеріалів, місцевої інфраструктури та чинних правил утилізації відходів.
Блиск і консистенція кольору
Термоформування санітарного рівня
Для виробництва ванн і душів «білий» не є єдиним універсальним кольором. Яскраво-блакитний білий, нейтрально-білий і теплий колір слонової кістки можуть виглядати по-іншому під заводськими лампами, освітленням салону та природним денним світлом. Погодьте фізичний основний зразок , умови перегляду та ліміти прийнятності перед виробництвом.
| Параметр прийняття | Що має визначити покупець | Чому це важливо |
|---|---|---|
| Білий відтінок / CIELAB | Затверджена головна панель, значення L*, a*, b* та вимірювальний джерело світла | Запобігає видимим відмінностям між раковинами ванни, душовими піддонами та відповідними аксесуарами |
| Різниця кольорів (ΔE) | Геометрія вимірювання та дозволена межа ΔE за проектом | Підтримує послідовні повторні замовлення; не припускайте один допуск для всіх застосувань |
| Непрозорість / здатність приховувати | Мінімальна непрозорість готової тонкостінної ділянки | Зменшує просвічування обрамлення або підкладки після глибокого малювання |
| Блиск поверхні | Кут вимірювання та прийняте еталонне значення | Допомагає вирівняти зовнішній вигляд формованих частин і поверхонь |
| Прийняття дефекту | Оглядове освітлення, відстань і критерії наявності бульбашок, чорних плям і подряпин | Створює об'єктивні правила приймання вхідної та кінцевої частини |
| Зовнішній вигляд після формування | Колір і блиск у типових зонах глибокої протяжки | Підтверджує візуальну якість під час фактичного виробничого циклу |
Перевірте вибраний білий сорт на фактичній формі, включаючи кути та зони максимального розтягування. Колір і оптичний вигляд слід перевіряти після формування та зміцнення , а не лише на несформованому плоскому зразку.
| Структура | Типова перевага | Розгляд вибору |
|---|---|---|
| Монолітна діва PMMA | Однорідна акрилова композиція, глянцева поверхня та ремонтопридатність по всій товщині листа | Часто вимагає окремого посилення у великих світильниках |
| PMMA / ABS Коекструдований лист | Акрилова декоративна поверхня в поєднанні з міцнішим або економнішим шаром підкладки | Необхідно вказати товщину верхнього шару, адгезію та характеристики формування |
| Акрилова оболонка + армування FRP | Додає жорсткості та підтримує сформовану ванну або піддон | Смола, вміст скла, затвердіння, запах і адгезія поверхні вимагають контролю процесу |
| Підкладка з інженерного композиту | Може підвищити жорсткість, ефективність виробництва або зменшити використання скловолокна | Повний композит слід кваліфікувати як одну систему продукту |
Санітарні PMMA листи можна сформувати в окремо стоячі, ніші, кутові, гідромасажні та масажні ванни. Товщину листа слід вибирати з розміру форми, глибини, радіусів, очікуваного потоншення стінок і системи посилення, а не з одного універсального калібру ванни.
Білий акрил підходить для формованих душових піддонів з інтегрованими укосами та зоною зливу. Стійкість до ковзання є вимогою для готового продукту і може вимагати формування текстури, покриття або окремого тесту; гладкий глянцевий лист не слід автоматично описувати як протиковзкий.
PMMA можна використовувати для умивальників, елементів туалетного столика, гігієнічних чохлів і декоративних деталей для ванної кімнати, де потрібне високий глянець, відповідність кольорів і легке очищення.
Термоформовані вкладиші можуть бути розроблені для систем оновлення. Точне вимірювання, сумісні клеї, контроль над вологою, герметизація по периметру та стан основи є важливими для довгострокової роботи.
Плоскі або формовані PMMA панелі можуть забезпечити безшовну декоративну поверхню. Повна стінова система повинна включати відповідну основу, допуск на рух, конструкцію швів і герметик. Сама по собі панель не гарантує водонепроникність установки.
Застосування сантехніки
Панелі для душу та ванної кімнати
Виробництво ванн і вкладишів для ванн
Термоформована акрилова ванна
Глянцеве санітарне покриття
| Коефіцієнт | санітарно-гігієнічного акрилу | з гелевим покриттям із FRP | емаль/ | тверда керамічна поверхня |
|---|---|---|---|---|
| Зовнішній вигляд поверхні | Глянцевий, гладкий і збігається за кольором | Залежить від якості гелькоута | Тверда глазурована поверхня | Матовий до сатинового; деякі варіанти глянцю |
| Формування та дизайн | Підходить для вакуумного формування та формування під тиском | Формований композитний процес | Обмежується процесом кераміки або металу | Виготовлені або литі; оціночне формування |
| вага | Відносно легкий | Відносно легкий | Часто важче | Часто важче |
| Ремонтопридатність | Незначні плями можуть бути відполіровані | Можливий ремонт гелькоутом | Фішки може бути важко підібрати | Часто придатний для шліфування та ремонту |
| Системні вимоги | Зазвичай вимагає посилення та опори | Композитний план є структурною системою | Потрібна відповідна основа та установка | Потрібні інженерні опори та з’єднання |
Виробник ванни повинен вибрати марку листа та початкову товщину з готової геометрії деталі, необхідної мінімальної товщини стінки та конструкції армування. Більш товстий вихідний лист сам по собі не гарантує рівномірних стінок після глибокого витягування.
| змінних закупівель проекту. | Перевірка | Типовий виробничий ризик |
|---|---|---|
| Глибина форми та коефіцієнт витягування | Надайте креслення в розрізі та бажаний напрямок формування | Надмірне потоншення стінок на глибоких кутах або крутих стінах |
| Радіуси та геометрія стоку | Визначте вузькі кути, отвори та детальні особливості | Концентрація напруг, розтріскування та неповне формування |
| Початковий калібр/допуск | Перевірте профіль товщини на всю ширину, а не лише номінальний калібр | Непостійний нагрів і жорсткість готової частини |
| Литий проти екструдованого PMMA | Визначте точну марку, листовий процес і затверджену виробником процедуру формування | Неправильні припущення щодо нагрівання або сушіння для вибраного матеріалу |
| Конструкція армування | Укажіть вимоги до смоли FRP, клею, піни, основи та опори | Відшарування, залишкова напруга або недостатня жорсткість конструкції |
| Водний і хімічний вплив | Визначте цикл гарячої води, засоби для чищення та тести на плями | Розтріскування, зміна кольору або передчасне пошкодження поверхні |
Для першої форми використовуйте контрольований пілотний запуск, щоб перевірити провисання, розподіл стінок, колір, стійкість до розтріскування та кріплення до вибраної основи. Запишіть затверджений код матеріалу, калібр і налаштування процесу для повторних закупівель.
Визначте готове пристосування: надайте креслення прес-форми, загальний розмір, глибину порожнини, радіуси, коефіцієнт витяжки та цільову мінімальну товщину стінки.
Виберіть структуру листа: виберіть монолітний PMMA , PMMA / ABS або інший затверджений сантехнічний композит.
Підтвердьте колір і поверхню: підтвердьте білий відтінок, глянець, непрозорість, захисну плівку та орієнтацію видимої сторони.
Кондиціонуйте та висушіть, якщо потрібно: дотримуйтеся вказівок щодо зберігання та попереднього сушіння точного сорту, щоб зменшити кількість бульбашок і дефектів поверхні.
Розробіть профіль нагріву: нагрівайте рівномірно та вимірювайте фактичну температуру листа, а не покладайтеся лише на налаштування нагрівача.
Формуйте та охолоджуйте: оптимізуйте вакуум, тиск, допомогу в розетці, температуру форми та контрольоване охолодження.
Обрізка та посилення: Перевірте різання, свердління, підкладку, склеювання рами та встановлення опорної основи.
Перевірте готовий продукт: перевірте розподіл стін, колір, блиск, тріщини, дренаж, навантаження, цикл гарячої води, очисники, витоки та відповідні санітарні стандарти.
Пробний температурний діапазон приблизно 160–185°C може бути актуальним для певних складів PMMA , але це не універсальна рекомендація щодо обробки . Відповідне вікно залежить від сорту листа, процесу лиття або екструдування, товщини, пігменту, нагрівального обладнання, геометрії форми та тривалості циклу. Не ототожнюйте задане значення нагрівача з фактичною температурою листа.
Недостатнє нагрівання може спричинити неповне формування, високу залишкову напругу та погане відтворення деталей. Перегрів може спричинити надмірне провисання, бульбашки, пошкодження поверхні, прилипання або погіршення якості. Виробничі параметри повинні бути встановлені за даними затвердженого сорту та формувальними випробуваннями.
Один і той же лист може по-різному поводитися на різних формах і машинах. Наступні пункти усунення несправностей є вихідними гіпотезами; визначити першопричину за допомогою виробничих випробувань і технічних даних постачальника.
| Виявлена проблема | Можливі причини | Рекомендована перевірка |
|---|---|---|
| Бульбашки або пухирі | Поглинання вологи, забруднення поверхні або перегрів | Перевірте інструкції з кондиціонування/сушіння та фактичну температуру листів |
| Відбілювання кутів | Надмірне напруження, низька температура формування або малі радіуси форми | Перегляньте глибину втягування, дизайн кутів, баланс нагрівача та початкову товщину |
| Тонкі плями або розриви | Нерівномірний нагрів, надмірний коефіцієнт витяжки або недостатня допомога при підключенні | Намалюйте товщину стінки після формування та перегляньте параметри форми/процесу |
| Тріщини після обрізки | Напруга при обробці, гострі краї або невідповідна опора | Перевірте геометрію інструменту, опору та залишкову напругу |
| Помутніння поверхні або втрата блиску | Перегрів, забруднення або неправильна контактна поверхня | Перевірте профіль нагрівача, покриття форми та захисну маску |
| Нерівномірний білий колір | Розподіл пігменту, зміна товщини матеріалу або надмірне розтягування | Порівняйте показання CIELAB, затверджені основним і пост-формою |
| Підкладка розшарування | Погана підготовка поверхні або несумісна армуюча смола | Оцініть підготовку поверхні, цикл затвердіння та ефективність відлущування |
Перед замовленням на комерційне виробництво складіть план приймання, який охоплює мінімальну товщину стінки, зовнішній вигляд, стабільність розмірів, адгезію основи та будь-які вимоги щодо безпеки готового продукту.
Використовуйте гострі, відповідні пилки або фрези зі стійкою опорою. Контролюйте нагрівання та вібрацію, щоб зменшити відколи, плавлення та стрес. Зберігайте захисну плівку там, де це можливо, під час виготовлення.
Клеї, зміцнюючі смоли, піна та матеріали підкладки повинні бути сумісні з PMMA і виробничим процесом. Атака розчинником, екзотермічна температура, усадка та погана адгезія між поверхнями можуть спричинити розтріскування або розшарування.
Готові ванни та піддони потребують розроблених ободів, рам, ніжок або підстав для розподілу навантаження від користувача та води. Декоративну акрилову оболонку не слід розглядати як єдиний структурний компонент, якщо повний дизайн не був відповідним чином кваліфікований.
Використовуйте герметики, схвалені для PMMA і суміжних будівельних матеріалів. Водонепроникність забезпечує повне складання, включаючи підготовку основи, з’єднання, дренажні з’єднання, допуск на рух і обслуговування.
Профіль товщини: середній розмір і розподіл товщини листа.
Розміри листа: довжина, ширина, прямокутність і якість краю.
Зовнішній вигляд поверхні: подряпини, чорні плями, гелі, бульбашки, лінії течії та стан захисної плівки.
Колір і блиск: білизна, непрозорість, блиск і різниця кольорів порівняно з затвердженим зразком.
Тест на термоформування: поведінка на провисання, розмноження цвілі, розрідження, розрив, бульбашки та колір після форми.
Механічні властивості: випробування на розтягнення, вигин, удар або інші специфічні для проекту випробування.
Тестування на хімічні речовини та плями: схвалені засоби для чищення ванної кімнати, барвники, масла та засоби особистої гігієни.
Перевірка готової арматури: вимоги до навантаження, температурного циклу, дренажу, витоку, ковзання та застосовних санітарно-технічних вимог до продукції.
'Діва PMMA ' описує вимогу до джерела матеріалу, а не результат, який можна підтвердити лише зовнішнім виглядом аркуша. Покупці, яким потрібна первинна смола, повинні вимагати письмову декларацію про сировину та вказувати, чи дозволено їхньою специфікацією повторне подрібнення, перероблений вміст або брухт обробки.
| документа або чека | Призначення |
|---|---|
| Затверджені TDS | Підтверджує марку матеріалу, товщину, відповідні властивості та заявлені умови випробувань |
| Декларація на сировину | Документує вимоги до вмісту первинної смоли або вторинної переробки для узгодженого продукту |
| Кольоровий майстер і затвердження зразка | Забезпечує повторюваний білий колір і глянець |
| Сертифікат аналізу або звіт про перевірку, якщо погоджено | Підтримує вхідну перевірку узгодженої партії та перевірених властивостей |
| Ідентифікація партії та упаковки | Забезпечує відстеження зразків, відправлень і повторних замовлень |
| Формування кваліфікації дослідної та готової продукції | Підтверджує ефективність фактичної оболонки, підкладки та системи встановлення |
Для проектів, які підлягають певним стандартам сантехніки, підтвердьте ринок призначення та відповідні випробування готової продукції. Специфікація загального призначення PMMA не повинна подаватись як сертифікат готової ванни або душового піддону.
| Структура листа | Монолітна PMMA або комбінована конструкція для конкретного проекту залежить від наявності |
| Товщина | Базовий діапазон 3–10 мм, з допусками для конкретного проекту, що підлягають підтвердженню |
| Розміри | Стандартні формати або нестандартний розмір аркуша на основі форми та продуктивності |
| Колір і блиск | Санітарно білий, кремовий, чорний і нестандартні кольори з фізичним затвердженням зразка |
| Захисна маскування | Плівка або папір, сумісні з термоформуванням, підлягають обробці |
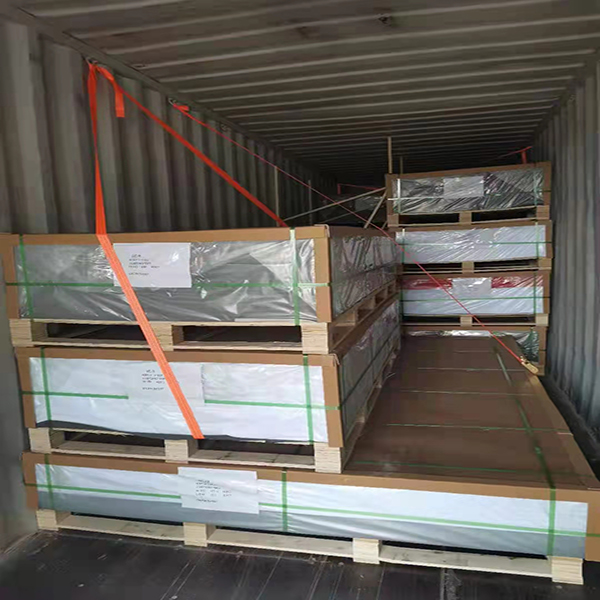
| Упаковка | ПЕ захист, крафт-папір, армовані піддони, кутовий захист і індивідуальні етикетки |
Глянцеві гігієнічні акрилові листи потребують чистого поводження та захисту поверхні під час зберігання, переробки та транспортування. Листи повинні розташовуватися рівно, захищені від подряпин і переміщення під час міжнародного транспортування.
Захищений експортний піддон
Завантаження контейнерів для оптових замовлень
Вибір на основі застосування: структура листа, товщина та розміри перевіряються відповідно до форми та готового кріплення.
Процес із першим зразком: покупці можуть оцінити колір, блиск, форму та армування перед тим, як робити масові замовлення.
OEM налаштування: санітарні кольори, розміри, маскування та упаковка можуть бути обговорені.
Контроль специфікації партії: основні вимоги можуть бути записані на основі схвалених зразків і паспортів даних.
Упаковка, готова до експорту: рішення для захисту піддонів підтримують міжнародні поставки.
Підтримка проектів B2B: підходить для фабрик з виробництва ванн, термоформувальників, брендів сантехніки, імпортерів і дистриб’юторів.
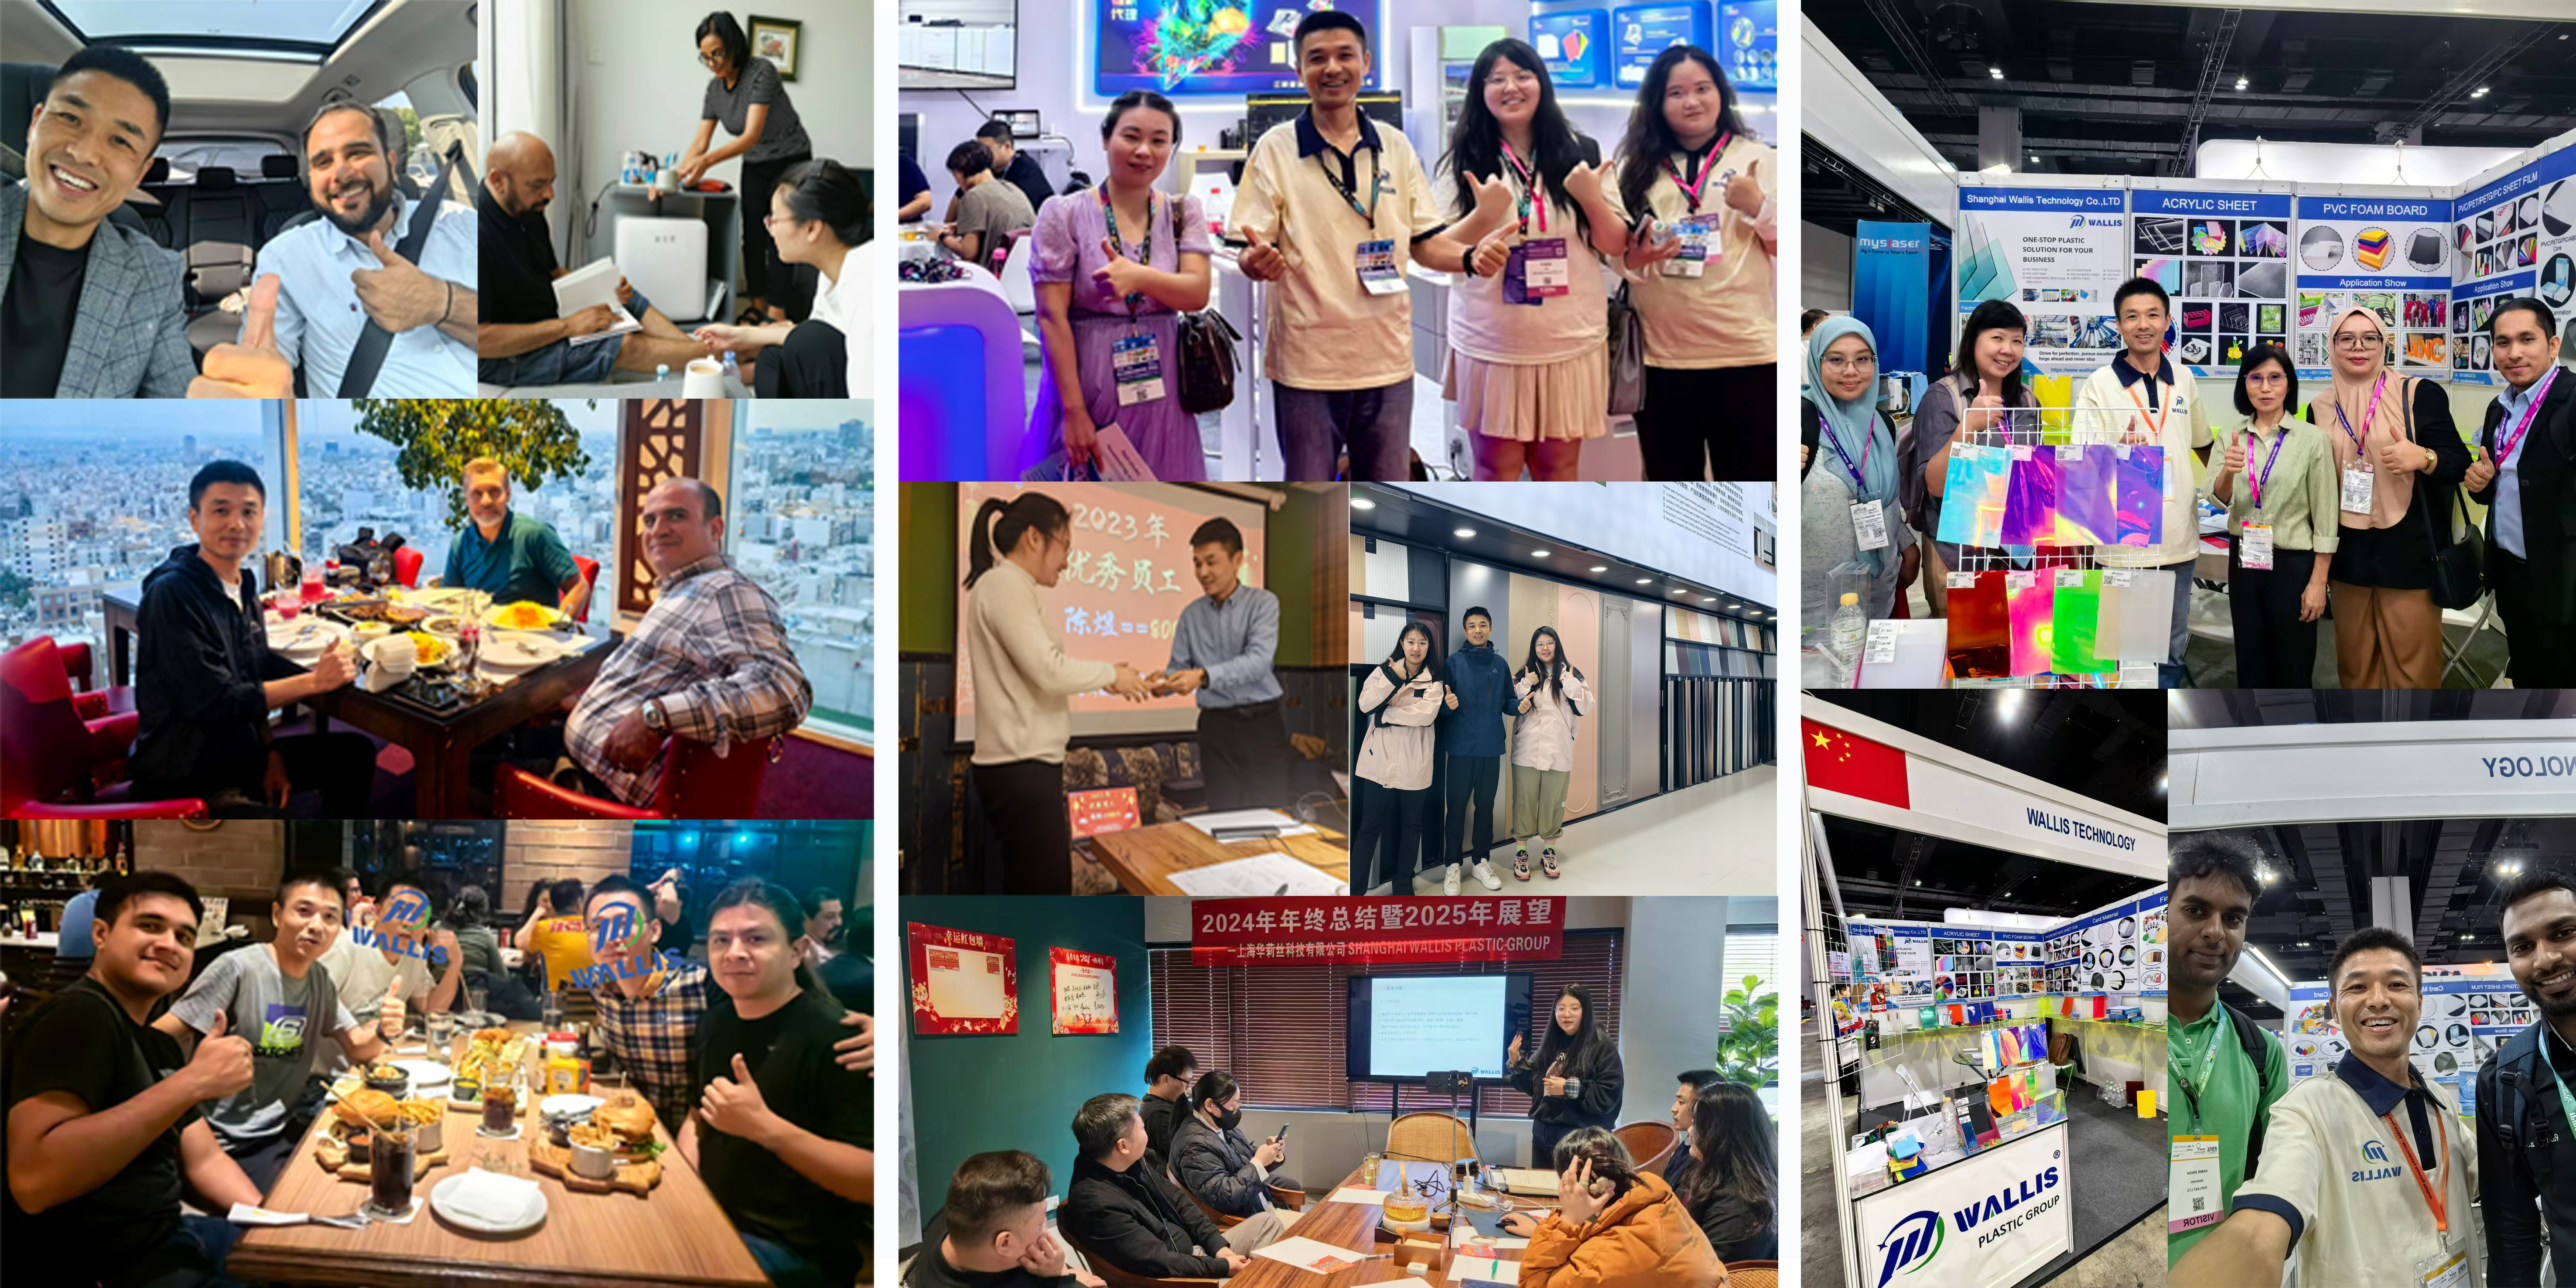
Глобальна координація B2B проекту
Для повторних санітарних проектів Wallis може координувати затверджені кольорові посилання, технічні характеристики, упаковку та графіки доставки. Покупці повинні зберігати підписані зразки як з плоского листа, так і з термоформованих деталей, оскільки колір і блиск можуть змінитися після обробки.

Готовий виріб: ванна, душовий піддон, раковина, підкладка або стінова панель.
Монолітна PMMA , PMMA / ABS або інша необхідна листова структура.
Необхідна товщина, розміри, кількість і річний прогноз.
Білий відтінок, глянець, непрозорість, еталон кольору та допуск.
Розміри форми, глибина порожнини, коефіцієнт витягування та мінімальна сформована стінка.
Формувальна машина, тип нагрівача, процес затискання та підключення.
Армування, підкладка, клейова, каркасна та опорно-основна система.
Необхідні санітарні норми, хімічні дослідження та призначення ринку.
Захисна плівка, піддон, етикетки та графік доставки.
Зразок розмірів, порт призначення та умови торгівлі.
Обговоріть свій проект ванни чи душа
Це лист PMMA , розроблений і виготовлений для термоформованих ванних кімнат, таких як ванни, душові піддони та раковини. Важливі властивості включають реакцію на формування, колір, блиск, хімічну стійкість і якість поверхні.
Вони задовольняють різні плани дизайну та вартості. Монолітний незайманий PMMA пропонує акрилові властивості по всій товщині, тоді як PMMA / ABS поєднує акрилову поверхню з підкладкою. Правильний вибір залежить від формування, армування, ремонтопридатності та бюджету.
Багато проектів починаються з листа товщиною приблизно 3–6 мм, але жоден розмір не підходить для кожної ванни. Глибина форми, коефіцієнт витягування, цільова товщина стінки, вимоги до армування та кінцевого навантаження визначають правильну початкову товщину.
Деякі марки PMMA можна випробувати при температурі близько 160–185°C, але правильне вікно формування залежить від затвердженої марки матеріалу та виміряної температури листа. Встановіть перевірені умови шляхом контрольованих випробувань виробничої форми.
Більшість великих ванн і піддонів потребують посилення, каркасів, основ або спеціальної композитної основи. Необхідна система залежить від геометрії корпусу, товщини стінки, навантаження та відповідних стандартів продукції.
PMMA не вбирає воду, як пористі будівельні матеріали, але ванна, душова стіна або піддон є водонепроникними лише тоді, коли з’єднання, дренажні з’єднання, ущільнювачі, підкладка та монтаж правильно розроблені.
Стійкість кольору залежить від смоли, пігменту, стабілізаторів, історії нагрівання, впливу очищувача та умов UV . Укажіть очікуване середовище та затвердіть сорт із відповідними даними про старіння або стабільність кольору.
Використовуйте м’які неабразивні миючі засоби, дозволені для акрилу. Уникайте абразивних подушечок і неперевірених розчинників. Виробник готового світильника повинен опублікувати перевірений посібник з догляду для кінцевих користувачів.
Незначні поверхневі подряпини можуть бути відшліфовані та відполіровані навченим персоналом. Глибокі пошкодження, тріщини або ділянки з недостатньою залишковою товщиною потребують професійної оцінки ремонту.
Підбір кольорів на замовлення можна обговорити. Покупці повинні надати фізичний основний зразок і визначити освітлення, блиск, непрозорість і прийнятну різницю кольорів перед виробництвом.
Так, відповідні листи можна використовувати як декоративні поверхні стін. Для повного монтажу стіни потрібна сумісна підкладка, клей, допуск на рух і герметичні з’єднання.
так Для оцінки кольору, блиску, товщини, провисання, розподілу стінок, адгезії арматури та зовнішнього вигляду готової деталі рекомендуються випробування на плоскому аркуші та термоформуванні.
MOQ залежить від аркушового процесу, структури, товщини, розміру, кольору, маскування, упаковки та того, чи є специфікація стандартною чи індивідуальною.
Надайте готову арматуру, структуру листа, калібр, розміри, колір, кількість, форму, процес формування, армування, стандарти, упаковку та призначення.
Попросіть декларацію про матеріал, відповідну технічну документацію та відстеження партії. Сам лише зовнішній вигляд не може підтвердити, чи використовувався перероблений чи повторно оброблений вміст.
Глибока протяжка зменшує локальну товщину стінки, що може змінити непрозорість, блиск і колір, що сприймається. Підтвердьте остаточний відтінок за допомогою сформованих зразків на найтонших ділянках за погоджених умов освітлення.
Можливі фактори включають невідповідне кондиціонування, надмірне або нерівномірне нагрівання, поверхневе забруднення та надмірне локальне розтягування. Перегляньте точну марку матеріалу, температуру листа, геометрію прес-форми та записи процесу.
№ PMMA / ABS — це багатошарова конструкція, що містить основу ABS . Якщо вимогою до закупівлі є монолітна цілина PMMA , вкажіть саме цю конструкцію та підтвердіть це в технічній документації.
Заздалегідь узгодьте ідентифікацію сорту, допуск по товщині, схвалений зразок білого кольору, номер партії або партії, результати перевірки, пакувальний лист і будь-яку необхідну декларацію про матеріал або технічний звіт.
Зв’яжіться з Wallis Plastic , щоб отримати первісно-білі PMMA листи для раковин ванн, душових піддонів, вкладишів для ванн, раковин і сантехнічних панелей. Наша команда підтримує вибір матеріалів, користувацькі кольори, випробування формування, специфікації OEM , захисне пакування та пряме постачання B2B із заводу.
Запит на зразки та фабричну пропозицію
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮