|
Lamang acrylic
Wallis
| Kulay: | |
|---|---|
| Sukat: | |
| Materyal: | |
| Dami: | |
Virgin White Sanitary Lamang acrylic para sa mga Bathtub at Shower
Ang Wallis virgin white sanitary acrylic sheet ay isang high-gloss PMMA na materyal na binuo para sa mga thermoformed bathtub, shower tray, washbasin, tub liners at sanitary panel. Ito ay ibinibigay sa mga tagagawa ng bathroom-fixture, mga pabrika na bumubuo ng vacuum, mga tatak ng sanitary ware, mga contractor ng proyekto, mga importer at mga distributor ng materyal na nangangailangan ng pare-parehong kulay, malinis na mga ibabaw at nauulit na pagganap ng pagbuo.
Ang sheet ay maaaring gawin sa puti at customized na sanitary na kulay, na may mga kapal at sukat na pinili sa paligid ng lalim ng amag, draw ratio, panghuling kapal ng pader at proseso ng reinforcement. Ang Virgin PMMA ay nagbibigay ng makinis, hindi-buwang na pandekorasyon na ibabaw na maaaring pulihin at ayusin kapag may maliit na pinsala sa ibabaw na nangyari.
Ang mga bathtub at shower na produkto ay mga kumpletong engineered assemblies. Depende sa disenyo, ang nabuong virgin- PMMA shell ay maaaring isama sa fiberglass reinforcement, support framing, angkop na adhesives o structural backing. PMMA / ABS ay isang hiwalay na kategorya ng pinagsama-samang materyal, hindi ibang pangalan para sa monolitikong birhen PMMA . I-validate ang buong konstruksyon ng fixture sa halip na suriin ang mga katangian ng raw sheet nang mag-isa.
| materyal | Birhen PMMA sanitary acrylic sheet; pinagsama-samang mga istraktura na napapailalim sa mga kinakailangan ng proyekto |
| Pangunahing Aplikasyon | Mga bathtub, shower tray, tub liner, washbasin, sanitary panel at mga kagamitan sa banyo |
| Saklaw ng Kapal | 3–10 mm reference range; depende sa grado, mga sukat at dami ng order |
| Ibabaw | High-gloss, makinis, non-porous sanitary surface na may protective masking |
| Pinoproseso | Vacuum forming, pressure forming, trimming, drilling, bonding at reinforcement pagkatapos ng validation |
| Mga Serbisyo ng B2B | Mga sample, custom na pagtutugma ng kulay, OEM na dimensyon, pagbuo ng mga pagsubok, inspeksyon at pag-export ng packaging |
Humiling ng Sanitary Acrylic Sample at Quote
Ang talahanayan ay nagbubuod ng mga indicative na halaga para sa hanay ng sanitary PMMA . Ang mga mekanikal at thermal na katangian ay nakasalalay sa eksaktong pormulasyon ng resin, proseso ng pagmamanupaktura at mga kondisyon ng pagsubok. Kumpirmahin ang mga pagpapaubaya, mga ulat sa pagsubok at ang inaprubahang teknikal na data sheet para sa ibinigay na grado bago bumili.
| Property | Test Reference | Unit | Listed Value | Procurement Note |
|---|---|---|---|---|
| Specific Gravity | Kumpirmahin gamit ang grade TDS | — | 1.19 | Karaniwang PMMA density |
| Lakas ng makunat | GB/T 1040.1 | MPa | ≥70 | resulta ng flat-sheet; nag-iiba ang pagganap ng nabuong bahagi |
| Flexural na Lakas | GB/T 9341 | MPa | ≥98 | Ang reinforcement at geometry ng produkto ay nakakaapekto sa higpit |
| Temperatura ng Paglambot ng Vicat | GB/T 1633 | °C | ≥110 | Dapat tukuyin ang kondisyon ng pagsubok at pagkarga |
| Inirerekomendang Pangmatagalang Temperatura | Partikular sa proyekto | °C | Hanggang 70 ang nakalista | Depende sa pagkarga, tagal at kumpletong disenyo ng kabit |
| kapal | Detalye ng order | mm | 3–10 | Pumili sa pamamagitan ng draw ratio at pinakamababang nabuong pader |
| Mga Karaniwang Laki ng Panel | Pagtutukoy ng order | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Mga custom na laki na napapailalim sa produksyon at ani |
| Kulay | Inaprubahang pisikal na sample | — | Puti at custom na sanitary na kulay | Tukuyin ang gloss, opacity, whiteness at ΔE tolerance |
| Pagganap sa Ibabaw | Mga pamamaraan na napagkasunduan ng customer | — | High-gloss sanitary surface | Tukuyin ang mga pagsusulit sa scratch, stain at cleaner-resistance |
Para sa isang opaque na puting sanitary acrylic sheet, ang pagtanggap ng mamimili ay dapat tumuon sa kaputian, opacity, mga coordinate ng kulay ng CIELAB, pagtakpan ng ibabaw at pagkakaiba ng kulay sa pagitan ng naaprubahan at mga sample ng produksyon. Hindi inilalarawan ng light-transmission figure para sa malinaw na PMMA ang hitsura ng isang opaque na puting grado.
Nakakatulong ang kontroladong virgin resin, pigment at processing na makapaghatid ng pare-parehong kulay at makinis na high-gloss surface. Para sa paulit-ulit na produksyon, ang kaputian, pagkintab at pinapayagang pagkakaiba ng kulay ay dapat masukat laban sa isang aprubadong pisikal na sanggunian sa halip na inilarawan lamang bilang 'purong puti.'
Pinili ang mga sanitary acrylic grade para sa pagpainit, pag-inat at pagpaparami ng curved geometry ng mga tub at shower tray. Ang mga deep draw ay nangangailangan ng kontroladong temperatura ng sheet, disenyo ng amag, pag-clamping, tulong sa plug at sapat na panimulang gauge upang mabawasan ang pagnipis, pagkapunit at mga pagbutas.
Ang makinis na PMMA na ibabaw ay hindi naglalaman ng mga linya ng grawt at madaling punasan ng mga katugmang panlinis sa banyo sa bahay. Ang pagganap ng kalinisan ay nakasalalay din sa geometry ng produkto, mga joints, drainage ng tubig at mga kasanayan sa paglilinis; ang hilaw na sheet ay hindi dapat ibenta bilang self-sterilizing.
Ang mga maliliit na marka sa ibabaw ay maaaring buhangin at pulihin ng mga sinanay na tauhan kapag pinapayagan ito ng kapal at pagtatapos ng materyal. Ang malalim na mga bitak, pagkasira ng stress at mga depekto sa istruktura ay nangangailangan ng propesyonal na pagsusuri sa halip na cosmetic polishing.
Maaaring talakayin ang puti, cream, itim, solid na kulay at mga shade na partikular sa proyekto. Dapat suriin ang kulay pagkatapos ng thermoforming dahil maaaring baguhin ng pag-uunat, pagbabawas ng kapal at pag-iilaw ang nakikitang lilim.
Ang malinis na PMMA na mga offcut sa produksyon ay maaaring ma-recycle sa pamamagitan ng angkop na mga dalubhasang channel. Ang aktwal na pagbawi ay depende sa kontaminasyon, protective film, reinforcement materials, lokal na imprastraktura at naaangkop na mga regulasyon sa basura.
Gloss at Color Consistency
Sanitary-Grade Thermoforming
Para sa produksyon ng paliguan at shower, ang 'puti' ay hindi isang unibersal na kulay. Ang isang maliwanag na asul na kulay puti, neutral na puti at mainit na garing ay maaaring magmukhang iba sa ilalim ng mga factory lamp, showroom lighting at natural na liwanag ng araw. Sumang-ayon sa isang pisikal na master sample , mga kundisyon sa pagtingin at mga limitasyon sa pagtanggap bago ang produksyon.
| Parameter ng Pagtanggap | Kung Ano ang Dapat Tukuyin ng Mamimili | Kung Bakit Ito Mahalaga |
|---|---|---|
| Puting lilim / CIELAB | Mga inaprubahang master panel, L*, a*, b* na mga value at measurement illuminant | Pinipigilan ang mga nakikitang pagkakaiba sa pagitan ng mga shell ng bathtub, mga shower tray at mga katugmang accessories |
| Pagkakaiba ng kulay (ΔE) | Geometry ng pagsukat at pinahihintulutang ΔE na limitasyon ayon sa proyekto | Sinusuportahan ang pare-parehong paulit-ulit na mga order; huwag ipagpalagay ang isang pagpapaubaya para sa lahat ng mga aplikasyon |
| Opacity / kapangyarihan ng pagtatago | Pinakamababang opacity sa natapos na lugar ng manipis na pader | Binabawasan ang show-through ng framing o backing pagkatapos ng malalim na pagguhit |
| Pagtakpan ng ibabaw | Anggulo ng pagsukat at tinatanggap na reference na halaga | Tumutulong na ihanay ang hitsura sa mga nabuong bahagi at mga pagtatapos sa ibabaw |
| Pagtanggap ng depekto | Pag-inspeksyon sa ilaw, distansya at pamantayan para sa mga bula, itim na batik at mga gasgas | Lumilikha ng layunin sa papasok at panghuling bahagi ng mga tuntunin sa pagtanggap |
| Pagkatapos ng pagbuo ng hitsura | Kulay at gloss sa mga kinatawan ng deep-draw zone | Kinukumpirma ang visual na kalidad sa ilalim ng aktwal na ikot ng produksyon |
Subukan ang napiling puting grado sa aktwal na amag, kabilang ang mga sulok at mga lugar na may pinakamataas na kahabaan. Dapat suriin ang kulay at optical na anyo pagkatapos ng pagbuo at pagpapalakas , hindi lamang sa isang hindi nabuong flat sample.
| Structure | Tipikal Advantage | Selection Consideration |
|---|---|---|
| Monolithic Virgin PMMA | Uniform na komposisyon ng acrylic, mataas na makintab na mukha at kakayahang kumpunihin sa pamamagitan ng kapal ng sheet | Kadalasan ay nangangailangan ng hiwalay na reinforcement sa malalaking fixtures |
| PMMA / ABS Co-Extruded Sheet | Acrylic decorative face na sinamahan ng mas matigas o mas matipid na backing layer | Dapat tukuyin ang kapal ng cap-layer, pagdirikit at pagbubuo |
| Acrylic Shell + FRP Reinforcement | Nagdaragdag ng paninigas at suporta sa isang nabuong tub o tray shell | Ang resin, glass content, curing, amoy at interface adhesion ay nangangailangan ng proseso ng kontrol |
| Engineered Composite Backing | Maaaring mapabuti ang higpit, kahusayan sa produksyon o bawasan ang paggamit ng fiberglass | Ang kumpletong composite ay dapat maging kwalipikado bilang isang sistema ng produkto |
Ang mga sanitary PMMA na sheet ay maaaring gawing freestanding, alcove, corner, whirlpool at massage bathtub shell. Dapat piliin ang kapal ng sheet mula sa laki ng amag, lalim, radii, inaasahang pagnipis ng pader at sistema ng reinforcement—hindi mula sa isang universal bathtub gauge.
Ang puting acrylic ay angkop para sa molded shower trays na may pinagsamang mga slope at drain area. Ang slip resistance ay isang tapos na produkto na kinakailangan at maaaring mangailangan ng molded texture, coating o hiwalay na pagsubok; ang isang makinis na gloss sheet ay hindi dapat awtomatikong inilarawan bilang anti-slip.
Maaaring gamitin ang PMMA para sa mga shell ng washbasin, vanity na bahagi, sanitary cover at pandekorasyon na bahagi ng banyo kung saan kailangan ang mataas na kintab, pagtutugma ng kulay at madaling paglilinis.
Ang mga thermoformed liners ay maaaring idisenyo para sa mga sistema ng pagsasaayos. Ang tumpak na pagsukat, mga katugmang pandikit, kontrol sa na-trap na kahalumigmigan, sealing ng perimeter at kondisyon ng substrate ay mahalaga sa pangmatagalang pagganap.
Ang mga flat o nabuong PMMA na panel ay maaaring magbigay ng walang putol na pandekorasyon na ibabaw. Ang kumpletong sistema ng dingding ay dapat magsama ng angkop na sandal, allowance sa paggalaw, magkasanib na disenyo at sealant. Ang isang panel lamang ay hindi ginagarantiyahan ang isang hindi tinatagusan ng tubig na pag-install.
Mga Aplikasyon ng Sanitary Ware
Mga Panel ng Shower at Banyo
Produksyon ng Bathtub at Tub Liner
Thermoformed Acrylic Bathtub
High-Gloss Sanitary Finish
| Factor | Sanitary Acrylic | Gel-Coated FRP | Enamel / Ceramic | Solid Surface |
|---|---|---|---|---|
| Hitsura sa Ibabaw | High-gloss, makinis at tugma sa kulay | Depende sa kalidad ng gel-coat | Matigas na makintab na ibabaw | Matte sa satin; ilang mga pagpipilian sa pagtakpan |
| Pagbubuo at Disenyo | Angkop para sa vacuum at pagbuo ng presyon | Molded composite na proseso | Limitado sa proseso ng seramik o metal | Ginawa o cast; pagbubuo ng nakadepende sa baitang |
| Timbang | Medyo magaan | Medyo magaan | Madalas mas mabigat | Madalas mas mabigat |
| Repairability | Ang mga maliliit na marka ay maaaring pulido | Posible ang pag-aayos ng gel-coat | Maaaring mahirap itugma ang mga chips | Kadalasang nabubuhangin at naaayos |
| Kinakailangan ng System | Karaniwang nangangailangan ng reinforcement at suporta | Ang composite lay-up ay structural system | Nangangailangan ng angkop na base at pag-install | Nangangailangan ng engineered na suporta at joints |
Ang isang tagagawa ng bathtub ay dapat pumili ng grado ng sheet at simula ng kapal mula sa nakumpletong geometry ng bahagi, kinakailangan ang pinakamababang kapal ng pader at disenyo ng pampalakas. Ang isang mas makapal na panimulang sheet ay hindi mismo ginagarantiyahan ang magkatulad na mga dingding pagkatapos ng malalim na pagguhit.
| Project Variable | Procurement Check | Karaniwang Panganib sa Produksyon |
|---|---|---|
| Lalim ng amag at ratio ng pagguhit | Magbigay ng mga sectional drawing at nais na direksyon ng pagbuo | Sobrang pagnipis ng pader sa malalalim na sulok o matarik na pader |
| Radii at drain geometry | Kilalanin ang masikip na sulok, butas at detalyadong mga tampok | Ang konsentrasyon ng stress, pag-crack at hindi kumpletong pagbuo |
| Panimulang gauge / tolerance | Kumpirmahin ang buong lapad na kapal ng profile, hindi lamang nominal gauge | Hindi pare-parehong pag-init at paninigas ng tapos na bahagi |
| Cast vs. extruded PMMA | Tukuyin ang eksaktong grado, proseso ng sheet at proseso ng pagbuo na inaprubahan ng tagagawa | Maling pagpapalagay ng pagpainit o pagpapatuyo para sa napiling materyal |
| Disenyo ng reinforcement | Tukuyin ang FRP resin, adhesive, foam, base at mga kinakailangan sa suporta | Delamination, natitirang stress o hindi sapat na structural rigidity |
| Pagkalantad sa tubig at kemikal | Tukuyin ang siklo ng mainit na tubig, mga produktong panlinis at mga pagsusuri sa mantsa | Crazing, pagkawalan ng kulay o napaaga na pinsala sa ibabaw |
Para sa unang beses na amag, gumamit ng kontroladong pilot run para i-verify ang sag, nabuong pamamahagi ng pader, kulay, crack resistance at attachment sa napiling backing. Itala ang inaprubahang materyal na code, gauge at mga setting ng proseso para sa mga paulit-ulit na pagbili.
Tukuyin ang natapos na kabit: Ibigay ang pagguhit ng amag, kabuuang sukat, lalim ng lukab, radii, ratio ng draw at pinakamababang target na kapal ng pader.
Piliin ang istraktura ng sheet: Pumili ng monolitik PMMA , PMMA / ABS o isa pang naaprubahang sanitary composite.
Aprubahan ang kulay at ibabaw: Kumpirmahin ang puting shade, gloss, opacity, protective film at visible-face orientation.
Kundisyon at tuyo kung kinakailangan: Sundin ang pag-imbak ng eksaktong grado at patnubay bago ang pagpapatuyo upang mabawasan ang mga bula at mga depekto sa ibabaw.
Buuin ang heating profile: Painitin nang pantay-pantay at sukatin ang aktwal na temperatura ng sheet sa halip na umasa lamang sa mga setting ng heater.
Form at cool: I-optimize ang vacuum, pressure, tulong sa plug, temperatura ng amag at kinokontrol na paglamig.
Trim and reinforce: I-validate ang cutting, drilling, backing, frame bonding at support-base installation.
Subukan ang tapos na produkto: Siyasatin ang pamamahagi ng dingding, kulay, kintab, mga bitak, drainage, load, pagbibisikleta ng mainit na tubig, mga panlinis, pagtagas at naaangkop na mga pamantayan sa sanitary.
Ang isang trial sheet-temperatura na saklaw na humigit-kumulang 160–185°C ay maaaring may kaugnayan sa ilang partikular na formula ng PMMA , ngunit hindi ito isang pangkalahatang rekomendasyon sa pagproseso . Ang naaangkop na window ay depende sa sheet grade, cast o extruded na proseso, kapal, pigment, heating equipment, mold geometry at cycle time. Huwag itumbas ang setpoint ng heater sa aktwal na temperatura ng sheet.
Ang underheating ay maaaring maging sanhi ng hindi kumpletong pagbuo, mataas na natitirang stress at hindi magandang pagpaparami ng detalye. Ang sobrang pag-init ay maaaring magdulot ng labis na sag, bula, pinsala sa ibabaw, pagdikit o pagkasira. Dapat na maitatag ang mga parameter ng produksyon mula sa data ng naaprubahang grado at pagbuo ng mga pagsubok.
Ang parehong sheet ay maaaring kumilos nang iba sa iba't ibang mga hulma at makina. Ang mga sumusunod na punto sa pag-troubleshoot ay nagsisimula ng mga hypotheses; matukoy ang ugat sa pamamagitan ng mga pagsubok sa produksyon at teknikal na data ng supplier.
| Naobserbahang Problema | Mga Posibleng Sanhi | Inirerekomendang Pagsusuri |
|---|---|---|
| Mga bula o paltos | Sumisipsip ng kahalumigmigan, kontaminasyon sa ibabaw o sobrang init | Suriin ang mga tagubilin sa conditioning/pagpatuyo at aktwal na temperatura ng sheet |
| Pagpaputi sa mga sulok | Labis na pilay, mababang temperatura ng pagbuo o masikip na radii ng amag | Suriin ang lalim ng draw, disenyo ng sulok, balanse ng pampainit at kapal ng simula |
| Manipis na batik o punit | Hindi pantay na init, sobrang draw ratio o hindi sapat na tulong sa plug | I-map ang kapal ng pader pagkatapos mabuo at baguhin ang mga setting ng amag/proseso |
| Mga bitak pagkatapos putulin | Machining stress, matutulis na gilid o hindi sapat na suporta | Suriin ang geometry ng tool, suporta at natitirang stress |
| Pang-ibabaw na ulap o pagkawala ng gloss | Overheating, kontaminasyon o maling contact surface | Suriin ang profile ng heater, mold finish at protective masking |
| Hindi pantay na puting kulay | Pamamahagi ng pigment, pagkakaiba-iba ng kapal ng materyal o labis na pag-uunat | Ihambing ang naaprubahang master at post-form na mga pagbabasa ng CIELAB |
| Backing delamination | Hindi magandang paghahanda sa ibabaw o hindi tugmang reinforcing resin | Suriin ang paghahanda ng interface, ikot ng lunas at pagganap ng balat |
Bago ang isang komersyal na order ng produksyon, magtatag ng isang plano sa pagtanggap na sumasaklaw sa minimum na nabuong kapal ng pader, visual na hitsura, dimensional na katatagan, backing adhesion at anumang mga kinakailangan sa kaligtasan ng tapos na produkto.
Gumamit ng matalim, angkop na lagari o mga tool ng router na may matatag na suporta. Kontrolin ang init at panginginig ng boses upang mabawasan ang pag-chipping, pagkatunaw at pagkapagod. Panatilihin ang proteksiyon na pelikula sa lugar kung saan praktikal sa panahon ng paggawa.
Ang mga adhesive, reinforcing resin, foam at backing materials ay dapat na tugma sa PMMA at sa proseso ng produksyon. Ang solvent attack, exothermic heat, pag-urong at mahinang interface adhesion ay maaaring magdulot ng crazing o delamination.
Ang mga natapos na tub at tray ay nangangailangan ng mga engineered na rim, frame, paa o base upang maipamahagi ang mga karga ng gumagamit at tubig. Ang pandekorasyon na shell ng acrylic ay hindi dapat ituring bilang ang tanging bahagi ng istruktura maliban kung ang kumpletong disenyo ay kwalipikado nang naaayon.
Gumamit ng mga sealant na inaprubahan para sa PMMA at ang mga katabing materyales sa konstruksiyon. Ang pagganap na hindi tinatablan ng tubig ay nagmumula sa kumpletong pagpupulong, kabilang ang paghahanda ng substrate, mga kasukasuan, mga koneksyon sa alisan ng tubig, allowance sa paggalaw at pagpapanatili.
Profile ng kapal: Average na gauge at pamamahagi ng kapal ng cross-sheet.
Mga sukat ng sheet: Haba, lapad, parisukat at kalidad ng gilid.
Hitsura sa ibabaw: Mga gasgas, itim na batik, gel, bula, mga linya ng daloy at kondisyon ng proteksiyon na pelikula.
Kulay at gloss: Whiteness, opacity, gloss at pagkakaiba sa kulay kumpara sa naaprubahang sample.
Thermoforming test: Pag-uugali ng sag, pagpaparami ng amag, pagnipis, pagpunit, mga bula at kulay pagkatapos ng anyo.
Mga mekanikal na katangian: Tensile, flexural, impact o iba pang mga pagsubok na partikular sa proyekto.
Pagsusuri sa kemikal at mantsa: Mga inaprubahang panlinis, pangkulay, langis at mga produktong personal na pangangalaga.
Finished-fixture validation: Load, thermal cycling, drainage, leak, slip at mga naaangkop na sanitary-product na kinakailangan.
Ang 'Virgin PMMA ' ay naglalarawan ng pangangailangan sa pinagmumulan ng materyal, hindi isang resulta na mapapatunayan lamang sa hitsura ng sheet. Ang mga mamimili na nangangailangan ng virgin resin ay dapat humiling ng nakasulat na hilaw na materyal na deklarasyon at tukuyin kung pinahihintulutan ang muling pag-recycle, ni-recycle na nilalaman o pagproseso ng scrap sa ilalim ng kanilang detalye.
| Dokumento o Layunin ng | Suriin |
|---|---|
| Naaprubahan ang TDS | Kinukumpirma ang grado ng materyal, kapal, may-katuturang mga katangian at idineklarang kondisyon ng pagsubok |
| Raw-materyal na deklarasyon | Nagdokumento ng virgin-resin o recycled-content na kinakailangan para sa napagkasunduang produkto |
| Master ng kulay at pag-apruba ng sample | Nagbibigay ng repeatable white-color at gloss reference |
| Sertipiko ng pagsusuri o ulat ng inspeksyon, kung napagkasunduan | Sinusuportahan ang papasok na pag-verify para sa napagkasunduang batch at nasubok na mga katangian |
| Lot at pagkakakilanlan sa pagpapakete | Pinapagana ang traceability ng mga sample, pagpapadala at mga repeat order |
| Pagbubuo ng pagsubok at kwalipikasyon ng tapos na produkto | Kinukumpirma ang pagganap ng aktwal na shell, backing at installation system |
Para sa mga proyektong napapailalim sa mga partikular na pamantayan ng sanitary-ware, kumpirmahin ang patutunguhang merkado at mga naaangkop na pagsusuri sa tapos na produkto. Ang isang pangkalahatang layunin na PMMA na data sheet ay hindi dapat ipakita bilang sertipikasyon ng isang nakumpletong bathtub o shower tray.
| Istraktura ng Sheet | Monolithic PMMA o composite structure na partikular sa proyekto na napapailalim sa availability |
| kapal | 3–10 mm na saklaw ng sanggunian, na may mga pagpapaubaya na partikular sa proyekto na napapailalim sa kumpirmasyon |
| Mga sukat | Mga karaniwang format o custom na laki ng sheet batay sa amag at ani ng produksyon |
| Kulay at Gloss | Sanitary white, cream, black at custom na kulay na may pag-apruba ng pisikal na sample |
| Protective Masking | Thermoforming-compatible film o paper masking napapailalim sa proseso |
| Packaging | Proteksyon ng PE, kraft paper, reinforced pallets, proteksyon sa sulok at mga custom na label |
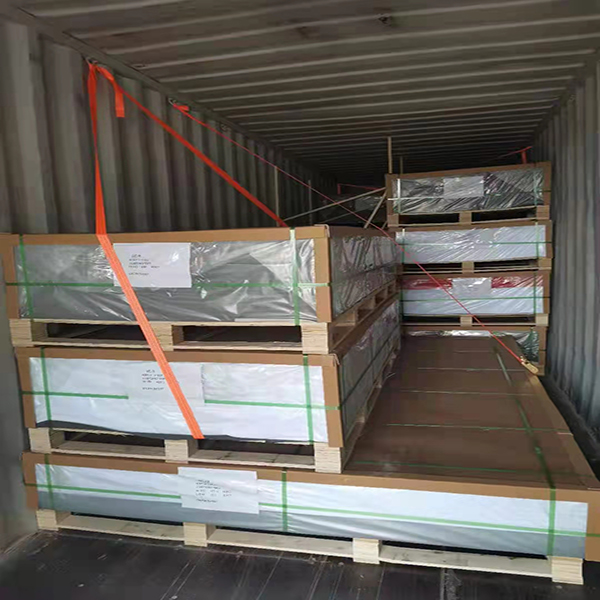
Ang mga high-gloss sanitary acrylic sheet ay nangangailangan ng malinis na paghawak at proteksyon sa ibabaw sa buong imbakan, conversion at kargamento. Ang mga sheet ay dapat na suportahan nang patag, protektado mula sa mga gasgas at secure laban sa paggalaw sa panahon ng internasyonal na transportasyon.
Protektadong Export Pallet
Naglo-load ng Container para sa Maramihang Order
Pagpili batay sa aplikasyon: Ang istraktura ng sheet, kapal at mga sukat ay sinusuri laban sa amag at tapos na kabit.
Sample-first na proseso: Maaaring suriin ng mga mamimili ang kulay, gloss, forming at reinforcement bago ang dami ng order.
OEM pag-customize: Maaaring talakayin ang mga sanitary na kulay, dimensyon, masking at packaging.
Batch specification control: Maaaring itala ang mga pangunahing kinakailangan laban sa mga naaprubahang sample at data sheet.
Ready-export na packaging: Ang mga proteksiyon na solusyon sa papag ay sumusuporta sa internasyonal na supply.
Suporta sa proyekto ng B2B: Angkop para sa mga pabrika ng bathtub, thermoformer, sanitary brand, importer at distributor.
Global B2B Project Coordination
Para sa mga umuulit na proyektong sanitary, maaaring i-coordinate ng Wallis ang mga aprubadong sanggunian ng kulay, teknikal na detalye, packaging at mga iskedyul ng paghahatid. Dapat panatilihin ng mga mamimili ang mga nilagdaang sample mula sa parehong flat sheet at thermoformed na mga bahagi dahil maaaring magbago ang kulay at gloss pagkatapos ng pagproseso.

Tapos na produkto: bathtub, shower tray, palanggana, liner o wall panel.
Monolithic PMMA , PMMA / ABS o iba pang kinakailangang istraktura ng sheet.
Kinakailangang kapal, sukat, dami at taunang pagtataya.
White shade, gloss, opacity, color reference at tolerance.
Mga sukat ng amag, lalim ng lukab, ratio ng pagguhit at pinakamababang nabuong pader.
Forming machine, uri ng heater, clamping at plug-assist na proseso.
Reinforcement, backing, adhesive, frame at support-base system.
Mga kinakailangang pamantayan sa sanitary, mga pagsusuri sa kemikal at patutunguhang merkado.
Proteksiyon na pelikula, papag, mga label at iskedyul ng paghahatid.
Mga sample na sukat, destinasyong port at mga tuntunin sa kalakalan.
Talakayin ang Iyong Bathtub o Shower Project
Isa itong PMMA sheet na binuo at ginawa para sa thermoformed bathroom fixtures gaya ng mga bathtub, shower tray at basin. Kabilang sa mahahalagang katangian ang pagbuo ng tugon, kulay, pagtakpan, paglaban sa kemikal at kalidad ng ibabaw.
Naghahatid sila ng iba't ibang disenyo at mga target ng gastos. Ang monolitikong birhen PMMA ay nag-aalok ng mga katangian ng acrylic sa buong kapal, habang ang PMMA / ABS ay pinagsasama ang isang acrylic na mukha sa isang backing layer. Ang tamang pagpipilian ay nakasalalay sa pagbuo, pagpapatibay, kakayahang ayusin at badyet.
Maraming proyekto ang nagsisimula sa humigit-kumulang 3–6mm sheet, ngunit walang solong gauge ang kasya sa bawat tub. Tinutukoy ng lalim ng amag, ratio ng draw, target na kapal ng pader, reinforcement at tapos na load ang tamang panimulang kapal.
Ang ilang mga marka ng PMMA ay maaaring subukan sa paligid ng 160–185°C, ngunit ang tamang window ng pagbuo ay nakasalalay sa naaprubahang grado ng materyal at nasusukat na temperatura ng sheet. Magtatag ng mga napatunayang kundisyon sa pamamagitan ng mga kinokontrol na pagsubok gamit ang amag ng produksyon.
Karamihan sa malalaking tub at tray ay nangangailangan ng reinforcement, frame, base o engineered composite backing. Ang kinakailangang sistema ay nakasalalay sa geometry ng shell, kapal ng pader, pagkarga at mga naaangkop na pamantayan ng produkto.
PMMA ay hindi sumisipsip ng tubig tulad ng mga buhaghag na materyales sa gusali, ngunit ang bathtub, shower wall o tray ay hindi tinatablan ng tubig lamang kapag ang mga joints, drain connections, seal, backing at installation ay tama ang disenyo.
Ang katatagan ng kulay ay nakasalalay sa dagta, pigment, stabilizer, kasaysayan ng init, mas malinis na pagkakalantad at UV kundisyon. Tukuyin ang inaasahang kapaligiran at aprubahan ang isang marka na may naaangkop na data ng pagtanda o color-stability.
Gumamit ng banayad, hindi nakasasakit na mga panlinis na inaprubahan para sa acrylic. Iwasan ang mga nakasasakit na pad at hindi na-verify na mga solvent. Ang tapos na tagagawa ng fixture ay dapat mag-publish ng isang validated na gabay sa pangangalaga para sa mga end user.
Ang mga maliliit na gasgas sa ibabaw ay maaaring buhangin at pulihin ng mga sinanay na tauhan. Ang malalim na pinsala, mga bitak o mga lugar na may hindi sapat na natitirang kapal ay nangangailangan ng isang propesyonal na pagtatasa ng pagkumpuni.
Maaaring talakayin ang custom na pagtutugma ng kulay. Ang mga mamimili ay dapat magbigay ng pisikal na master sample at tukuyin ang liwanag, gloss, opacity at katanggap-tanggap na pagkakaiba ng kulay bago ang produksyon.
Oo, ang angkop na mga sheet ay maaaring gamitin bilang pandekorasyon na mga ibabaw ng dingding. Ang kumpletong pagpupulong sa dingding ay nangangailangan ng katugmang backing, adhesives, allowance sa paggalaw at mga selyadong joint.
Oo. Ang mga flat-sheet at thermoforming na pagsubok ay inirerekomenda para sa pagsusuri ng kulay, gloss, kapal, sag, pamamahagi ng pader, reinforcement adhesion at tapos na bahagi na hitsura.
Ang MOQ ay depende sa proseso ng sheet, istraktura, kapal, laki, kulay, masking, packaging at kung ang detalye ay pamantayan o customized.
Ibigay ang natapos na kabit, istraktura ng sheet, gauge, mga sukat, kulay, dami, amag, proseso ng pagbuo, reinforcement, mga pamantayan, packaging at destinasyon.
Humingi ng deklarasyon ng materyal na tukoy sa grado, mga naaangkop na teknikal na dokumento at batch traceability. Hindi makumpirma ng hitsura lamang kung ginamit ang recycle o reprocessed na nilalaman.
Ang malalim na pagguhit ay binabawasan ang lokal na kapal ng pader, na maaaring magbago ng opacity, gloss at pinaghihinalaang kulay. Kumpirmahin ang huling lilim gamit ang mga nabuong sample sa pinakamanipis na lugar sa ilalim ng napagkasunduang mga kondisyon ng pag-iilaw.
Kabilang sa mga posibleng salik ang hindi angkop na pagkondisyon, labis o hindi pantay na pag-init, kontaminasyon sa ibabaw at labis na lokal na kahabaan. Suriin ang eksaktong grado ng materyal, temperatura ng sheet, geometry ng amag at mga talaan ng proseso.
Hindi. PMMA / ABS ay isang multilayer construction na naglalaman ng ABS backing. Kung monolithic virgin PMMA ang kinakailangan sa pagbili, tukuyin ang eksaktong construction na iyon at kumpirmahin ito sa mga teknikal na dokumento.
Sumang-ayon nang maaga sa pagkakakilanlan ng grado, pagpapaubaya sa kapal, naaprubahang puting-kulay na sample, numero ng batch o lot, mga resulta ng inspeksyon, listahan ng packing at anumang kinakailangang deklarasyon ng materyal o teknikal na ulat.
Makipag-ugnayan sa Wallis Plastic para sa virgin white PMMA sheet para sa mga shell ng bathtub, shower tray, tub liners, basin at sanitary panel. Sinusuportahan ng aming team ang pagpili ng materyal, mga custom na kulay, pagbuo ng mga pagsubok, mga detalye ng OEM , proteksiyon na packaging at direktang B2B na supply ng pabrika.
Humiling ng Mga Sample at Factory Quote
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮