|
Lembaran akrilik
Wallis
| Warna: | |
|---|---|
| Ukuran: | |
| Bahan: | |
| Jumlah: | |
Virgin White Sanitary Lembaran akrilik untuk Bathtub dan Shower
Wallis Lembaran akrilik saniter putih perawan adalah bahan PMMA kilap tinggi yang dikembangkan untuk bak mandi thermoformed, baki pancuran, wastafel, pelapis bak mandi, dan panel sanitasi. Ini dipasok ke produsen perlengkapan kamar mandi, pabrik pembentuk vakum, merek peralatan saniter, kontraktor proyek, importir dan distributor material yang memerlukan warna yang konsisten, permukaan yang bersih, dan kinerja pembentukan yang berulang.
Lembaran tersebut dapat diproduksi dalam warna putih dan warna sanitasi yang disesuaikan, dengan ketebalan dan dimensi yang dipilih berdasarkan kedalaman cetakan, rasio penarikan, ketebalan dinding akhir, dan proses penguatan. Virgin PMMA memberikan permukaan dekoratif yang halus dan tidak berpori yang dapat dipoles dan diperbaiki ketika terjadi kerusakan kecil pada permukaan.
Produk bak mandi dan pancuran merupakan rakitan rekayasa lengkap. Tergantung pada desainnya, cangkang PMMA yang dibentuk dapat dikombinasikan dengan penguat fiberglass, rangka penyangga, perekat yang sesuai, atau penyangga struktural. PMMA / ABS merupakan kategori material komposit tersendiri, bukan nama lain dari perawan monolitik PMMA . Validasi konstruksi perlengkapan penuh daripada mengevaluasi properti lembaran mentah saja.
| Bahan | Lembaran akrilik sanitasi perawan PMMA ; struktur komposit tunduk pada persyaratan proyek |
| Aplikasi Utama | Bak mandi, baki pancuran, pelapis bak mandi, wastafel, panel sanitasi, dan perlengkapan kamar mandi |
| Kisaran Ketebalan | rentang referensi 3–10 mm; ketersediaan tergantung pada kelas, dimensi dan jumlah pesanan |
| Permukaan | Permukaan sanitasi yang sangat mengkilap, halus, dan tidak berpori dengan lapisan pelindung |
| Pengolahan | Pembentukan vakum, pembentukan tekanan, pemangkasan, pengeboran, pengikatan dan penguatan setelah validasi |
| Layanan B2B | Sampel, pencocokan warna khusus, dimensi OEM , uji coba pembentukan, inspeksi, dan pengemasan ekspor |
Minta Sampel dan Penawaran Akrilik Sanitasi
Tabel ini merangkum nilai indikatif untuk rentang sanitasi PMMA . Sifat mekanik dan termal bergantung pada formulasi resin yang tepat, proses pembuatan, dan kondisi pengujian. Konfirmasikan toleransi, laporan pengujian, dan lembar data teknis yang disetujui untuk kualitas yang disediakan sebelum membeli.
| Properti | Referensi Uji | Unit | Nilai Tercatat | Nota Pengadaan |
|---|---|---|---|---|
| Berat jenis | Konfirmasikan dengan grade TDS | — | 1.19 | Kepadatan khas PMMA |
| Kekuatan Tarik | GB/T 1040.1 | MPa | ≥70 | Hasil lembaran datar; kinerja bagian yang dibentuk bervariasi |
| Kekuatan Lentur | GB/T 9341 | MPa | ≥98 | Tulangan dan geometri produk mempengaruhi kekakuan |
| Suhu Pelunakan Vicat | GB/T 1633 | °C | ≥110 | Kondisi pengujian dan beban harus ditentukan |
| Suhu Jangka Panjang yang Direkomendasikan | Khusus proyek | °C | Hingga 70 terdaftar | Tergantung pada beban, durasi dan desain perlengkapan lengkap |
| Ketebalan | Spesifikasi pesanan | mm | 3–10 | Pilih berdasarkan rasio undian dan dinding minimum yang terbentuk |
| Ukuran Panel Standar | Spesifikasi pesanan | mm | 1230×2450/1250×1850/1400×2200 | Ukuran khusus tergantung pada produksi dan hasil |
| Warna | Sampel fisik yang disetujui | — | Warna sanitasi putih dan custom | Tentukan kilap, opasitas, keputihan, dan toleransi ΔE |
| Kinerja Permukaan | Metode yang disetujui pelanggan | — | Permukaan sanitasi yang sangat mengkilap | Tentukan uji ketahanan terhadap goresan, noda, dan pembersih |
Untuk lembaran akrilik saniter putih buram, penerimaan pembeli harus berfokus pada warna putih, opasitas, koordinat warna CIELAB, kilap permukaan, dan perbedaan warna antara sampel yang disetujui dan sampel produksi. Angka transmisi cahaya untuk PMMA jernih tidak menggambarkan penampakan warna putih buram.
Resin murni, pigmen, dan pemrosesan yang terkontrol membantu menghasilkan warna seragam dan permukaan halus berkilau. Untuk produksi berulang, tingkat keputihan, kilap, dan perbedaan warna yang diperbolehkan harus diukur berdasarkan referensi fisik yang disetujui, bukan hanya digambarkan sebagai 'putih murni.'
Nilai akrilik sanitasi dipilih untuk memanaskan, meregangkan, dan mereproduksi geometri lengkung pada bak mandi dan baki pancuran. Penarikan dalam memerlukan suhu lembaran yang terkontrol, desain cetakan, penjepitan, bantuan sumbat, dan pengukur awal yang memadai untuk mengurangi penipisan, robekan, dan tusukan.
Permukaan PMMA yang halus tidak mengandung garis nat dan mudah dibersihkan dengan pembersih kamar mandi rumah tangga yang kompatibel. Kinerja kebersihan juga bergantung pada geometri produk, sambungan, drainase air, dan praktik pembersihan; lembaran mentah tidak boleh dipasarkan sebagai produk yang dapat disterilkan sendiri.
Tanda kecil pada permukaan dapat diampelas dan dipoles oleh personel terlatih jika ketebalan dan hasil akhir material memungkinkan. Retakan yang dalam, kerusakan akibat tekanan, dan cacat struktural memerlukan evaluasi profesional daripada pemolesan kosmetik.
Putih, krem, hitam, warna solid, dan corak khusus proyek dapat didiskusikan. Warna harus dievaluasi setelah thermoforming karena peregangan, pengurangan ketebalan dan pencahayaan dapat mengubah bayangan yang dirasakan.
Sisa produksi PMMA yang bersih dapat didaur ulang melalui saluran khusus yang sesuai. Pemulihan sebenarnya bergantung pada kontaminasi, lapisan pelindung, bahan penguat, infrastruktur lokal, dan peraturan limbah yang berlaku.
Kilauan dan Konsistensi Warna
Thermoforming Tingkat Sanitasi
Untuk produksi bak mandi dan pancuran, 'putih' bukanlah satu warna universal. Warna putih cerah dengan warna biru, putih netral, dan warna gading yang hangat dapat terlihat berbeda di bawah lampu pabrik, pencahayaan ruang pamer, dan cahaya alami. Setujui sampel master fisik , kondisi tampilan, dan batas penerimaan sebelum produksi.
| Parameter Penerimaan | Apa yang Harus Ditentukan Pembeli | Mengapa Itu Penting |
|---|---|---|
| Warna putih / CIELAB | Panel master, nilai L*, a*, b* dan iluminan pengukuran yang disetujui | Mencegah perbedaan yang terlihat antara cangkang bak mandi, baki pancuran, dan aksesori yang serasi |
| Perbedaan warna (ΔE) | Geometri pengukuran dan batas ΔE yang diizinkan berdasarkan proyek | Mendukung repeat order yang konsisten; jangan mengasumsikan satu toleransi untuk semua aplikasi |
| Opacity / kekuatan persembunyian | Opasitas minimum pada area dinding tipis yang telah selesai | Mengurangi tembus pandang pembingkaian atau dukungan setelah gambar dalam |
| Kilauan permukaan | Sudut pengukuran dan nilai referensi yang diterima | Membantu menyelaraskan penampilan di seluruh bagian yang terbentuk dan permukaan akhir |
| Penerimaan cacat | Pencahayaan inspeksi, jarak dan kriteria gelembung, bintik hitam dan goresan | Membuat aturan penerimaan bagian masuk dan bagian akhir yang obyektif |
| Penampilan setelah terbentuk | Warnai dan kilap di zona deep-draw yang representatif | Mengonfirmasi kualitas visual dalam siklus produksi sebenarnya |
Uji kadar putih yang dipilih pada cetakan sebenarnya, termasuk sudut dan area dengan regangan maksimum. Warna dan tampilan optik harus diperiksa setelah pembentukan dan penguatan , tidak hanya pada sampel datar yang belum dibentuk.
| Pertimbangan | Keuntungan Khas Struktur | Pemilihan |
|---|---|---|
| Perawan Monolitik PMMA | Komposisi akrilik seragam, permukaan kilap tinggi dan kemampuan perbaikan melalui ketebalan lembaran | Seringkali membutuhkan penguatan terpisah pada perlengkapan besar |
| PMMA / ABS Lembaran yang Diekstrusi Bersama | Permukaan dekoratif akrilik dikombinasikan dengan lapisan pendukung yang lebih keras atau lebih ekonomis | Ketebalan lapisan penutup, daya rekat dan perilaku pembentukan harus ditentukan |
| Cangkang Akrilik + Penguat FRP | Menambah kekakuan dan dukungan pada bak atau cangkang baki yang terbentuk | Resin, kandungan kaca, proses pengawetan, bau, dan adhesi antarmuka memerlukan pengendalian proses |
| Dukungan Komposit yang Direkayasa | Dapat meningkatkan kekakuan, efisiensi produksi atau mengurangi penggunaan fiberglass | Komposit lengkap harus memenuhi syarat sebagai satu sistem produk |
Lembaran sanitasi PMMA dapat dibentuk menjadi cangkang bak mandi berdiri bebas, ceruk, sudut, pusaran air, dan bak mandi pijat. Ketebalan lembaran harus dipilih berdasarkan ukuran cetakan, kedalaman, jari-jari, penipisan dinding yang diharapkan, dan sistem penguatan—bukan dari satu ukuran bak mandi universal.
Akrilik putih cocok untuk baki pancuran yang dibentuk dengan area lereng dan saluran pembuangan yang terintegrasi. Ketahanan slip merupakan persyaratan produk jadi dan mungkin memerlukan tekstur cetakan, pelapisan, atau pengujian terpisah; lembaran mengkilap yang halus tidak secara otomatis dianggap anti selip.
PMMA dapat digunakan untuk cangkang wastafel, komponen meja rias, penutup sanitasi, dan bagian kamar mandi dekoratif yang memerlukan kilap tinggi, pencocokan warna, dan pembersihan mudah.
Lapisan thermoformed dapat dirancang untuk sistem renovasi. Pengukuran yang akurat, perekat yang kompatibel, kontrol kelembapan yang terperangkap, penyegelan perimeter, dan kondisi substrat sangat penting untuk kinerja jangka panjang.
Panel PMMA yang datar atau berbentuk dapat memberikan permukaan dekoratif yang mulus. Sistem dinding yang lengkap harus mencakup pelapis yang sesuai, kelonggaran pergerakan, desain sambungan, dan penutup. Panel saja tidak menjamin pemasangan tahan air.
Aplikasi Peralatan Sanitasi
Panel Pancuran dan Kamar Mandi
Produksi Bathtub dan Tub Liner
Bak Mandi Akrilik Thermoformed
Hasil Akhir Sanitasi Berkilau Tinggi
| Faktor | Sanitary Acrylic | Gel-Coated FRP | Enamel / Keramik | Permukaan Padat |
|---|---|---|---|---|
| Penampilan Permukaan | Sangat mengkilap, halus dan serasi dengan warna | Tergantung pada kualitas lapisan gel | Permukaan kaca yang keras | Matte hingga satin; beberapa opsi kilap |
| Pembentukan dan Desain | Cocok untuk pembentukan vakum dan tekanan | Proses komposit yang dibentuk | Dibatasi oleh proses keramik atau logam | Dibuat atau dicetak; pembentukan yang bergantung pada tingkat |
| Berat | Relatif ringan | Relatif ringan | Seringkali lebih berat | Seringkali lebih berat |
| Kemampuan untuk diperbaiki | Noda kecil dapat dipoles | Perbaikan lapisan gel dapat dilakukan | Keripik mungkin sulit untuk dicocokkan | Seringkali dapat diampelas dan diperbaiki |
| Persyaratan Sistem | Biasanya membutuhkan penguatan dan dukungan | Lay-up komposit adalah sistem struktural | Membutuhkan alas dan pemasangan yang sesuai | Membutuhkan dukungan dan sambungan yang direkayasa |
Pabrikan bak mandi harus memilih tingkat lembaran dan ketebalan awal dari geometri bagian yang telah selesai, ketebalan dinding minimum yang diperlukan, dan desain tulangan. Lembaran awal yang lebih tebal tidak dengan sendirinya menjamin keseragaman dinding setelah gambar dalam. Pengadaan
| Variabel Proyek | Periksa | Resiko Produksi yang Khas |
|---|---|---|
| Kedalaman cetakan dan rasio gambar | Berikan gambar bagian dan arah pembentukan yang diinginkan | Penipisan dinding yang berlebihan pada sudut yang dalam atau dinding yang curam |
| Jari-jari dan geometri saluran | Identifikasi sudut sempit, lubang, dan fitur detail | Konsentrasi tegangan, retak dan pembentukan tidak sempurna |
| Pengukur/toleransi awal | Konfirmasikan profil ketebalan lebar penuh, bukan hanya ukuran nominal | Pemanasan yang tidak konsisten dan kekakuan bagian akhir |
| Pemeran vs. ekstrusi PMMA | Identifikasi kadar yang tepat, proses pembuatan lembaran, dan prosedur pembentukan yang disetujui pabrikan | Asumsi pemanasan atau pengeringan yang salah untuk bahan yang dipilih |
| Desain penguatan | Tentukan persyaratan resin FRP, perekat, busa, alas dan penyangga | Delaminasi, tegangan sisa, atau kekakuan struktural yang tidak memadai |
| Paparan air dan bahan kimia | Tentukan siklus air panas, produk pembersih, dan uji noda | Keropeng, perubahan warna, atau kerusakan permukaan dini |
Untuk cetakan pertama kali, gunakan uji coba terkontrol untuk memverifikasi kendur, distribusi dinding yang terbentuk, warna, ketahanan retak, dan keterikatan pada lapisan belakang yang dipilih. Catat kode material yang disetujui, ukuran dan pengaturan proses untuk pembelian berulang.
Tentukan perlengkapan yang sudah jadi: Sediakan gambar cetakan, ukuran keseluruhan, kedalaman rongga, jari-jari, rasio gambar, dan target ketebalan dinding minimum.
Pilih struktur lembaran: Pilih monolitik PMMA , PMMA / ABS atau komposit sanitasi lain yang disetujui.
Menyetujui warna dan permukaan: Konfirmasikan warna putih, kilap, opasitas, lapisan pelindung, dan orientasi wajah terlihat.
Kondisikan dan keringkan jika diperlukan: Ikuti panduan penyimpanan dan pra-pengeringan tingkat yang tepat untuk mengurangi gelembung dan cacat permukaan.
Kembangkan profil pemanasan: Panaskan secara merata dan ukur suhu lembaran sebenarnya daripada hanya mengandalkan pengaturan pemanas.
Bentuk dan dinginkan: Optimalkan vakum, tekanan, bantuan sumbat, suhu cetakan, dan pendinginan terkontrol.
Memangkas dan memperkuat: Validasi pemotongan, pengeboran, penopang, pengikatan rangka, dan pemasangan alas penyangga.
Uji produk jadi: Periksa distribusi dinding, warna, kilap, retakan, drainase, beban, siklus air panas, pembersih, kebocoran, dan standar sanitasi yang berlaku.
Kisaran suhu lembar percobaan sekitar 160–185°C mungkin relevan untuk formulasi PMMA tertentu, namun ini bukan rekomendasi pemrosesan universal . Jendela yang sesuai bergantung pada tingkat lembaran, proses cor atau ekstrusi, ketebalan, pigmen, peralatan pemanas, geometri cetakan, dan waktu siklus. Jangan samakan titik setel pemanas dengan suhu lembaran sebenarnya.
Pemanasan yang terlalu rendah dapat menyebabkan pembentukan yang tidak sempurna, tegangan sisa yang tinggi, dan reproduksi detail yang buruk. Panas berlebih dapat menyebabkan kendur berlebihan, gelembung, kerusakan permukaan, lengket atau degradasi. Parameter produksi harus ditetapkan dari data kadar yang disetujui dan uji coba pembentukan.
Lembaran yang sama dapat berperilaku berbeda pada cetakan dan mesin yang berbeda. Poin pemecahan masalah berikut ini merupakan hipotesis awal; menentukan akar permasalahan melalui uji coba produksi dan data teknis pemasok.
| Masalah yang Diamati | Kemungkinan Penyebabnya | Disarankan Periksa |
|---|---|---|
| Gelembung atau lecet | Kelembapan yang terserap, kontaminasi permukaan, atau panas berlebih | Periksa instruksi pengondisian/pengeringan dan suhu lembaran sebenarnya |
| Memutihkan di sudut-sudut | Regangan yang berlebihan, suhu pembentukan yang rendah, atau jari-jari cetakan yang rapat | Tinjau kedalaman gambar, desain sudut, keseimbangan pemanas, dan ketebalan awal |
| Bintik-bintik tipis atau sobek | Panas yang tidak merata, rasio penarikan yang berlebihan, atau bantuan steker yang tidak memadai | Memetakan ketebalan dinding setelah pembentukan dan merevisi pengaturan cetakan/proses |
| Retak setelah dipangkas | Stres pemesinan, tepian yang tajam, atau dukungan yang tidak memadai | Periksa geometri pahat, tumpuan dan tegangan sisa |
| Kabut permukaan atau hilangnya kilap | Panas berlebih, kontaminasi, atau permukaan kontak yang salah | Periksa profil pemanas, lapisan akhir cetakan, dan penutup pelindung |
| Warna putih tidak rata | Distribusi pigmen, variasi ketebalan bahan atau peregangan berlebihan | Bandingkan pembacaan CIELAB master dan post-form yang disetujui |
| Mendukung delaminasi | Persiapan permukaan yang buruk atau resin penguat yang tidak kompatibel | Evaluasi persiapan antarmuka, siklus penyembuhan, dan kinerja pengelupasan |
Sebelum memesan produksi komersial, buatlah rencana penerimaan yang mencakup ketebalan dinding minimum, tampilan visual, stabilitas dimensi, daya rekat pendukung, dan persyaratan keselamatan produk jadi.
Gunakan alat gergaji atau router yang tajam dan sesuai dengan dukungan yang stabil. Kontrol panas dan getaran untuk mengurangi chipping, leleh, dan stres. Simpan film pelindung di tempat yang praktis selama fabrikasi.
Perekat, resin penguat, busa, dan bahan pendukung harus kompatibel dengan PMMA dan proses produksi. Serangan pelarut, panas eksotermik, penyusutan, dan adhesi antarmuka yang buruk dapat menyebabkan keretakan atau delaminasi.
Bak dan baki yang sudah jadi memerlukan pelek, rangka, kaki, atau alas yang dirancang untuk mendistribusikan beban pengguna dan air. Cangkang akrilik dekoratif tidak boleh diperlakukan sebagai satu-satunya komponen struktural kecuali desain lengkapnya telah memenuhi syarat.
Gunakan sealant yang disetujui untuk PMMA dan bahan konstruksi di sebelahnya. Performa kedap air berasal dari perakitan lengkap, termasuk persiapan media, sambungan, sambungan saluran pembuangan, kelonggaran pergerakan, dan pemeliharaan.
Profil ketebalan: Pengukur rata-rata dan distribusi ketebalan lintas lembaran.
Dimensi lembar: Panjang, lebar, persegi dan kualitas tepi.
Tampilan permukaan: Goresan, bintik hitam, gel, gelembung, garis aliran, dan kondisi lapisan pelindung.
Warna dan kilap: Keputihan, opasitas, kilap, dan perbedaan warna dibandingkan sampel yang disetujui.
Tes thermoforming: Perilaku melorot, reproduksi jamur, penipisan, robekan, gelembung dan warna pasca-bentuk.
Sifat mekanis: Uji tarik, lentur, tumbukan, atau uji khusus proyek lainnya.
Pengujian bahan kimia dan noda: Pembersih kamar mandi, pewarna, minyak, dan produk perawatan pribadi yang disetujui.
Validasi perlengkapan akhir: Beban, siklus termal, drainase, kebocoran, slip, dan persyaratan produk sanitasi yang berlaku.
'Virgin PMMA ' menjelaskan persyaratan sumber material, bukan hasil yang dapat dibuktikan dari tampilan lembar saja. Pembeli yang membutuhkan resin murni harus meminta pernyataan bahan mentah tertulis dan menentukan apakah penggilingan ulang, bahan daur ulang, atau potongan pemrosesan diizinkan berdasarkan spesifikasi mereka.
| Dokumentasikan atau Periksa | Tujuan |
|---|---|
| TDS yang disetujui | Mengonfirmasi tingkat material, ketebalan, properti yang relevan, dan kondisi pengujian yang dinyatakan |
| Deklarasi bahan mentah | Mendokumentasikan persyaratan resin murni atau konten daur ulang untuk produk yang disepakati |
| Master warna dan persetujuan sampel | Memberikan referensi warna putih dan kilap yang dapat diulang |
| Sertifikat analisis atau laporan inspeksi, jika disetujui | Mendukung verifikasi masuk untuk batch yang disepakati dan properti yang diuji |
| Identifikasi lot dan pengepakan | Memungkinkan ketertelusuran sampel, pengiriman, dan pesanan berulang |
| Membentuk kualifikasi uji coba dan produk jadi | Mengonfirmasi kinerja shell, pendukung, dan sistem instalasi yang sebenarnya |
Untuk proyek yang tunduk pada standar peralatan sanitasi tertentu, konfirmasikan pasar tujuan dan pengujian produk jadi yang berlaku. Lembar data tujuan umum PMMA tidak boleh disajikan sebagai sertifikasi bak mandi atau baki pancuran yang lengkap.
| Struktur Lembar | Monolitik PMMA atau struktur komposit khusus proyek tergantung ketersediaan |
| Ketebalan | Rentang referensi 3–10 mm, dengan toleransi spesifik proyek harus dikonfirmasi |
| Ukuran | Format standar atau ukuran lembaran khusus berdasarkan cetakan dan hasil produksi |
| Warna dan Kilau | Sanitasi putih, krem, hitam dan warna khusus dengan persetujuan sampel fisik |
| Masker Pelindung | Film atau penutup kertas yang kompatibel dengan thermoforming harus diproses |
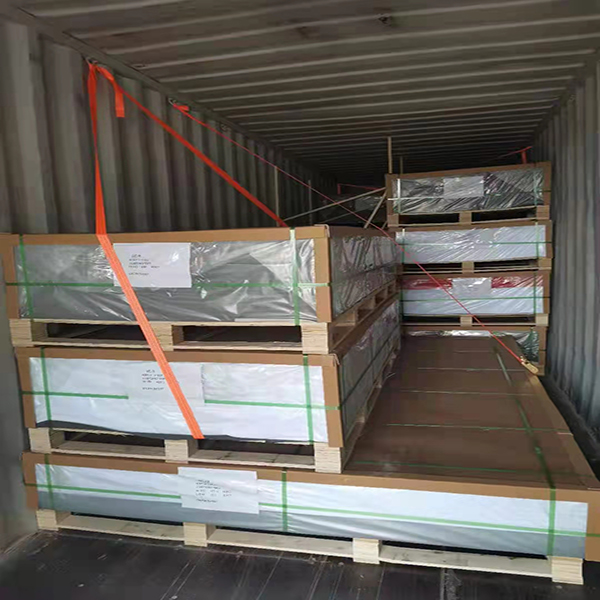
| Kemasan | Perlindungan PE, kertas kraft, palet yang diperkuat, pelindung sudut, dan label khusus |
Lembaran akrilik sanitasi mengkilap memerlukan penanganan yang bersih dan perlindungan permukaan selama penyimpanan, konversi, dan pengiriman. Seprai harus ditopang rata, terlindung dari goresan dan diamankan dari pergerakan selama pengangkutan internasional.
Palet Ekspor yang Dilindungi
Pemuatan Kontainer untuk Pesanan Massal
Pemilihan berdasarkan aplikasi: Struktur lembaran, ketebalan dan dimensi ditinjau berdasarkan cetakan dan perlengkapan akhir.
Proses sampel pertama: Pembeli dapat mengevaluasi warna, kilap, bentuk, dan penguatan sebelum melakukan pemesanan dalam jumlah besar.
OEM penyesuaian: Warna sanitasi, dimensi, penutup dan kemasan dapat didiskusikan.
Kontrol spesifikasi batch: Persyaratan utama dapat dicatat berdasarkan sampel dan lembar data yang disetujui.
Kemasan siap ekspor: Solusi palet pelindung mendukung pasokan internasional.
Dukungan proyek B2B: Cocok untuk pabrik bak mandi, thermoformer, merek sanitasi, importir dan distributor.
Koordinasi Proyek B2B Global
Untuk proyek sanitasi yang berulang, Wallis dapat mengoordinasikan referensi warna, spesifikasi teknis, jadwal pengemasan dan pengiriman yang disetujui. Pembeli harus menyimpan sampel yang ditandatangani dari lembaran datar dan bagian thermoformed karena warna dan kilap dapat berubah setelah pemrosesan.

Produk jadi: bak mandi, baki pancuran, baskom, pelapis atau panel dinding.
Monolitik PMMA , PMMA / ABS atau struktur sheet lain yang diperlukan.
Ketebalan, dimensi, kuantitas, dan perkiraan tahunan yang diperlukan.
Warna putih, kilap, opasitas, referensi warna, dan toleransi.
Dimensi cetakan, kedalaman rongga, rasio gambar dan dinding minimum yang terbentuk.
Mesin pembentuk, tipe pemanas, proses penjepitan dan bantuan colokan.
Penguatan, dukungan, perekat, bingkai dan sistem basis pendukung.
Standar sanitasi yang diperlukan, uji kimia dan pasar tujuan.
Film pelindung, palet, label dan jadwal pengiriman.
Dimensi sampel, pelabuhan tujuan, dan persyaratan perdagangan.
Diskusikan Proyek Bak Mandi atau Pancuran Anda
Ini adalah lembaran PMMA yang diformulasikan dan diproduksi untuk perlengkapan kamar mandi thermoformed seperti bak mandi, baki pancuran, dan wastafel. Sifat penting meliputi respon pembentukan, warna, kilap, ketahanan kimia dan kualitas permukaan.
Mereka melayani target desain dan biaya yang berbeda. Perawan monolitik PMMA menawarkan sifat akrilik di seluruh ketebalannya, sementara PMMA / ABS menggabungkan permukaan akrilik dengan lapisan pendukung. Pilihan yang tepat tergantung pada pembentukan, penguatan, kemampuan perbaikan dan anggaran.
Banyak proyek dimulai dengan lembaran berukuran sekitar 3–6 mm, tetapi tidak ada satu ukuran pun yang cocok untuk setiap bak. Kedalaman cetakan, rasio penarikan, target ketebalan dinding, tulangan, dan persyaratan beban akhir menentukan ketebalan awal yang benar.
Beberapa grade PMMA dapat diuji coba pada suhu 160–185°C, namun jendela pembentukan yang benar bergantung pada grade material yang disetujui dan suhu lembaran yang diukur. Tetapkan kondisi yang divalidasi melalui uji coba terkontrol dengan cetakan produksi.
Sebagian besar bak dan baki berukuran besar memerlukan tulangan, rangka, alas, atau penyangga komposit yang direkayasa. Sistem yang diperlukan bergantung pada geometri cangkang, ketebalan dinding, beban, dan standar produk yang berlaku.
PMMA tidak menyerap air seperti bahan bangunan berpori, tetapi bak mandi, dinding pancuran, atau baki kedap air hanya jika sambungan, sambungan saluran pembuangan, segel, penyangga, dan pemasangan dirancang dengan benar.
Stabilitas warna bergantung pada resin, pigmen, stabilisator, riwayat panas, paparan pembersih, dan kondisi UV . Tentukan lingkungan yang diharapkan dan setujui nilai dengan data penuaan atau stabilitas warna yang sesuai.
Gunakan pembersih ringan dan non-abrasif yang disetujui untuk akrilik. Hindari bantalan abrasif dan pelarut yang tidak terverifikasi. Pabrikan perlengkapan yang telah selesai harus menerbitkan panduan perawatan yang tervalidasi untuk pengguna akhir.
Goresan kecil pada permukaan dapat diampelas dan dipoles oleh personel terlatih. Kerusakan yang dalam, retakan atau area dengan sisa ketebalan yang tidak mencukupi memerlukan penilaian perbaikan profesional.
Pencocokan warna khusus dapat didiskusikan. Pembeli harus memberikan sampel master fisik dan menentukan pencahayaan, kilap, opasitas, dan perbedaan warna yang dapat diterima sebelum produksi.
Ya, lembaran yang cocok dapat digunakan sebagai permukaan dinding dekoratif. Rakitan dinding yang lengkap memerlukan penyangga yang kompatibel, perekat, kelonggaran pergerakan, dan sambungan yang disegel.
Ya. Uji coba lembaran datar dan thermoforming direkomendasikan untuk mengevaluasi warna, kilap, ketebalan, kendur, distribusi dinding, daya rekat tulangan, dan tampilan bagian akhir.
MOQ tergantung pada proses lembaran, struktur, ketebalan, ukuran, warna, masking, pengemasan dan apakah spesifikasinya standar atau disesuaikan.
Menyediakan perlengkapan jadi, struktur lembaran, ukuran, dimensi, warna, kuantitas, cetakan, proses pembentukan, penguatan, standar, pengemasan dan tujuan.
Mintalah pernyataan material dengan tingkat tertentu, dokumen teknis yang berlaku, dan kemampuan penelusuran batch. Penampilan saja tidak dapat memastikan apakah konten yang didaur ulang atau diproses ulang telah digunakan.
Gambar dalam mengurangi ketebalan dinding lokal, yang dapat mengubah opasitas, kilap, dan warna yang terlihat. Konfirmasikan warna akhir menggunakan sampel yang terbentuk pada area tertipis di bawah kondisi pencahayaan yang disepakati.
Faktor yang mungkin terjadi antara lain pengondisian yang tidak sesuai, pemanasan yang berlebihan atau tidak merata, kontaminasi permukaan, dan regangan lokal yang berlebihan. Tinjau tingkat bahan yang tepat, suhu lembaran, geometri cetakan, dan catatan proses.
Tidak. PMMA / ABS adalah konstruksi multilapis yang berisi pendukung ABS . Jika persyaratan pembelian adalah perawan monolitik PMMA , tentukan konstruksi persisnya dan konfirmasikan dalam dokumen teknis.
Setujui terlebih dahulu mengenai identifikasi kadar, toleransi ketebalan, sampel warna putih yang disetujui, nomor batch atau lot, hasil inspeksi, daftar pengepakan, dan pernyataan material atau laporan teknis apa pun yang diperlukan.
Hubungi Wallis Plastic untuk mendapatkan lembaran putih murni PMMA untuk cangkang bak mandi, baki pancuran, pelapis bak mandi, baskom, dan panel sanitasi. Tim kami mendukung pemilihan bahan, warna khusus, uji coba pembentukan, spesifikasi OEM , kemasan pelindung, dan pasokan B2B langsung dari pabrik.
Minta Sampel dan Penawaran Pabrik
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮