|
Akrylskiva
Wallis
| Färg: | |
|---|---|
| Storlek: | |
| Material: | |
| Antal: | |
Virgin White Sanitary Akrylskiva för badkar och duschar
Wallis jungfruvit sanitetsakrylskiva är ett högblankt PMMA material utvecklat för termoformade badkar, duschkar, tvättställ, badkarsfoder och sanitetspaneler. Den levereras till tillverkare av badrumsarmaturer, vakuumformningsfabriker, sanitetsvarumärken, projektentreprenörer, importörer och materialdistributörer som kräver konsekvent färg, rena ytor och repeterbar formningsprestanda.
Plåten kan tillverkas i vita och skräddarsydda sanitetsfärger, med tjocklekar och dimensioner valda kring formdjup, dragförhållande, slutlig väggtjocklek och förstärkningsprocess. Virgin PMMA ger en slät, icke-porös dekorativ yta som kan poleras och repareras när mindre ytskador uppstår.
Badkar och duschprodukter är kompletta konstruktioner. Beroende på design kan ett format jungfruligt PMMA skal kombineras med glasfiberförstärkning, stödram, lämpliga lim eller strukturell baksida. PMMA / ABS är en separat kategori av kompositmaterial, inte ett annat namn för monolitisk jungfrulig PMMA . Validera hela fixturkonstruktionen snarare än att utvärdera råplåtsegenskaper enbart.
| Material | Virgin PMMA sanitetsakrylskiva; sammansatta strukturer som omfattas av projektkrav |
| Primära applikationer | Badkar, duschkar, badkarliners, tvättställ, sanitetspaneler och badrumsarmaturer |
| Tjockleksområde | 3–10 mm referensintervall; tillgänglighet beror på kvalitet, dimensioner och orderkvantitet |
| Yta | Högblank, slät, icke-porös sanitetsyta med skyddande maskering |
| Bearbetning | Vakuumformning, tryckformning, trimning, borrning, limning och förstärkning efter validering |
| B2B-tjänster | Prover, anpassad färgmatchning, OEM dimensioner, formningsförsök, inspektion och exportförpackning |
Begär sanitära akrylprover och offert
Tabellen sammanfattar indikativa värden för sanitetsområdet PMMA . Mekaniska och termiska egenskaper beror på den exakta hartssammansättningen, tillverkningsprocessen och testförhållandena. Bekräfta toleranser, testrapporter och det godkända tekniska databladet för den medföljande kvaliteten innan du köper.
| Fastighetstest | Referens | Enhet | Noterat värde | Anskaffningsnot |
|---|---|---|---|---|
| Densitet | Bekräfta med betyget TDS | — | 1.19 | Typisk PMMA densitet |
| Draghållfasthet | GB/T 1040.1 | MPa | ≥70 | Platt ark resultat; prestandan i formen varierar |
| Böjningsstyrka | GB/T 9341 | MPa | ≥98 | Armering och produktgeometri påverkar styvheten |
| Vicat Mjukningstemperatur | GB/T 1633 | °C | ≥110 | Testtillstånd och belastning måste anges |
| Rekommenderad långtidstemperatur | Projektspecifik | °C | Upp till 70 listade | Beror på belastning, varaktighet och komplett fixturdesign |
| Tjocklek | Beställningsspecifikation | mm | 3–10 | Välj efter dragförhållande och minsta formad vägg |
| Standard panelstorlekar | Beställningsspecifikation | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Anpassade storlekar beroende på produktion och avkastning |
| Färg | Godkänt fysiskt prov | — | Vita och anpassade sanitetsfärger | Ange glans, opacitet, vithet och ΔE-tolerans |
| Ytprestanda | Kundöverenskomna metoder | — | Högblank sanitetsyta | Definiera tester för motståndskraft mot repor, fläckar och rengöringsmedel |
För en ogenomskinlig vit sanitetsakrylskiva bör köparens acceptans fokusera på vithet, opacitet, CIELAB-färgkoordinater, ytglans och färgskillnad mellan godkända och produktionsprover. En ljustransmissionssiffra för klar PMMA beskriver inte utseendet på en ogenomskinlig vit kvalitet.
Kontrollerat jungfruharts, pigment och bearbetning hjälper till att leverera enhetlig färg och en slät högblank yta. För upprepad produktion bör vithet, glans och tillåten färgskillnad mätas mot en godkänd fysisk referens istället för att endast beskrivas som 'rent vit'.
Sanitära akrylkvaliteter är valda för att värma, sträcka och återge den böjda geometrin hos badkar och duschkar. Djupa drag kräver kontrollerad plåttemperatur, formdesign, fastspänning, plugghjälp och adekvat startmätare för att minska gallring, rivning och punkteringar.
Den släta PMMA ytan innehåller inga injekteringslinjer och är lätt att torka av med kompatibla badrumsrengöringsmedel. Hygienprestanda beror också på produktens geometri, fogar, vattendränering och rengöringsmetoder; råarket bör inte marknadsföras som självsteriliserande.
Mindre ytmärken kan slipas och poleras av utbildad personal när materialtjockleken och finishen tillåter det. Djupa sprickor, spänningsskador och strukturella defekter kräver professionell utvärdering snarare än kosmetisk polering.
Vitt, kräm, svart, solida färger och projektspecifika nyanser kan diskuteras. Färg bör utvärderas efter termoformning eftersom sträckning, tjockleksminskning och ljussättning kan förändra den upplevda nyansen.
Rena PMMA produktionsavfall kan återvinnas genom lämpliga specialistkanaler. Faktisk återvinning beror på förorening, skyddsfilm, förstärkningsmaterial, lokal infrastruktur och tillämpliga avfallsbestämmelser.
Glans och färgkonsistens
Termoformning av sanitär kvalitet
För bad- och duschproduktion är 'vit' inte en enda universell färg. En ljus blåtonad vit, neutralvit och varm elfenben kan se annorlunda ut under fabrikslampor, utställningsbelysning och naturligt dagsljus. Kom överens om ett fysiskt masterprov , visningsvillkor och acceptansgränser före produktion.
| Acceptansparameter | Vad köparen bör definiera | varför det är viktigt |
|---|---|---|
| Vit nyans / CIELAB | Godkänd huvudpanel, L*, a*, b* värden och mätljuskälla | Förhindrar synliga skillnader mellan badkarsskal, duschkar och matchande tillbehör |
| Färgskillnad (ΔE) | Mätgeometri och tillåten ΔE-gräns per projekt | Stöder konsekventa upprepade beställningar; anta inte en tolerans för alla applikationer |
| Opacitet/döljande kraft | Minsta opacitet vid det färdiga tunnväggiga området | Minskar genomslag av inramning eller baksida efter djupritning |
| Ytglans | Mätvinkel och accepterat referensvärde | Hjälper till att anpassa utseendet över formade delar och ytfinish |
| Defektacceptans | Inspektionsbelysning, avstånd och kriterier för bubblor, svarta fläckar och repor | Skapar objektiva regler för godkännande av inkommande och sista del |
| Efterbildande utseende | Färg och glans vid representativa djupdragszoner | Bekräftar visuell kvalitet under den faktiska produktionscykeln |
Testa den valda vita kvaliteten på den faktiska formen, inklusive hörn och områden med maximal sträckning. Färg och optiskt utseende bör kontrolleras efter formning och förstärkning , inte bara på ett icke format plant prov.
| Struktur | Typiska fördelar | . |
|---|---|---|
| Monolitisk jungfru PMMA | Enhetlig akrylkomposition, högblank yta och reparerbarhet genom plåttjockleken | Kräver ofta separat förstärkning i stora armaturer |
| PMMA / ABS Samextruderat ark | Dekorativt ansikte i akryl kombinerat med ett tuffare eller mer ekonomiskt underlag | Lockskiktets tjocklek, vidhäftning och formningsbeteende måste specificeras |
| Akrylskal + FRP-förstärkning | Lägger till styvhet och stöd till ett format badkar eller brickskal | Harts, glasinnehåll, härdning, lukt och gränssnittsvidhäftning kräver processkontroll |
| Konstruerad kompositbaksida | Kan förbättra styvheten, produktionseffektiviteten eller minska användningen av glasfiber | Komplett komposit bör kvalificeras som ett produktsystem |
Sanitetslakan PMMA kan formas till fristående, alkov, hörn, bubbelpool och massagebadkar. Plåttjockleken bör väljas från formstorlek, djup, radier, förväntad väggförtunning och förstärkningssystem – inte från en universell badkarsmätare.
Vit akryl lämpar sig för formgjutna duschkar med integrerade sluttningar och avloppsytor. Halkbeständighet är ett krav på färdig produkt och kan kräva en formgjuten textur, beläggning eller separat test; ett slätt glansark ska inte automatiskt beskrivas som halkskydd.
PMMA kan användas för tvättställsskal, tvättställskomponenter, sanitetsöverdrag och dekorativa badrumsdelar där högglans, färgmatchning och enkel rengöring krävs.
Termoformade liners kan designas för renoveringssystem. Noggrann mätning, kompatibla lim, kontroll av instängd fukt, perimeterförsegling och underlagets skick är avgörande för långsiktig prestanda.
Platta eller formade PMMA paneler kan ge en sömlös dekorativ yta. Det kompletta väggsystemet måste innehålla lämplig baksida, rörelsetillägg, fogutformning och tätningsmedel. Enbart en panel garanterar inte en vattentät installation.
Sanitetsartiklar
Dusch och badrum paneler
Tillverkning av badkar och badkar
Termoformat akrylbadkar
Högglans sanitär finish
| Faktor | Sanitär akryl | gelbelagd FRP | emalj/keramisk | fast yta |
|---|---|---|---|---|
| Ytans utseende | Högblank, slät och färgmatchad | Beror på gelcoatkvaliteten | Hård glaserad yta | Matt till satin; några glansalternativ |
| Formning och design | Lämplig för vakuum- och tryckformning | Gjuten kompositprocess | Begränsad av keramisk eller metallprocess | Tillverkad eller gjuten; gradberoende formning |
| Vikt | Relativt lätt | Relativt lätt | Ofta tyngre | Ofta tyngre |
| Reparationsförmåga | Smärre märken kan vara polerade | Gel-coat reparation möjlig | Chips kan vara svåra att matcha | Ofta slipbara och reparerbara |
| Systemkrav | Kräver vanligtvis förstärkning och stöd | Komposit lay-up är ett strukturellt system | Kräver lämplig bas och installation | Kräver konstruerat stöd och leder |
En badkarstillverkare bör välja plåtkvalitet och starttjocklek från den färdiga delens geometri, erforderlig minsta väggtjocklek och förstärkningsdesign. En tjockare startplåt garanterar inte i sig enhetliga väggar efter djupdragning.
| Projektvariabel | inköpskontroll | Typisk produktionsrisk |
|---|---|---|
| Formdjup och dragförhållande | Tillhandahåll sektionsritningar och önskad formningsriktning | Överdriven väggförtunning vid djupa hörn eller branta väggar |
| Radier och avloppsgeometri | Identifiera snäva hörn, hål och detaljerade egenskaper | Stresskoncentration, sprickbildning och ofullständig formning |
| Startmätare / tolerans | Bekräfta tjockleksprofilen för full bredd, inte bara nominell tjocklek | Inkonsekvent uppvärmning och styvhet i den färdiga delen |
| Gjuten kontra extruderad PMMA | Identifiera exakt kvalitet, plåtprocess och tillverkargodkänd formningsprocedur | Fel antaganden om uppvärmning eller torkning för det valda materialet |
| Förstärkningsdesign | Ange krav på FRP-harts, lim, skum, bas och stöd | Delaminering, restspänning eller otillräcklig strukturell styvhet |
| Exponering för vatten och kemikalier | Definiera varmvattenkretslopp, rengöringsprodukter och fläcktester | Sprickbildning, missfärgning eller för tidiga ytskador |
För en förstagångsform, använd en kontrollerad pilotkörning för att verifiera häng, bildad väggfördelning, färg, sprickbeständighet och fästning till den valda baksidan. Anteckna godkänd materialkod, mätare och processinställningar för upprepade köp.
Definiera den färdiga fixturen: Ange formritning, total storlek, hålighetsdjup, radier, dragförhållande och minsta väggtjockleksmål.
Välj plåtstruktur: Välj monolitisk PMMA , PMMA / ABS eller annan godkänd sanitetskomposit.
Godkänn färg och yta: Bekräfta vit nyans, glans, opacitet, skyddsfilm och orientering av synligt ansikte.
Konditionera och torka vid behov: Följ den exakta kvalitetens anvisningar för förvaring och förtorkning för att minska bubblor och ytdefekter.
Utveckla uppvärmningsprofilen: Värm jämnt och mät den faktiska arktemperaturen istället för att bara förlita dig på värmeinställningarna.
Forma och kyla: Optimera vakuum, tryck, plugghjälp, formtemperatur och kontrollerad kylning.
Trimma och förstärka: Validera skärning, borrning, stöd, ramlimning och stödbasinstallation.
Testa den färdiga produkten: Inspektera väggfördelning, färg, glans, sprickor, dränering, belastning, varmvattencykling, rengöringsmedel, läckor och tillämpliga sanitära standarder.
Ett temperaturintervall för testark på cirka 160–185°C kan vara relevant för vissa PMMA formuleringar, men det är inte en universell behandlingsrekommendation . Lämpligt fönster beror på plåtkvalitet, gjuten eller extruderad process, tjocklek, pigment, värmeutrustning, formgeometri och cykeltid. Jämställ inte värmarens börvärde med den faktiska arktemperaturen.
Underhettning kan orsaka ofullständig formning, hög restspänning och dålig detaljåtergivning. Överhettning kan orsaka överdriven häng, bubblor, ytskador, fastsättning eller nedbrytning. Produktionsparametrar bör fastställas från den godkända årsklassens data och formningsförsök.
Samma plåt kan bete sig olika på olika formar och maskiner. Följande felsökningspunkter är starthypoteser; fastställa grundorsaken genom produktionsförsök och leverantörstekniska data.
| Observerat problem | Möjliga orsaker | Rekommenderad kontroll |
|---|---|---|
| Bubblor eller blåsor | Absorberad fukt, ytföroreningar eller överhettning | Kontrollera konditionerings-/torkningsinstruktionerna och den faktiska arktemperaturen |
| Blekning i hörnen | Överdriven belastning, låg formningstemperatur eller snäva formradier | Se över ritningsdjup, hörndesign, värmarbalans och starttjocklek |
| Tunna fläckar eller rivning | Ojämn värme, överdrivet dragförhållande eller otillräcklig plugghjälp | Kartlägg väggtjockleken efter formning och revidera form/processinställningar |
| Sprickor efter trimning | Bearbetningsbelastning, vassa kanter eller otillräckligt stöd | Inspektera verktygsgeometri, stöd och restspänning |
| Ytdis eller glansförlust | Överhettning, förorening eller fel kontaktyta | Inspektera värmarens profil, formfinish och skyddsmaskering |
| Ojämn vit färg | Pigmentfördelning, variation i materialtjocklek eller överdriven sträckning | Jämför godkända master- och post-form CIELAB-avläsningar |
| Baksida delaminering | Dålig ytbehandling eller inkompatibelt armeringsharts | Utvärdera gränssnittsförberedelser, härdningscykel och peelingsprestanda |
Före en kommersiell produktionsorder, upprätta en acceptplan som täcker minsta formad väggtjocklek, visuellt utseende, dimensionell stabilitet, underlagsvidhäftning och eventuella säkerhetskrav för färdiga produkter.
Använd vassa, lämpliga såg- eller fräsverktyg med stabilt stöd. Kontrollera värme och vibrationer för att minska flisning, smältning och stress. Håll skyddsfilmen på plats där det är praktiskt under tillverkningen.
Lim, armeringshartser, skum och underlagsmaterial måste vara kompatibla med PMMA och produktionsprocessen. Lösningsmedelsangrepp, exoterm värme, krympning och dålig gränssnittsvidhäftning kan orsaka sprickbildning eller delaminering.
Färdiga badkar och brickor kräver konstruerade fälgar, ramar, fötter eller baser för att fördela användar- och vattenbelastningar. Det dekorativa akrylskalet bör inte behandlas som den enda strukturella komponenten om inte hela designen har kvalificerats i enlighet därmed.
Använd tätningsmedel som är godkända för PMMA och angränsande byggmaterial. Vattentät prestanda kommer från hela monteringen, inklusive förberedelse av underlag, fogar, dräneringsanslutningar, rörelsetillägg och underhåll.
Tjockleksprofil: Genomsnittlig tjockleksfördelning och tvärplåttjocklek.
Plåtmått: Längd, bredd, fyrkantighet och kantkvalitet.
Ytans utseende: Repor, svarta fläckar, geler, bubblor, flödeslinjer och skyddande filmtillstånd.
Färg och glans: Vithet, opacitet, glans och färgskillnad mot det godkända provet.
Termoformningstest: Sagbeteende, mögelreproduktion, förtunning, rivning, bubblor och post-form färg.
Mekaniska egenskaper: Drag-, böj-, slag- eller andra projektspecifika tester.
Kemikalie- och fläcktestning: Godkända badrumsrengöringsmedel, färgämnen, oljor och produkter för personlig vård.
Validering av färdig fixtur: Belastning, termisk cykling, dränering, läckage, glidning och tillämpliga krav på sanitära produkter.
'Virgin PMMA ' beskriver ett krav på materialkälla, inte ett resultat som kan bevisas enbart utifrån arkets utseende. Köpare som behöver jungfruligt harts bör begära en skriftlig råvarudeklaration och definiera om slipning, återvunnet innehåll eller bearbetning av skrot är tillåtet enligt deras specifikation.
| Dokument eller Check | Syfte |
|---|---|
| Godkänd TDS | Bekräftar materialkvalitet, tjocklek, relevanta egenskaper och deklarerade testförhållanden |
| Råvarudeklaration | Dokumenterar krav på jungfruharts eller återvunnet innehåll för den överenskomna produkten |
| Färgmästare och provgodkännande | Ger en repeterbar vitfärg och glansreferens |
| Analysintyg eller inspektionsrapport, om överenskommet | Stöder inkommande verifiering för överenskommen batch och testade egenskaper |
| Identifiering av parti och förpackning | Möjliggör spårbarhet av prover, försändelser och återkommande beställningar |
| Formar prov och färdig produktkvalificering | Bekräftar prestandan för själva skalet, stödet och installationssystemet |
För projekt som omfattas av specifika standarder för sanitetsgods, bekräfta destinationsmarknaden och tillämpliga tester för färdiga produkter. Ett allmänt PMMA -datablad ska inte visas som certifiering av ett färdigt badkar eller duschkar.
| Arkstruktur | Monolitisk PMMA eller projektspecifik kompositstruktur beroende på tillgänglighet |
| Tjocklek | 3–10 mm referensområde, med projektspecifika toleranser med förbehåll för bekräftelse |
| Mått | Standardformat eller anpassad arkstorlek baserat på form och produktionsutbyte |
| Färg och glans | Sanitetsvit, kräm, svart och anpassade färger med fysiskt provgodkännande |
| Skyddsmaskering | Termoformningskompatibel film- eller pappersmaskering föremål för bearbetning |
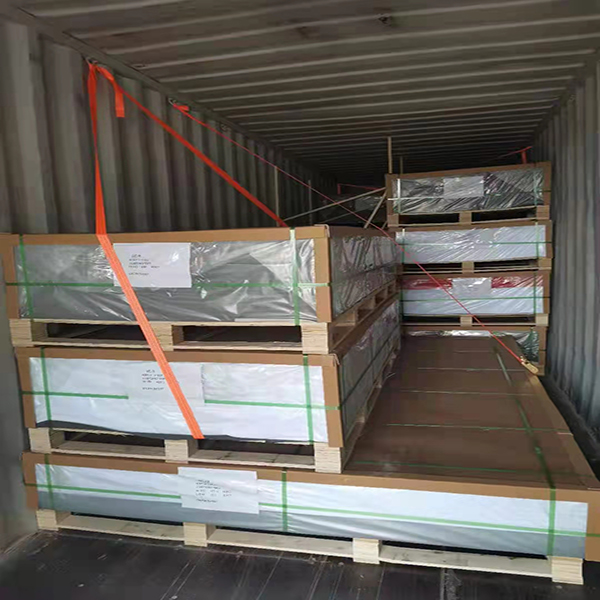
| Förpackning | PE-skydd, kraftpapper, förstärkta pallar, hörnskydd och anpassade etiketter |
Högblanka sanitetsakrylskivor kräver ren hantering och ytskydd under lagring, ombyggnad och transport. Lakan ska stödjas plant, skyddas mot repor och säkras mot rörelse under internationell transport.
Skyddad exportpall
Containerlastning för bulkbeställningar
Applikationsbaserat urval: Plåtstruktur, tjocklek och dimensioner ses över mot form och färdig fixtur.
Prov-först-process: Köpare kan utvärdera färg, glans, formning och förstärkning innan volymbeställningar.
OEM anpassning: Sanitära färger, dimensioner, maskering och förpackning kan diskuteras.
Batchspecifikationskontroll: Nyckelkrav kan registreras mot godkända prover och datablad.
Exportfärdiga förpackningar: Skyddande palllösningar stödjer internationell leverans.
B2B-projektstöd: Lämplig för badkarsfabriker, termoformare, sanitetsmärken, importörer och distributörer.
Global B2B-projektkoordinering
För upprepade sanitära projekt kan Wallis samordna godkända färgreferenser, tekniska specifikationer, förpackningar och leveransscheman. Köpare bör behålla signerade prover från både plana plåtar och termoformade delar eftersom färg och glans kan ändras efter bearbetning.

Färdig produkt: badkar, duschkar, handfat, liner eller väggpanel.
Monolitisk PMMA , PMMA / ABS eller annan obligatorisk arkstruktur.
Erforderlig tjocklek, dimensioner, kvantitet och årlig prognos.
Vit nyans, glans, opacitet, färgreferens och tolerans.
Formens mått, kavitetsdjup, dragförhållande och minsta formad vägg.
Formningsmaskin, värmartyp, fastspännings- och plugghjälpprocess.
Förstärkning, baksida, lim, ram och stödbassystem.
Erforderliga sanitära standarder, kemiska tester och destinationsmarknad.
Skyddsfilm, pall, etiketter och leveransschema.
Exempel på dimensioner, destinationshamn och handelsvillkor.
Diskutera ditt badkars- eller duschprojekt
Det är ett PMMA ark formulerat och producerat för termoformade badrumsarmaturer som badkar, duschkar och handfat. Viktiga egenskaper inkluderar formningsrespons, färg, glans, kemikaliebeständighet och ytkvalitet.
De tjänar olika design- och kostnadsmål. Monolitisk jungfrulig PMMA erbjuder akrylegenskaper i hela tjockleken, medan PMMA / ABS kombinerar en akrylyta med ett stödskikt. Rätt val beror på formning, förstärkning, reparationsbarhet och budget.
Många projekt börjar med cirka 3–6 mm ark, men ingen enstaka tjocklek passar varje badkar. Formdjup, dragförhållande, väggtjockleksmål, armering och färdiglastkrav avgör rätt starttjocklek.
Vissa PMMA kvaliteter kan provas runt 160–185°C, men det korrekta formningsfönstret beror på godkänd materialkvalitet och uppmätt plåttemperatur. Upprätta validerade förhållanden genom kontrollerade försök med produktionsformen.
De flesta stora badkar och brickor kräver förstärkning, ramar, baser eller konstruerad kompositbaksida. Det erforderliga systemet beror på skalgeometri, väggtjocklek, belastning och tillämpliga produktstandarder.
PMMA absorberar inte vatten som porösa byggmaterial, men ett badkar, duschvägg eller bricka är vattentät endast när skarvar, avloppsanslutningar, tätningar, baksida och installation är korrekt utformade.
Färgstabilitet beror på harts, pigment, stabilisatorer, värmehistorik, renare exponering och UV förhållanden. Specificera den förväntade miljön och godkänn en kvalitet med lämplig åldrings- eller färgstabilitetsdata.
Använd milda, icke-slipande rengöringsmedel som är godkända för akryl. Undvik slipande kuddar och overifierade lösningsmedel. Den färdiga fixturtillverkaren bör publicera en validerad skötselguide för slutanvändare.
Mindre ytrepor kan slipas och poleras av utbildad personal. Djupa skador, sprickor eller områden med otillräcklig kvarvarande tjocklek kräver en professionell reparationsbedömning.
Anpassad färgmatchning kan diskuteras. Köpare bör tillhandahålla ett fysiskt huvudprov och definiera belysning, glans, opacitet och acceptabel färgskillnad före produktion.
Ja, lämpliga skivor kan användas som dekorativa väggytor. Den kompletta väggmonteringen kräver kompatibel baksida, lim, rörelsetillägg och tätade fogar.
Ja. Försök med platt plåt och termoformning rekommenderas för att utvärdera färg, glans, tjocklek, häng, väggfördelning, förstärkningsvidhäftning och den färdiga delens utseende.
MOQ beror på plåtprocess, struktur, tjocklek, storlek, färg, maskering, förpackning och om specifikationen är standard eller anpassad.
Tillhandahåll den färdiga fixturen, plåtstrukturen, mått, dimensioner, färg, kvantitet, form, formningsprocess, förstärkning, standarder, förpackning och destination.
Be om en kvalitetsspecifik materialdeklaration, tillämpliga tekniska dokument och batchspårbarhet. Enbart utseende kan inte bekräfta om återvunnet eller upparbetat innehåll har använts.
Djupritning minskar lokal väggtjocklek, vilket kan ändra opacitet, glans och upplevd färg. Bekräfta den slutliga nyansen med hjälp av formade prover på de tunnaste områdena under överenskomna ljusförhållanden.
Möjliga faktorer inkluderar olämplig konditionering, överdriven eller ojämn uppvärmning, ytförorening och överdriven lokal sträckning. Granska den exakta materialkvaliteten, plåttemperaturen, formgeometrin och processregister.
Nej. PMMA / ABS är en flerskiktskonstruktion som innehåller en ABS -baksida. Om köpkravet är monolitiskt jungfruligt PMMA , specificera den exakta konstruktionen och bekräfta den i de tekniska dokumenten.
Kom överens i förväg om klassidentifiering, tjocklekstolerans, godkänt vitfärgsprov, batch- eller lotnummer, inspektionsresultat, packlista och eventuell materialdeklaration eller teknisk rapport.
Kontakta Wallis Plastic för jungfruvita PMMA lakan för badkarsskal, duschkar, badkarliners, handfat och sanitetspaneler. Vårt team stödjer materialval, anpassade färger, formningsprov, OEM specifikationer, skyddande förpackningar och fabriksdirekt B2B-försörjning.
Begär prover och fabriksoffert
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮