|
Акриловый лист
Уоллис
| Цвет: | |
|---|---|
| Размер: | |
| Материал: | |
| Количество: | |
Сантехника Virgin White Акриловый лист для ванн и душевых кабин
Wallis Virgin White Санитарный акриловый лист представляет собой глянцевый материал PMMA , разработанный для термоформованных ванн, душевых поддонов, умывальников, облицовки ванн и сантехнических панелей. Он поставляется производителям сантехники для ванных комнат, фабрикам вакуумной формовки, брендам сантехники, подрядчикам проектов, импортерам и дистрибьюторам материалов, которым требуется постоянный цвет, чистые поверхности и повторяемые характеристики формовки.
Лист может быть изготовлен в белом цвете и в санитарно-гигиенических цветах по индивидуальному заказу, толщина и размеры выбираются в зависимости от глубины формы, степени вытяжки, конечной толщины стенки и процесса армирования. Virgin PMMA обеспечивает гладкую, непористую декоративную поверхность, которую можно полировать и ремонтировать при незначительных повреждениях поверхности.
Ванны и душевые изделия представляют собой законченные инженерные узлы. В зависимости от конструкции сформированная PMMA оболочка может комбинироваться с армированием из стекловолокна, опорным каркасом, подходящими клеями или структурной основой. PMMA / ABS — это отдельная категория композитных материалов, а не другое название монолитного первичного материала PMMA . Проверяйте всю конструкцию приспособления, а не оценивайте только свойства необработанного листа.
| Материал | Сантехнический акриловый лист Virgin PMMA ; композитные конструкции в соответствии с требованиями проекта |
| Основные приложения | Ванны, душевые поддоны, вкладыши для ванн, умывальники, сантехнические панели и сантехника |
| Диапазон толщины | эталонный диапазон 3–10 мм; Наличие зависит от комплектации, размеров и количества заказа. |
| Поверхность | Блестящая, гладкая, непористая гигиеническая поверхность с защитным покрытием. |
| Обработка | Вакуумная формовка, формовка давлением, обрезка, сверление, склеивание и усиление после проверки. |
| B2B услуги | Образцы, подбор цветов по индивидуальному заказу, размеры OEM , испытания на формование, проверка и экспортная упаковка. |
Запросить образцы санитарного акрила и расценки
В таблице приведены ориентировочные значения санитарного диапазона PMMA . Механические и термические свойства зависят от точного состава смолы, производственного процесса и условий испытаний. Перед покупкой подтвердите допуски, протоколы испытаний и утвержденный технический паспорт поставляемой марки. Испытание
| свойств . | измерения . | Единица | Указанное значение. | Примечание к закупке. |
|---|---|---|---|---|
| Удельный вес | Подтвердите с помощью TDS оценки | — | 1.19 | Типичная плотность PMMA |
| Предел прочности | ГБ/Т 1040,1 | МПа | ≥70 | Плоский результат; Производительность формованных деталей варьируется |
| изгибная прочность | ГБ/Т 9341 | МПа | ≥98 | Армирование и геометрия изделия влияют на жесткость. |
| Температура размягчения по Вика | ГБ/Т 1633 | °С | ≥110 | Условия испытания и нагрузка должны быть указаны. |
| Рекомендуемая долговременная температура | Специфический для проекта | °С | До 70 в списке | Зависит от нагрузки, продолжительности и полной конструкции светильника. |
| Толщина | Спецификация заказа | мм | 3–10 | Выбирайте по коэффициенту вытяжки и минимальной формируемой стенке. |
| Стандартные размеры панелей | Спецификация заказа | мм | 1230×2450/1250×1850/1400×2200 | Нестандартные размеры в зависимости от производства и производительности |
| Цвет | Утвержденный физический образец | — | Белый и нестандартные санитарные цвета | Укажите блеск, непрозрачность, белизну и допуск ΔE. |
| Производительность поверхности | Методы, согласованные с клиентом | — | Глянцевая сантехническая поверхность | Определите тесты на устойчивость к царапинам, пятнам и чистящим средствам. |
При приемке непрозрачного белого санитарно-акрилового листа покупатель должен сосредоточиться на белизне, непрозрачности, цветовых координатах CIELAB, блеске поверхности и разнице в цвете между утвержденными и производственными образцами. Показатель светопропускания прозрачного PMMA не описывает внешний вид непрозрачного белого сорта.
Контролируемая первичная смола, пигменты и обработка помогают обеспечить равномерный цвет и гладкую глянцевую поверхность. При повторном производстве белизна, блеск и допустимая разница в цвете должны измеряться по утвержденному физическому эталону, а не описываться только как «чисто белый».
Санитарные марки акрила выбраны для обогрева, растяжения и воспроизведения изогнутой геометрии ванн и душевых поддонов. Глубокая вытяжка требует контролируемой температуры листа, конструкции пресс-формы, зажима, помощи вилки и соответствующего начального калибра для уменьшения утончения, разрывов и проколов.
Гладкая поверхность PMMA не имеет следов затирки и легко очищается соответствующими бытовыми чистящими средствами для ванной комнаты. Гигиенические характеристики также зависят от геометрии изделия, соединений, отвода воды и методов очистки; необработанный лист не должен продаваться как самостерилизующийся.
Незначительные следы на поверхности могут быть отшлифованы и отполированы обученным персоналом, если это позволяют толщина и отделка материала. Глубокие трещины, повреждения под напряжением и структурные дефекты требуют профессиональной оценки, а не косметической полировки.
Можно обсудить белый, кремовый, черный, однотонные цвета и оттенки, соответствующие конкретному проекту. Цвет следует оценивать после термоформования, поскольку растяжение, уменьшение толщины и освещение могут изменить воспринимаемый оттенок.
Чистые производственные отходы PMMA могут быть переработаны по подходящим специализированным каналам. Фактическое восстановление зависит от загрязнения, защитной пленки, армирующих материалов, местной инфраструктуры и применимых правил обращения с отходами.
Блеск и постоянство цвета
Санитарное термоформование
Для производства ванн и душевых кабин «белый» не является единым универсальным цветом. Яркий белый с голубыми тонами, нейтральный белый и теплая слоновая кость могут по-разному смотреться под фабричными лампами, освещением выставочного зала и естественным дневным светом. Перед производством согласуйте физический эталонный образец , условия просмотра и пределы приемки.
| Параметр приемки | Что должен определить покупатель, | почему это важно |
|---|---|---|
| Белый оттенок / CIELAB | Утвержденная основная панель, значения L*, a*, b* и измерительный источник света | Предотвращает видимые различия между раковинами ванн, душевыми поддонами и соответствующими аксессуарами. |
| Разница в цвете (ΔE) | Геометрия измерения и допустимый предел ΔE в зависимости от проекта | Поддерживает последовательные повторные заказы; не предполагайте один допуск для всех применений |
| Непрозрачность/укрывистость | Минимальная непрозрачность на готовой тонкостенной области | Уменьшает просвечивание рамы или подложки после глубокой вытяжки. |
| Блеск поверхности | Угол измерения и принятое опорное значение | Помогает выровнять внешний вид формованных деталей и отделки поверхности. |
| Приемка дефекта | Инспекционное освещение, расстояние и критерии наличия пузырей, черных пятен и царапин | Создает объективные правила приемки входящих и финальных деталей. |
| Внешний вид после формирования | Цвет и блеск в характерных зонах глубокой вытяжки | Подтверждает визуальное качество в реальном производственном цикле |
Проверьте выбранный сорт белого цвета на реальной форме, включая углы и участки максимального растяжения. Цвет и внешний вид следует проверять после формовки и армирования , а не только на несформированном плоском образце.
| Типичные | преимущества | при выборе |
|---|---|---|
| Монолитная целина PMMA | Однородный акриловый состав, глянцевая поверхность и ремонтопригодность по толщине листа. | Часто требуется отдельное армирование в крупных светильниках. |
| PMMA / ABS Соэкструдированный лист | Акриловая декоративная поверхность в сочетании с более прочным или более экономичным слоем основы. | Должны быть указаны толщина верхнего слоя, адгезия и поведение при формовании. |
| Акриловая оболочка + армирование FRP | Добавляет жесткости и поддержки сформированной ванне или оболочке лотка. | Смола, содержание стекла, отверждение, запах и адгезия на границе раздела требуют контроля процесса. |
| Инженерная композитная основа | Может повысить жесткость, эффективность производства или сократить использование стекловолокна. | Полный композит должен квалифицироваться как одна система продуктов. |
Сантехнические листы PMMA можно формовать в отдельно стоящие, альковные, угловые, гидромассажные и массажные ванны. Толщину листа следует выбирать исходя из размера формы, глубины, радиуса, предполагаемого утончения стенок и системы армирования, а не из одного универсального калибра ванны.
Белый акрил подходит для формованных душевых поддонов со встроенными откосами и сливными зонами. Сопротивление скольжению является требованием к готовому изделию и может потребовать формованной текстуры, покрытия или отдельного испытания; гладкий глянцевый лист не следует автоматически называть противоскользящим.
PMMA можно использовать для изготовления раковин, компонентов умывальников, сантехнических покрытий и декоративных деталей ванных комнат, где требуется высокий глянец, соответствие цвета и легкая очистка.
Термоформованные вкладыши могут быть предназначены для систем ремонта. Точные измерения, совместимые клеи, контроль удержания влаги, герметизация по периметру и состояние подложки имеют важное значение для долгосрочной работы.
Плоские или формованные панели PMMA могут создавать бесшовную декоративную поверхность. Полная стеновая система должна включать подходящую подложку, припуск на перемещение, конструкцию швов и герметик. Сама по себе панель не гарантирует водонепроницаемость установки.
Применение сантехники
Панели для душа и ванной комнаты
Производство ванн и вкладышей для ванн
Термоформованная акриловая ванна
Глянцевая сантехническая отделка
| Фактор | Санитарный акрил | с гелевым покрытием FRP- | эмаль / | твердая керамическая поверхность |
|---|---|---|---|---|
| Внешний вид поверхности | Глянцевый, гладкий и подобранный по цвету | Зависит от качества гелькоута. | Твердая глянцевая поверхность | Матовый до сатинового; несколько вариантов блеска |
| Формирование и дизайн | Подходит для вакуумной формовки и формовки под давлением. | Литой композитный процесс | Ограничено керамическим или металлическим процессом | Изготовленные или литые; формовка в зависимости от марки |
| Масса | Относительно легкий | Относительно легкий | Часто тяжелее | Часто тяжелее |
| Ремонтопригодность | Незначительные следы можно отполировать. | Возможен ремонт гелькоута. | Чипы может быть трудно сопоставить | Часто поддается шлифовке и ремонту |
| Системные требования | Обычно требует подкрепления и поддержки | Композитная укладка – это структурная система. | Требуется подходящее основание и установка. | Требует инженерной поддержки и соединений. |
Производитель ванны должен выбрать марку листа и начальную толщину исходя из геометрии готовой детали, требуемой минимальной толщины стенки и конструкции армирования. Более толстый исходный лист сам по себе не гарантирует однородных стенок после глубокой вытяжки.
| Переменная проекта. | Проверка закупок. | Типичный производственный риск. |
|---|---|---|
| Глубина формы и коэффициент вытяжки | Предоставьте чертежи в разрезе и желаемое направление формовки. | Чрезмерное утончение стен в глубоких углах или крутых стенах. |
| Радиусы и геометрия водостоков | Определите узкие углы, отверстия и детализированные элементы | Концентрация напряжений, растрескивание и неполное формование. |
| Начальный калибр/допуск | Подтвердите профиль толщины по всей ширине, а не только номинальный калибр. | Неравномерный нагрев и жесткость готовой детали. |
| Литой или экструдированный PMMA | Определите точный сорт, технологию обработки листа и одобренную производителем процедуру формовки. | Неправильные предположения о нагреве или сушке выбранного материала. |
| Проектирование армирования | Укажите требования к смоле FRP, клею, пене, основанию и опоре. | Расслоение, остаточное напряжение или недостаточная жесткость конструкции. |
| Воздействие воды и химикатов | Определите цикл горячей воды, чистящие средства и тесты на пятна. | Растрескивание, изменение цвета или преждевременное повреждение поверхности. |
Для первой формы используйте контролируемый пилотный запуск, чтобы проверить провисание, распределение сформированных стенок, цвет, устойчивость к растрескиванию и крепление к выбранной основе. Запишите утвержденный код материала, калибр и настройки процесса для повторных покупок.
Определите готовое приспособление: предоставьте чертеж формы, общий размер, глубину полости, радиусы, коэффициент вытяжки и целевую минимальную толщину стенки.
Выберите структуру листа: выберите монолитный PMMA , PMMA / ABS или другой одобренный санитарный композит.
Утвердите цвет и поверхность: подтвердите оттенок белого, блеск, непрозрачность, защитную пленку и ориентацию на видимой поверхности.
Приведите в порядок и высушите, если необходимо: следуйте инструкциям по хранению и предварительной сушке конкретной марки, чтобы уменьшить образование пузырьков и дефектов поверхности.
Разработайте профиль нагрева: нагревайте равномерно и измеряйте фактическую температуру листа, а не полагайтесь только на настройки нагревателя.
Формируйте и охлаждайте: оптимизируйте вакуум, давление, поддержку пробки, температуру формы и контролируемое охлаждение.
Обрезка и усиление: проверка резки, сверления, подкладки, приклеивания рамы и установки опорного основания.
Проверьте готовый продукт: проверьте распределение стен, цвет, блеск, трещины, дренаж, нагрузку, цикличность подачи горячей воды, чистящие средства, утечки и применимые санитарные стандарты.
Диапазон температур пробного листа примерно 160–185°C может соответствовать определенным составам PMMA , но это не универсальная рекомендация по обработке . Соответствующее окно зависит от марки листа, процесса литья или экструзии, толщины, пигмента, нагревательного оборудования, геометрии формы и времени цикла. Не приравнивайте заданное значение нагревателя к фактической температуре листа.
Недогрев может вызвать неполное формование, высокое остаточное напряжение и плохое воспроизведение деталей. Перегрев может привести к чрезмерному провисанию, образованию пузырей, повреждению поверхности, прилипанию или деградации. Производственные параметры следует устанавливать по данным утвержденной марки и формовочным испытаниям.
Один и тот же лист может вести себя по-разному на разных формах и машинах. Следующие пункты устранения неполадок являются отправными гипотезами; определить основную причину с помощью производственных испытаний и технических данных поставщика.
| Наблюдаемая проблема | Возможные причины | Рекомендуемая проверка |
|---|---|---|
| Пузыри или волдыри | Поглощенная влага, загрязнение поверхности или перегрев. | Проверьте инструкции по кондиционированию/сушке и фактическую температуру листа. |
| Отбеливание углов | Чрезмерная деформация, низкая температура формования или малый радиус формы. | Проверьте глубину вытяжки, дизайн углов, баланс нагревателя и начальную толщину. |
| Тонкие пятна или разрывы | Неравномерный нагрев, чрезмерная степень вытяжки или недостаточная поддержка пробки. | Отметьте толщину стенки после формования и измените настройки формы/процесса. |
| Трещины после обрезки | Напряжение при обработке, острые кромки или недостаточная поддержка. | Проверьте геометрию инструмента, опору и остаточное напряжение. |
| Помутнение поверхности или потеря блеска | Перегрев, загрязнение или неправильная контактная поверхность. | Осмотр профиля нагревателя, отделки формы и защитной маскировки. |
| Неравномерный белый цвет | Распределение пигмента, изменение толщины материала или чрезмерное растяжение. | Сравните утвержденные основные и последующие показания CIELAB. |
| Расслоение подложки | Плохая подготовка поверхности или несовместимая армирующая смола. | Оцените подготовку интерфейса, цикл отверждения и эффективность отслаивания. |
Перед заказом на коммерческое производство разработайте план приемки, включающий минимальную толщину сформированной стенки, внешний вид, стабильность размеров, адгезию основы и любые требования к безопасности готовой продукции.
Используйте острые, подходящие пилы или фрезерные инструменты с устойчивой опорой. Контролируйте нагрев и вибрацию, чтобы уменьшить сколы, плавление и напряжение. Во время изготовления оставляйте защитную пленку там, где это возможно.
Клеи, армирующие смолы, пенопласт и материалы основы должны быть совместимы с PMMA и производственным процессом. Воздействие растворителя, экзотермическое тепло, усадка и плохая адгезия на границе раздела могут вызвать образование трещин или расслоение.
Готовые ванны и поддоны требуют специальных ободков, рам, ножек или оснований для распределения нагрузки на пользователя и воды. Декоративную акриловую оболочку не следует рассматривать как единственный структурный компонент, если вся конструкция не прошла соответствующую оценку.
Используйте герметики, одобренные для PMMA и прилегающих строительных материалов. Водонепроницаемость достигается за счет полной сборки, включая подготовку основания, швы, дренажные соединения, припуск на перемещение и техническое обслуживание.
Профиль толщины: средняя толщина и распределение толщины поперек листа.
Размеры листа: длина, ширина, прямоугольность и качество кромки.
Внешний вид поверхности: Царапины, черные пятна, гели, пузыри, линии текучести и состояние защитной пленки.
Цвет и блеск: Белизна, непрозрачность, блеск и разница в цвете по сравнению с утвержденным образцом.
Испытание на термоформование: провисание, воспроизведение плесени, истончение, разрывы, пузыри и цвет после формования.
Механические свойства: испытания на растяжение, изгиб, удар или другие испытания, специфичные для проекта.
Химические испытания и испытания на пятна: одобренные чистящие средства для ванных комнат, красители, масла и средства личной гигиены.
Проверка готового крепления: нагрузка, термоциклирование, дренаж, утечка, скольжение и применимые требования к санитарно-гигиеническим изделиям.
'Virgin PMMA ' описывает требование к источнику материала, а не результат, который можно доказать только по внешнему виду листа. Покупатели, которым требуется первичная смола, должны запросить письменную декларацию на сырье и определить, разрешен ли переизмельчение, переработка или переработка отходов в соответствии с их спецификацией.
| документа или проверки | Цель |
|---|---|
| Утвержденный ТДС | Подтверждает марку материала, толщину, соответствующие свойства и заявленные условия испытаний. |
| Декларация сырья | Документирует требования к первичной смоле или переработанному содержанию для согласованного продукта. |
| Мастер цвета и утверждение образца | Обеспечивает повторяемый эталон белого цвета и блеска. |
| Сертификат анализа или отчет об инспекции, если согласовано | Поддерживает входящую проверку согласованной партии и проверенных свойств. |
| Идентификация партии и упаковки | Обеспечивает отслеживание образцов, поставок и повторных заказов. |
| Формирование испытания и квалификации готовой продукции | Подтверждает работоспособность фактического корпуса, основы и системы установки. |
Для проектов, на которые распространяются определенные стандарты сантехники, подтвердите рынок назначения и соответствующие испытания готовой продукции. Паспорт общего назначения PMMA не следует представлять в качестве сертификата готовой ванны или душевого поддона.
| Структура листа | Монолитная PMMA или составная конструкция для конкретного проекта в зависимости от наличия. |
| Толщина | Справочный диапазон 3–10 мм, допуски в зависимости от проекта подлежат подтверждению. |
| Размеры | Стандартные форматы или индивидуальный размер листа в зависимости от формы и производительности. |
| Цвет и блеск | Санитарный белый, кремовый, черный и нестандартные цвета с одобрением физического образца |
| Защитная маскировка | Маскирующая пленка или бумага, совместимая с термоформованием, подлежит обработке. |
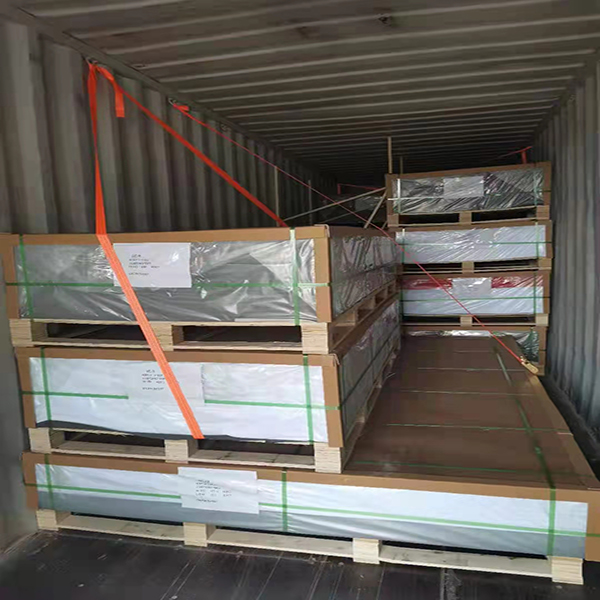
| Упаковка | Защита из полиэтилена, крафт-бумага, армированные поддоны, защита углов и индивидуальные этикетки. |
Глянцевые санитарные акриловые листы требуют аккуратного обращения и защиты поверхности во время хранения, переработки и транспортировки. Листы следует поддерживать в горизонтальном положении, защищать от царапин и предохранять от перемещения во время международной перевозки.
Защищенный экспортный поддон
Загрузка контейнеров для оптовых заказов
Выбор на основе применения: структура, толщина и размеры листа сравниваются с формой и готовым приспособлением.
Процесс «сначала образец»: покупатели могут оценить цвет, блеск, форму и прочность перед оптовыми заказами.
OEM Кастомизация: Санитарные цвета, размеры, маскировка и упаковка могут обсуждаться.
Контроль спецификации партии: ключевые требования могут быть записаны по утвержденным образцам и таблицам данных.
Упаковка, готовая к экспорту: защитные поддоны поддерживают международные поставки.
Поддержка проектов B2B: подходит для фабрик по производству ванн, термоформовочных машин, брендов сантехники, импортеров и дистрибьюторов.
Глобальная координация проектов B2B
Для повторяющихся санитарно-гигиенических проектов Уоллис может согласовать утвержденные цвета, технические характеристики, графики упаковки и доставки. Покупателям следует сохранять подписанные образцы как плоских листов, так и термоформованных деталей, поскольку цвет и блеск могут измениться после обработки.

Готовое изделие: ванна, душевой поддон, умывальник, облицовка или стеновая панель.
Монолитная PMMA , PMMA / ABS или другая необходимая листовая конструкция.
Требуемая толщина, размеры, количество и годовой прогноз.
Белый оттенок, блеск, непрозрачность, эталон цвета и допуск.
Размеры формы, глубина полости, степень вытяжки и минимальная формируемая стенка.
Формовочная машина, тип нагревателя, процесс зажима и запрессовки.
Армирование, подложка, клей, каркас и система опорно-основания.
Требуемые санитарные нормы, химические испытания и рынок назначения.
Защитная пленка, поддон, этикетки и график поставок.
Примерные размеры, порт назначения и торговые условия.
Обсудите свой проект ванны или душа
Это лист PMMA разработанный и изготовленный для термоформованного оборудования для ванных комнат, такого как ванны, душевые поддоны и раковины. Важные свойства включают реакцию на форму, цвет, блеск, химическую стойкость и качество поверхности.
Они служат различным целям дизайна и стоимости. Монолитный натуральный PMMA обладает акриловыми свойствами по всей толщине, а PMMA / ABS сочетает в себе акриловую поверхность с подложкой. Правильный выбор зависит от формовки, армирования, ремонтопригодности и бюджета.
Многие проекты начинаются с листа толщиной примерно 3–6 мм, но ни один калибр не подходит для каждой ванны. Глубина формы, коэффициент вытяжки, целевая толщина стенки, требования к армированию и конечной нагрузке определяют правильную начальную толщину.
Некоторые марки PMMA можно испытывать при температуре 160–185°C, но правильное окно формования зависит от одобренной марки материала и измеренной температуры листа. Установите проверенные условия посредством контролируемых испытаний производственной формы.
Для большинства больших ванн и лотков требуется усиление, рамы, основания или специальная композитная основа. Требуемая система зависит от геометрии корпуса, толщины стенки, нагрузки и применимых стандартов на продукцию.
PMMA не впитывает воду, как пористые строительные материалы, но ванна, душевая стенка или поддон являются водонепроницаемыми только в том случае, если швы, сливные соединения, уплотнения, подложка и установка правильно спроектированы.
Стабильность цвета зависит от смолы, пигмента, стабилизаторов, термической истории, воздействия очистителя и условий UV . Укажите предполагаемую среду и утвердите сорт с соответствующими данными о старении или стабильности цвета.
Используйте мягкие неабразивные чистящие средства, одобренные для акрила. Избегайте абразивных подушечек и непроверенных растворителей. Производитель готового светильника должен опубликовать утвержденное руководство по уходу для конечных пользователей.
Небольшие царапины на поверхности могут быть отшлифованы и отполированы обученным персоналом. Глубокие повреждения, трещины или участки с недостаточной остаточной толщиной требуют профессиональной оценки ремонта.
Возможно индивидуальное подбор цвета. Покупатели должны предоставить физический эталонный образец и определить освещенность, блеск, непрозрачность и допустимую разницу в цвете перед производством.
Да, подходящие листы можно использовать в качестве декоративных поверхностей стен. Для полной сборки стены требуется совместимая подложка, клей, припуск на перемещение и герметичные швы.
Да. Для оценки цвета, блеска, толщины, провисания, распределения стенок, адгезии арматуры и внешнего вида готовой детали рекомендуются испытания плоских листов и термоформование.
MOQ зависит от процесса изготовления листа, структуры, толщины, размера, цвета, маскировки, упаковки, а также от того, является ли спецификация стандартной или индивидуальной.
Укажите готовое приспособление, структуру листа, толщину, размеры, цвет, количество, форму, процесс формования, армирование, стандарты, упаковку и место назначения.
Запросите декларацию материала для конкретного класса, применимую техническую документацию и информацию о отслеживании партии. Внешний вид сам по себе не может подтвердить, был ли использован переработанный или переработанный контент.
Глубокая вытяжка уменьшает локальную толщину стенок, что может изменить непрозрачность, блеск и воспринимаемый цвет. Подтвердите окончательный оттенок, используя сформированные образцы на самых тонких участках при согласованных условиях освещения.
Возможные факторы включают неподходящее кондиционирование, чрезмерный или неравномерный нагрев, загрязнение поверхности и чрезмерное локальное растяжение. Просмотрите точную марку материала, температуру листа, геометрию формы и записи процесса.
Нет. PMMA / ABS — многослойная конструкция, содержащая подложку ABS . Если требование к закупке монолитное первичное PMMA , укажите именно эту конструкцию и подтвердите ее в технической документации.
Заранее согласуйте идентификацию марки, допуск по толщине, утвержденный образец белого цвета, номер партии или партии, результаты проверки, упаковочный лист и любую необходимую декларацию о материале или технический отчет.
Свяжитесь с Wallis Plastic для получения девственно-белых листов PMMA для ванн, душевых поддонов, облицовки ванн, раковин и сантехнических панелей. Наша команда поддерживает выбор материалов, индивидуальные цвета, испытания формования, спецификации OEM , защитную упаковку и прямые поставки B2B с завода.
Запрос образцов и заводское предложение
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮