|
Acrylplaat
Wallis
| Kleur: | |
|---|---|
| Maat: | |
| Materiaal: | |
| Aantal: | |
Maagdelijk wit sanitair Acrylplaat voor badkuipen en douches
Wallis maagdelijk witte sanitairacrylplaat is een hoogglans PMMA materiaal ontwikkeld voor thermogevormde badkuipen, douchebakken, wastafels, kuipbekledingen en sanitaire panelen. Het wordt geleverd aan fabrikanten van badkamerarmaturen, vacuümvormfabrieken, sanitairmerken, projectaannemers, importeurs en materiaaldistributeurs die consistente kleuren, schone oppervlakken en herhaalbare vormprestaties nodig hebben.
De plaat kan worden geproduceerd in wit en op maat gemaakte sanitaire kleuren, waarbij diktes en afmetingen worden geselecteerd op basis van de maldiepte, trekverhouding, uiteindelijke wanddikte en versterkingsproces. Virgin PMMA zorgt voor een glad, niet-poreus decoratief oppervlak dat gepolijst en gerepareerd kan worden als er kleine beschadigingen aan het oppervlak optreden.
Badkuipen en doucheproducten zijn compleet ontworpen assemblages. Afhankelijk van het ontwerp kan een gevormde PMMA schaal worden gecombineerd met glasvezelversterking, steunframes, geschikte lijmen of structurele ruggen. PMMA / ABS is een aparte categorie composietmateriaal, niet een andere naam voor monolithisch maagdelijk PMMA . Valideer de volledige armatuurconstructie in plaats van alleen de eigenschappen van de onbewerkte plaat te beoordelen.
| Materiaal | Maagdelijk PMMA sanitair acrylplaat; composietconstructies afhankelijk van projectvereisten |
| Primaire toepassingen | Badkuipen, douchebakken, kuipbekleding, wastafels, sanitaire panelen en sanitair |
| Dikte bereik | Referentiebereik 3–10 mm; beschikbaarheid is afhankelijk van kwaliteit, afmetingen en bestelhoeveelheid |
| Oppervlak | Hoogglanzend, glad, niet-poreus sanitairoppervlak met beschermende maskering |
| Verwerking | Vacuümvormen, drukvormen, afkorten, boren, lijmen en wapenen na validatie |
| B2B-diensten | Monsters, aangepaste kleurafstemming, OEM , vormproeven, inspectie en exportverpakking |
Sanitaire acrylmonsters en offerte aanvragen
De tabel vat indicatieve waarden samen voor het sanitaire bereik PMMA . Mechanische en thermische eigenschappen zijn afhankelijk van de exacte harsformulering, het productieproces en de testomstandigheden. Bevestig toleranties, testrapporten en het goedgekeurde technische gegevensblad voor de geleverde kwaliteit vóór aankoop.
| Eigendomstest | Referentie- | eenheid | Lijstwaarde | Aankoopnota |
|---|---|---|---|---|
| Soortelijk gewicht | Bevestig met cijfer TDS | — | 1.19 | Typische dichtheid PMMA |
| Treksterkte | GB/T 1040.1 | MPa | ≥70 | Vlak plaatresultaat; De prestaties van het gevormde deel variëren |
| Buigsterkte | GB/T 9341 | MPa | ≥98 | Versterking en productgeometrie beïnvloeden de stijfheid |
| Vicat-verzachtingstemperatuur | GB/T 1633 | °C | ≥110 | Testomstandigheden en belasting moeten worden gespecificeerd |
| Aanbevolen langetermijntemperatuur | Projectspecifiek | °C | Maximaal 70 vermeld | Afhankelijk van belasting, duur en compleet armatuurontwerp |
| Dikte | Bestelspecificatie | mm | 3–10 | Selecteer op trekverhouding en minimaal gevormde wand |
| Standaard paneelformaten | Bestelspecificatie | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Aangepaste formaten afhankelijk van productie en opbrengst |
| Kleur | Goedgekeurd fysiek monster | — | Wit en aangepaste sanitairkleuren | Specificeer glans, dekking, witheid en AE-tolerantie |
| Oppervlakteprestaties | Door de klant overeengekomen methoden | — | Hoogglanzend sanitairoppervlak | Definieer kras-, vlek- en reinigingstests |
Voor een ondoorzichtige witte sanitaire acrylplaat moet de acceptatie door de koper zich richten op witheid, opaciteit, CIELAB-kleurcoördinaten, oppervlakteglans en kleurverschil tussen goedgekeurde en productiemonsters. Een lichttransmissiecijfer voor helder PMMA beschrijft niet het uiterlijk van een ondoorzichtige witte kwaliteit.
Gecontroleerde nieuwe hars, pigmenten en verwerking zorgen voor een uniforme kleur en een glad hoogglanzend oppervlak. Voor herhaalde productie moeten de witheid, glans en het toegestane kleurverschil worden gemeten aan de hand van een goedgekeurde fysieke referentie, in plaats van alleen te worden omschreven als 'puur wit'.
Sanitaire acrylkwaliteiten worden geselecteerd voor het verwarmen, uitrekken en reproduceren van de gebogen geometrie van badkuipen en douchebakken. Dieptrekken vereisen een gecontroleerde plaattemperatuur, matrijsontwerp, klemming, plughulp en voldoende startkaliber om dunner worden, scheuren en lekke banden te verminderen.
Het gladde oppervlak PMMA bevat geen voegen en is gemakkelijk af te vegen met compatibele huishoudelijke badkamerreinigers. De hygiëneprestaties zijn ook afhankelijk van de productgeometrie, verbindingen, waterafvoer en reinigingspraktijken; het onbewerkte vel mag niet als zelfsteriliserend op de markt worden gebracht.
Kleine vlekken op het oppervlak kunnen door getraind personeel worden geschuurd en gepolijst als de materiaaldikte en afwerking dit toelaten. Diepe scheuren, spanningsschade en structurele defecten vereisen professionele evaluatie in plaats van cosmetisch polijsten.
Wit, crème, zwart, effen kleuren en projectspecifieke tinten zijn bespreekbaar. De kleur moet na het thermovormen worden beoordeeld, omdat uitrekken, diktevermindering en verlichting de waargenomen tint kunnen veranderen.
Schone PMMA productieresten kunnen via geschikte gespecialiseerde kanalen recyclebaar zijn. Het daadwerkelijke herstel is afhankelijk van vervuiling, beschermfolie, verstevigingsmaterialen, lokale infrastructuur en toepasselijke afvalregelgeving.
Glans en kleurconsistentie
Thermovormen van sanitaire kwaliteit
Voor de productie van baden en douches is 'wit' niet één universele kleur. Een helder blauwtint wit, neutraal wit en warm ivoor kunnen er anders uitzien onder fabriekslampen, showroomverlichting en natuurlijk daglicht. Spreek vóór productie een fysiek mastermonster af , bekijk de voorwaarden en acceptatielimieten.
| Acceptatieparameter | Wat de koper moet definiëren, | waarom het ertoe doet |
|---|---|---|
| Witte tint / CIELAB | Goedgekeurd masterpaneel, L*, a*, b* waarden en gemeten lichtbron | Voorkomt zichtbare verschillen tussen badkuipschalen, douchebakken en bijpassende accessoires |
| Kleurverschil (ΔE) | Meetgeometrie en toegestane ΔE-limiet per project | Ondersteunt consistente herhaalbestellingen; ga niet uit van één tolerantie voor alle toepassingen |
| Dekking / dekkracht | Minimale dekking op het afgewerkte dunwandige gebied | Vermindert de doorschijning van omlijsting of achterkant na dieptrekken |
| Oppervlakteglans | Meethoek en geaccepteerde referentiewaarde | Helpt het uiterlijk van gevormde onderdelen en oppervlakteafwerkingen uit te lijnen |
| Acceptatie van defecten | Inspectieverlichting, afstand en criteria voor luchtbellen, zwarte vlekken en krassen | Creëert objectieve acceptatieregels voor inkomende en definitieve onderdelen |
| Navormend uiterlijk | Kleur en glans op representatieve dieptrekzones | Bevestigt de visuele kwaliteit tijdens de daadwerkelijke productiecyclus |
Test de gekozen witte kwaliteit op de daadwerkelijke mal, inclusief hoeken en gebieden met maximale rek. De kleur en het optische uiterlijk moeten worden gecontroleerd na het vormen en versterken , en niet alleen op een ongevormd vlak monster.
| Structuur | Typisch voordeel | Selectieoverweging |
|---|---|---|
| Monolithische Maagd PMMA | Uniforme acrylsamenstelling, hoogglanzend oppervlak en herstelbaarheid door de plaatdikte heen | Vereist vaak aparte wapening in grote armaturen |
| PMMA / ABS Gecoëxtrudeerde plaat | Decoratief oppervlak van acryl gecombineerd met een hardere of economischere achterlaag | De dikte van de deklaag, de hechting en het vormgedrag moeten worden gespecificeerd |
| Acryl omhulsel + FRP-versterking | Voegt stijfheid en ondersteuning toe aan een gevormde kuip of bakschaal | Hars, glasgehalte, uitharding, geur en hechting aan het grensvlak vereisen procesbeheersing |
| Speciaal samengestelde achterkant | Kan de stijfheid en productie-efficiëntie verbeteren of het gebruik van glasvezel verminderen | Compleet composiet moet als één productsysteem worden gekwalificeerd |
Sanitair PMMA platen kunnen worden gevormd tot vrijstaande badkuipen, alkoof-, hoek-, whirlpool- en massagebadkuipen. De plaatdikte moet worden gekozen op basis van de vormgrootte, diepte, radius, verwachte wandverdunning en versterkingssysteem – niet op basis van één universele badkuipmeter.
Wit acryl is geschikt voor douchebakken met geïntegreerd afschot en afvoergedeelte. Slipweerstand is een vereiste voor het eindproduct en kan een gegoten textuur, coating of afzonderlijke test vereisen; een gladde glansplaat mag niet automatisch als antislip worden omschreven.
PMMA kan worden gebruikt voor wastafelschalen, meubelonderdelen, sanitairafdekkingen en decoratieve badkameronderdelen waar hoogglans, kleurafstemming en eenvoudige reiniging vereist zijn.
Thermogevormde liners kunnen worden ontworpen voor renovatiesystemen. Nauwkeurige metingen, compatibele lijmen, beheersing van opgesloten vocht, afdichting van de randen en de conditie van de ondergrond zijn essentieel voor prestaties op de lange termijn.
Platte of gevormde PMMA panelen kunnen een naadloos decoratief oppervlak bieden. Het volledige wandsysteem moet een geschikte achterkant, bewegingsvrijheid, voegontwerp en afdichtingsmiddel bevatten. Een paneel alleen garandeert geen waterdichte installatie.
Sanitaire toepassingen
Douche- en badkamerpanelen
Productie van badkuipen en kuipvoeringen
Thermogevormde badkuip van acryl
Hoogglans sanitaire afwerking
| Factor | Sanitair Acryl | Gel-Coated FRP | Emaille / Keramiek | Solid Surface |
|---|---|---|---|---|
| Oppervlakte-uiterlijk | Hoogglanzend, glad en qua kleur afgestemd | Afhankelijk van de kwaliteit van de gelcoat | Hard geglazuurd oppervlak | Mat tot satijn; enkele glansopties |
| Vorming en ontwerp | Geschikt voor vacuüm- en drukvormen | Gegoten composietproces | Beperkt door keramiek- of metaalproces | Gefabriceerd of gegoten; graadafhankelijke vorming |
| Gewicht | Relatief lichtgewicht | Relatief lichtgewicht | Vaak zwaarder | Vaak zwaarder |
| Repareerbaarheid | Kleine vlekken kunnen gepolijst worden | Reparatie met gelcoat mogelijk | Chips kunnen moeilijk te matchen zijn | Vaak schuurbaar en repareerbaar |
| Systeemvereiste | Vereist meestal versterking en ondersteuning | Composiet lay-up is een structureel systeem | Vereist een geschikte basis en installatie | Vereist technische ondersteuning en gewrichten |
Een badkuipfabrikant moet de plaatkwaliteit en de begindikte selecteren op basis van de voltooide onderdeelgeometrie, de vereiste minimale wanddikte en het wapeningsontwerp. Een dikkere startplaat garandeert op zichzelf geen uniforme wanden na het dieptrekken.
| Projectvariabele | inkoopcontrole | Typisch productierisico |
|---|---|---|
| Vormdiepte en trekverhouding | Geef doorsnedetekeningen en de gewenste vormrichting op | Overmatige wandverdunning bij diepe hoeken of steile wanden |
| Radii en afvoergeometrie | Identificeer krappe hoeken, gaten en gedetailleerde kenmerken | Spanningsconcentratie, scheuren en onvolledige vorming |
| Beginmaat / tolerantie | Bevestig het dikteprofiel over de volledige breedte, niet alleen de nominale dikte | Inconsistente verwarming en stijfheid van het afgewerkte onderdeel |
| Gegoten versus geëxtrudeerd PMMA | Identificeer de exacte kwaliteit, het plaatproces en de door de fabrikant goedgekeurde vormprocedure | Verkeerde aannames voor verwarming of droging voor het geselecteerde materiaal |
| Versterking ontwerp | Specificeer de vereisten voor FRP-hars, lijm, schuim, basis en ondersteuning | Delaminatie, restspanning of onvoldoende structurele stijfheid |
| Blootstelling aan water en chemicaliën | Definieer de warmwatercyclus, schoonmaakproducten en vlektesten | Haarscheurtjes, verkleuring of voortijdige beschadiging van het oppervlak |
Gebruik voor een eerste mal een gecontroleerde proefrun om de doorbuiging, de verdeling van de gevormde wand, de kleur, de scheurweerstand en de hechting aan de geselecteerde backing te verifiëren. Leg de goedgekeurde materiaalcode, meter- en procesinstellingen vast voor herhaalaankopen.
Definieer het voltooide armatuur: geef de maltekening, de totale afmeting, de diepte van de holte, de stralen, de trekverhouding en het beoogde minimale wanddikteniveau op.
Selecteer de plaatstructuur: Kies monolithisch PMMA , PMMA / ABS of een ander goedgekeurd sanitair composiet.
Kleur en oppervlak goedkeuren: witte tint, glans, dekking, beschermende film en zichtbare oriëntatie bevestigen.
Conditioneren en drogen indien nodig: Volg de exacte richtlijnen voor opslag en voordrogen om luchtbellen en oppervlaktedefecten te verminderen.
Ontwikkel het verwarmingsprofiel: verwarm gelijkmatig en meet de werkelijke plaattemperatuur in plaats van alleen te vertrouwen op de verwarmingsinstellingen.
Vormen en koelen: Optimaliseer vacuüm, druk, plugondersteuning, matrijstemperatuur en gecontroleerde koeling.
Trimmen en versterken: valideren van snijden, boren, steunen, frameverlijming en installatie van steunbasis.
Test het eindproduct: Inspecteer de wandverdeling, kleur, glans, scheuren, afvoer, belasting, warmwatercycli, schoonmaakmiddelen, lekkages en toepasselijke sanitaire normen.
Een proefveltemperatuurbereik van ongeveer 160–185°C kan relevant zijn voor bepaalde PMMA formuleringen, maar het is geen universele verwerkingsaanbeveling . Het juiste venster hangt af van de plaatkwaliteit, het gegoten of geëxtrudeerde proces, de dikte, het pigment, de verwarmingsapparatuur, de matrijsgeometrie en de cyclustijd. Stel het instelpunt van de verwarmer niet gelijk aan de werkelijke plaattemperatuur.
Onderverhitting kan onvolledige vorming, hoge restspanning en slechte detailreproductie veroorzaken. Oververhitting kan overmatige verzakking, luchtbellen, schade aan het oppervlak, vastplakken of degradatie veroorzaken. De productieparameters moeten worden vastgesteld op basis van de gegevens van de goedgekeurde kwaliteit en vormproeven.
Dezelfde plaat kan zich op verschillende matrijzen en machines verschillend gedragen. De volgende probleemoplossingspunten zijn uitgangspunten; de oorzaak vaststellen door middel van productieproeven en technische gegevens van leveranciers.
| Waargenomen probleem | Mogelijke oorzaken | Aanbevolen controle |
|---|---|---|
| Bubbels of blaren | Opgenomen vocht, oppervlaktevervuiling of oververhitting | Controleer de conditionerings-/drooginstructies en de werkelijke plaattemperatuur |
| Verbleken op de hoeken | Overmatige spanning, lage vormtemperatuur of krappe vormradii | Bekijk de trekdiepte, het hoekontwerp, de balans van de verwarming en de startdikte |
| Dunne plekjes of scheuren | Ongelijkmatige hitte, overmatige trekverhouding of onvoldoende plugondersteuning | Breng de wanddikte na het vormen in kaart en herzie de matrijs-/procesinstellingen |
| Barsten na het trimmen | Bewerkingsspanning, scherpe randen of onvoldoende ondersteuning | Inspecteer de gereedschapsgeometrie, ondersteuning en restspanning |
| Oppervlaktewaas of glansverlies | Oververhitting, vervuiling of verkeerd contactoppervlak | Inspecteer het verwarmingsprofiel, de vormafwerking en de beschermende maskering |
| Ongelijke witte kleur | Pigmentverdeling, variatie in materiaaldikte of overmatige rek | Vergelijk goedgekeurde master- en post-form CIELAB-metingen |
| Delaminatie van de achterkant | Slechte voorbereiding van het oppervlak of incompatibele wapeningshars | Evalueer de voorbereiding van de interface, de uithardingscyclus en de prestaties van de peeling |
Voordat u een commerciële productieorder plaatst, moet u een acceptatieplan opstellen waarin de minimale gevormde wanddikte, het visuele uiterlijk, de maatvastheid, de hechting van de achterkant en eventuele veiligheidseisen voor het eindproduct zijn opgenomen.
Gebruik scherpe, geschikte zaag- of freesgereedschappen met stabiele ondersteuning. Beheers hitte en trillingen om afbrokkelen, smelten en stress te verminderen. Houd tijdens de fabricage de beschermfolie op zijn plaats waar dit praktisch mogelijk is.
Kleefstoffen, versterkende harsen, schuim en steunmaterialen moeten compatibel zijn met PMMA en het productieproces. Aantasting door oplosmiddelen, exotherme hitte, krimp en slechte hechting van het grensvlak kunnen haarscheurtjes of delaminatie veroorzaken.
Afgewerkte kuipen en bakken vereisen speciaal ontworpen randen, frames, voeten of bodems om de gebruikers- en waterbelasting te verdelen. De decoratieve acrylschaal mag niet als het enige structurele onderdeel worden behandeld, tenzij het volledige ontwerp dienovereenkomstig is gekwalificeerd.
Gebruik afdichtingsmiddelen die zijn goedgekeurd voor PMMA en de aangrenzende bouwmaterialen. De waterdichte prestatie komt voort uit de volledige montage, inclusief voorbereiding van de ondergrond, voegen, afvoeraansluitingen, bewegingsvrijheid en onderhoud.
Dikteprofiel: gemiddelde dikteverdeling en dikteverdeling over de plaat heen.
Plaatafmetingen: lengte, breedte, haaksheid en randkwaliteit.
Uiterlijk van het oppervlak: krassen, zwarte vlekken, gels, belletjes, vloeilijnen en toestand van de beschermfilm.
Kleur en glans: Witheid, dekking, glans en kleurverschil ten opzichte van het goedgekeurde monster.
Thermovormtest: uitzakgedrag, schimmelreproductie, dunner worden, scheuren, belletjes en postform-kleur.
Mechanische eigenschappen: Trek-, buig-, impact- of andere projectspecifieke tests.
Chemische en vlektesten: Goedgekeurde badkamerreinigers, kleurstoffen, oliën en producten voor persoonlijke verzorging.
Validatie van het afgewerkte armatuur: belasting, thermische cycli, drainage, lekkage, slip en toepasselijke vereisten voor sanitaire producten.
'Virgin PMMA ' beschrijft een materiaalbronvereiste, niet een resultaat dat alleen op basis van het uiterlijk van het vel kan worden bewezen. Kopers die nieuwe hars nodig hebben, moeten een schriftelijke grondstoffenverklaring aanvragen en bepalen of maalgoed, gerecycleerde inhoud of verwerkingsschroot is toegestaan volgens hun specificatie.
| van document of cheque | Doel |
|---|---|
| Goedgekeurde TDS | Bevestigt materiaalkwaliteit, dikte, relevante eigenschappen en aangegeven testomstandigheden |
| Grondstofverklaring | Documenteert vereisten op het gebied van nieuwe hars of gerecyclede inhoud voor het overeengekomen product |
| Kleurmaster en monstergoedkeuring | Biedt een herhaalbare witte kleur en glansreferentie |
| Analysecertificaat of inspectierapport, indien overeengekomen | Ondersteunt inkomende verificatie voor de overeengekomen batch- en geteste eigenschappen |
| Lot- en verpakkingsidentificatie | Maakt traceerbaarheid van monsters, verzendingen en herhaalbestellingen mogelijk |
| Het vormen van proef- en eindproductkwalificatie | Bevestigt de prestaties van het feitelijke shell-, backing- en installatiesysteem |
Voor projecten die onderworpen zijn aan specifieke sanitairnormen, bevestigt u de bestemmingsmarkt en de toepasselijke eindproducttests. Een algemeen gegevensblad PMMA mag niet worden gepresenteerd als certificering van een voltooide badkuip of douchebak.
| Bladstructuur | Monolithische PMMA of projectspecifieke composietstructuur afhankelijk van beschikbaarheid |
| Dikte | Referentiebereik 3–10 mm, met projectspecifieke toleranties onder voorbehoud |
| Afmetingen | Standaardformaten of aangepast plaatformaat op basis van matrijs en productieopbrengst |
| Kleur en glans | Sanitair wit, crème, zwart en aangepaste kleuren met fysieke monstergoedkeuring |
| Beschermende maskering | Thermovormen-compatibele folie- of papiermaskering afhankelijk van proces |
| Verpakking | PE-bescherming, kraftpapier, versterkte pallets, hoekbescherming en labels op maat |
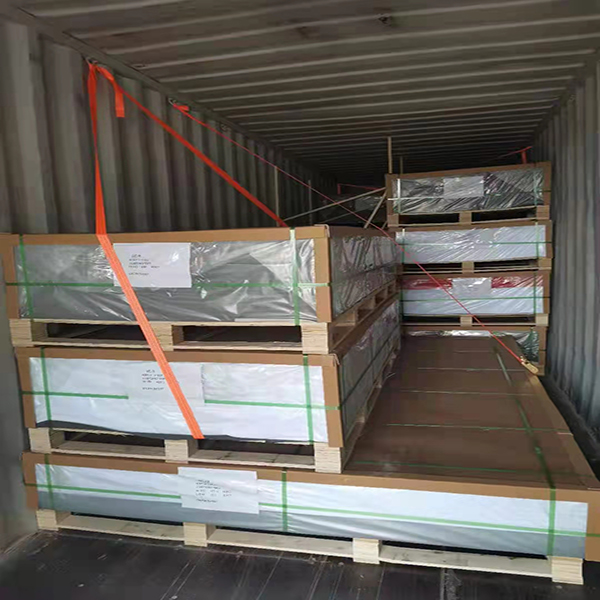
Hoogglanzende sanitaire acrylplaten vereisen een schone behandeling en oppervlaktebescherming tijdens opslag, conversie en verzending. Vellen moeten plat worden ondersteund, beschermd tegen krassen en beveiligd tegen beweging tijdens internationaal transport.
Beschermde exportpallet
Containerladen voor bulkbestellingen
Selectie op basis van de toepassing: Plaatstructuur, dikte en afmetingen worden beoordeeld aan de hand van de mal en het uiteindelijke armatuur.
Voorbeeld-eerst proces: Kopers kunnen kleur, glans, vorm en versteviging beoordelen voordat ze volumebestellingen plaatsen.
OEM maatwerk: Sanitaire kleuren, afmetingen, maskering en verpakking zijn bespreekbaar.
Controle van batchspecificaties: de belangrijkste eisen kunnen worden vastgelegd aan de hand van goedgekeurde monsters en gegevensbladen.
Exportklare verpakkingen: beschermende palletoplossingen ondersteunen de internationale levering.
B2B projectondersteuning: Geschikt voor badkuipfabrieken, thermovormers, sanitairmerken, importeurs en distributeurs.
Wereldwijde B2B-projectcoördinatie
Voor herhaalde sanitaire projecten kan Wallis goedgekeurde kleurreferenties, technische specificaties, verpakkings- en leveringsschema's coördineren. Kopers moeten ondertekende monsters van zowel vlakke plaat- als thermogevormde onderdelen bewaren, omdat kleur en glans na verwerking kunnen veranderen.

Eindproduct: badkuip, douchebak, wastafel, liner of wandpaneel.
Monolithische PMMA , PMMA / ABS of andere vereiste plaatstructuur.
Benodigde dikte, afmetingen, hoeveelheid en jaarprognose.
Witte tint, glans, dekking, kleurreferentie en tolerantie.
Matrijsafmetingen, spouwdiepte, trekverhouding en minimaal gevormde wand.
Vormmachine, verwarmingstype, klem- en plug-assist-proces.
Versterking, rug, lijm, frame en draagbasissysteem.
Vereiste sanitaire normen, chemische tests en bestemmingsmarkt.
Beschermfolie, pallet, labels en leveringsschema.
Voorbeeldafmetingen, bestemmingshaven en handelsvoorwaarden.
Bespreek uw badkuip- of doucheproject
Het is een PMMA plaat die is geformuleerd en geproduceerd voor thermogevormde badkamerarmaturen zoals badkuipen, douchebakken en wastafels. Belangrijke eigenschappen zijn onder meer vormreactie, kleur, glans, chemische bestendigheid en oppervlaktekwaliteit.
Ze dienen verschillende ontwerp- en kostendoelstellingen. Monolithische virgin PMMA biedt acryleigenschappen over de gehele dikte, terwijl PMMA / ABS een acryloppervlak combineert met een ruglaag. De juiste keuze hangt af van vervorming, wapening, repareerbaarheid en budget.
Veel projecten beginnen met platen van ongeveer 3-6 mm, maar geen enkele maat past in elke kuip. Vormdiepte, trekverhouding, wanddiktedoel, wapening en afgewerkte belastingsvereisten bepalen de juiste startdikte.
Sommige PMMA kwaliteiten kunnen bij een temperatuur van 160–185°C worden uitgeprobeerd, maar het juiste vormvenster hangt af van de goedgekeurde materiaalkwaliteit en de gemeten plaattemperatuur. Breng gevalideerde omstandigheden tot stand door middel van gecontroleerde tests met de productiematrijs.
De meeste grote kuipen en bakken hebben versteviging, frames, bodems of een samengestelde achterkant nodig. Het vereiste systeem is afhankelijk van de schaalgeometrie, wanddikte, belasting en toepasselijke productnormen.
PMMA absorbeert geen water zoals poreuze bouwmaterialen, maar een badkuip, douchewand of bak is alleen waterdicht als de voegen, afvoeraansluitingen, afdichtingen, achterkant en installatie correct zijn ontworpen.
Kleurstabiliteit hangt af van hars, pigment, stabilisatoren, hittegeschiedenis, blootstelling aan schonere middelen en UV omstandigheden. Specificeer de verwachte omgeving en keur een kwaliteit goed met geschikte verouderings- of kleurstabiliteitsgegevens.
Gebruik milde, niet-schurende schoonmaakmiddelen die zijn goedgekeurd voor acryl. Vermijd schuursponsjes en niet-geverifieerde oplosmiddelen. De fabrikant van het eindproduct moet een gevalideerde onderhoudsgids voor eindgebruikers publiceren.
Kleine krassen op het oppervlak kunnen door opgeleid personeel worden geschuurd en gepolijst. Diepgaande beschadigingen, scheuren of plekken met onvoldoende resterende dikte vereisen een professionele reparatiebeoordeling.
Aangepaste kleuraanpassing kan worden besproken. Kopers moeten vóór productie een fysiek mastermonster verstrekken en de belichting, glans, dekking en acceptabel kleurverschil definiëren.
Ja, geschikte platen kunnen als decoratieve wandoppervlakken worden gebruikt. De volledige wandmontage vereist compatibele ruggen, lijmen, bewegingsvrijheid en afgedichte voegen.
Ja. Proeven met vlakke platen en thermovormen worden aanbevolen voor het evalueren van kleur, glans, dikte, doorbuiging, wandverdeling, hechting van de wapening en het uiterlijk van het afgewerkte onderdeel.
MOQ is afhankelijk van het plaatproces, de structuur, de dikte, de maat, de kleur, de maskering, de verpakking en of de specificatie standaard of op maat is.
Geef het voltooide armatuur, de plaatstructuur, de maat, de afmetingen, de kleur, de hoeveelheid, de mal, het vormingsproces, de versterking, de normen, de verpakking en de bestemming op.
Vraag om een soortspecifieke materiaalverklaring, toepasselijke technische documenten en batchtraceerbaarheid. Het uiterlijk alleen kan niet bevestigen of er gerecyclede of opnieuw verwerkte inhoud is gebruikt.
Dieptrekken vermindert de lokale wanddikte, waardoor de dekking, glans en waargenomen kleur kunnen veranderen. Bevestig de uiteindelijke tint met behulp van gevormde monsters op de dunste gebieden onder overeengekomen lichtomstandigheden.
Mogelijke factoren zijn onder meer ongeschikte conditionering, overmatige of ongelijkmatige verwarming, oppervlakteverontreiniging en overmatige plaatselijke rek. Bekijk de exacte materiaalkwaliteit, plaattemperatuur, matrijsgeometrie en procesgegevens.
Nee. PMMA / ABS is een meerlaagse constructie met een ABS achterkant. Als de aankoopvereiste monolithisch maagdelijk PMMA is, specificeer dan de exacte constructie en bevestig dit in de technische documenten.
Maak vooraf overeenstemming over de identificatie van het type, de diktetolerantie, het goedgekeurde witte kleurmonster, het batch- of lotnummer, de inspectieresultaten, de paklijst en de eventuele vereiste materiaalverklaring of technisch rapport.
Neem contact op met Wallis Plastic voor maagdelijk witte PMMA platen voor badkuipen, douchebakken, kuipbekledingen, wastafels en sanitaire panelen. Ons team ondersteunt materiaalselectie, aangepaste kleuren, vormproeven, OEM specificaties, beschermende verpakkingen en fabrieksmatige B2B-levering.
Vraag monsters en fabrieksofferte aan