|
Akrylplate
Wallis
| Farge: | |
|---|---|
| Størrelse: | |
| Materiale: | |
| Antall: | |
Virgin White Sanitary Akrylplate for badekar og dusjer
Wallis virgin white sanitærakrylplate er et høyglans PMMA materiale utviklet for termoformede badekar, dusjkar, servanter, karforinger og sanitærpaneler. Den leveres til produsenter av baderomsarmaturer, vakuumformingsfabrikker, sanitærutstyrsmerker, prosjektentreprenører, importører og materialdistributører som krever jevn farge, rene overflater og repeterbar formingsytelse.
Platen kan produseres i hvite og tilpassede sanitærfarger, med tykkelser og dimensjoner valgt rundt formdybde, trekkforhold, endelig veggtykkelse og armeringsprosess. Virgin PMMA gir en glatt, ikke-porøs dekorativ overflate som kan poleres og repareres når det oppstår mindre overflateskader.
Badekar og dusjprodukter er komplette konstruerte sammenstillinger. Avhengig av utformingen kan et formet jomfruelig PMMA skall kombineres med glassfiberarmering, støtteramme, passende lim eller strukturell bakside. PMMA / ABS er en egen komposittmaterialkategori, ikke et annet navn for monolittisk jomfru PMMA . Valider hele armaturets konstruksjon i stedet for å evaluere råarkegenskaper alene.
| Materiale | Virgin PMMA sanitær akrylplate; sammensatte strukturer underlagt prosjektkrav |
| Primære applikasjoner | Badekar, dusjkar, karforinger, servanter, sanitærpaneler og baderomsinnredning |
| Tykkelsesområde | 3–10 mm referanseområde; tilgjengelighet avhenger av karakter, dimensjoner og bestillingsmengde |
| Flate | Høyglans, glatt, ikke-porøs sanitær overflate med beskyttende maskering |
| Behandling | Vakuumforming, trykkforming, trimming, boring, liming og forsterkning etter validering |
| B2B tjenester | Prøver, tilpasset fargetilpasning, OEM dimensjoner, formingsforsøk, inspeksjon og eksportemballasje |
Be om sanitære akrylprøver og tilbud
Tabellen oppsummerer veiledende verdier for sanitærområdet PMMA . Mekaniske og termiske egenskaper avhenger av den nøyaktige harpiksformuleringen, produksjonsprosessen og testforholdene. Bekreft toleranser, testrapporter og godkjent teknisk datablad for den medfølgende kvaliteten før kjøp.
| Eiendom | Test Referanse | Enhet | Listet Verdi | Anskaffelsesnotat |
|---|---|---|---|---|
| Egenvekt | Bekreft med karakter TDS | — | 1.19 | Typisk PMMA tetthet |
| Strekkstyrke | GB/T 1040.1 | MPa | ≥70 | Flat-ark resultat; ytelsen til den formede delen varierer |
| Bøyestyrke | GB/T 9341 | MPa | ≥98 | Armering og produktgeometri påvirker stivheten |
| Vicat mykgjøringstemperatur | GB/T 1633 | °C | ≥110 | Testtilstand og belastning må spesifiseres |
| Anbefalt langtidstemperatur | Prosjektspesifikk | °C | Opptil 70 oppført | Avhenger av belastning, varighet og komplett armaturdesign |
| Tykkelse | Bestillingsspesifikasjon | mm | 3–10 | Velg etter trekkforhold og minimum dannet vegg |
| Standard panelstørrelser | Bestillingsspesifikasjon | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Tilpassede størrelser avhengig av produksjon og utbytte |
| Farge | Godkjent fysisk prøve | — | Hvit og tilpassede sanitærfarger | Spesifiser glans, opasitet, hvithet og ΔE-toleranse |
| Overflateytelse | Kundeavtalte metoder | — | Høyglans sanitær overflate | Definer ripe-, flekk- og rengjøringsbestandighetstester |
For et ugjennomsiktig hvitt sanitærakrylark bør kjøpers aksept fokusere på hvithet, opasitet, CIELAB-fargekoordinater, overflateglans og fargeforskjell mellom godkjente og produksjonsprøver. Et lysgjennomgangstall for klar PMMA beskriver ikke utseendet til en ugjennomsiktig hvit karakter.
Kontrollert virgin harpiks, pigmenter og prosessering bidrar til å levere jevn farge og en jevn høyglans overflate. For gjentatt produksjon bør hvithet, glans og tillatt fargeforskjell måles mot en godkjent fysisk referanse i stedet for bare å beskrives som «ren hvit».
Sanitære akrylkvaliteter er valgt for oppvarming, strekking og reprodusering av den buede geometrien til badekar og dusjkar. Dype trekk krever kontrollert arktemperatur, formdesign, klemming, plugghjelp og tilstrekkelig startmåler for å redusere tynning, riving og punkteringer.
Den glatte PMMA overflaten inneholder ikke fugemasselinjer og er enkel å tørke av med kompatible husholdningsbaderomsrengjøringsmidler. Hygieneytelse avhenger også av produktgeometri, skjøter, vanndrenering og rengjøringspraksis; råarket skal ikke markedsføres som selvsteriliserende.
Mindre overflatemerker kan slipes og poleres av opplært personell når materialtykkelsen og finishen tillater det. Dype sprekker, belastningsskader og strukturelle defekter krever profesjonell vurdering fremfor kosmetisk polering.
Hvit, krem, sort, solide farger og prosjektspesifikke nyanser kan diskuteres. Farge bør vurderes etter termoforming fordi strekking, tykkelsesreduksjon og belysning kan endre den oppfattede nyansen.
Rene PMMA produksjonsrester kan resirkuleres gjennom egnede spesialistkanaler. Faktisk gjenvinning avhenger av forurensning, beskyttelsesfilm, forsterkningsmaterialer, lokal infrastruktur og gjeldende avfallsforskrifter.
Glans og fargekonsistens
Termoforming av sanitærkvalitet
For produksjon av badekar og dusj er ikke 'hvit' en enkelt universalfarge. En lys blåtonet hvit, nøytral hvit og varm elfenben kan se annerledes ut under fabrikklamper, utstillingsbelysning og naturlig dagslys. Avtal en fysisk hovedprøve , visningsbetingelser og akseptgrenser før produksjon.
| Akseptparameter | Hva kjøperen bør definere | hvorfor det er viktig |
|---|---|---|
| Hvit nyanse / CIELAB | Godkjent hovedpanel, L*, a*, b* verdier og målelys | Forhindrer synlige forskjeller mellom badekarskall, dusjkar og matchende tilbehør |
| Fargeforskjell (ΔE) | Målegeometri og tillatt ΔE-grense etter prosjekt | Støtter konsekvente gjentatte bestillinger; ikke anta én toleranse for alle bruksområder |
| Opasitet / skjulekraft | Minimum dekkevne ved ferdig tynnvegget område | Reduserer gjennomslag av innramming eller bakside etter dyptegning |
| Overflate glans | Målevinkel og akseptert referanseverdi | Hjelper med å justere utseendet på tvers av formede deler og overflatefinisher |
| Aksept av mangel | Inspeksjonsbelysning, avstand og kriterier for bobler, svarte flekker og riper | Oppretter objektive regler for innkommende og siste del aksept |
| Etterdannende utseende | Farge og glans ved representative dyptrekksoner | Bekrefter visuell kvalitet under selve produksjonssyklusen |
Test den valgte hvite karakteren på selve formen, inkludert hjørner og områder med maksimal strekk. Farge og optisk utseende bør kontrolleres etter forming og forsterkning , ikke bare på en uformet flat prøve.
| Struktur | Typisk fordelsvalg | vurdering |
|---|---|---|
| Monolitisk jomfru PMMA | Ensartet akrylsammensetning, høyglans overflate og reparerbarhet gjennom arktykkelsen | Krever ofte separat armering i store armaturer |
| PMMA / ABS Co-ekstrudert ark | Dekorativt ansikt i akryl kombinert med et tøffere eller mer økonomisk baksidelag | Cap-layer tykkelse, vedheft og formingsegenskaper må spesifiseres |
| Akrylskall + FRP-forsterkning | Tilfører stivhet og støtte til et formet badekar eller brettskall | Harpiks, glassinnhold, herding, lukt og grensesnittadhesjon krever prosesskontroll |
| Konstruert komposittbakside | Kan forbedre stivhet, produksjonseffektivitet eller redusere bruk av glassfiber | Komplett kompositt bør kvalifiseres som ett produktsystem |
Sanitær PMMA ark kan formes til frittstående, alkove, hjørne, boblebad og massasjebadekarskall. Platetykkelsen bør velges fra formstørrelse, dybde, radier, forventet veggfortynning og forsterkningssystem – ikke fra én universalbadekarmåler.
Hvit akryl passer til formstøpte dusjkar med integrerte skråninger og avløpsområder. Sklisikkerhet er et krav til ferdige produkter og kan kreve en støpt tekstur, belegg eller separat test; et glatt glansark skal ikke automatisk beskrives som antiskli.
PMMA kan brukes til servantskjell, servantkomponenter, sanitærtrekk og dekorative baderomsdeler hvor høyglans, fargetilpasning og enkel rengjøring er nødvendig.
Termoformede foringer kan designes for renoveringssystemer. Nøyaktig måling, kompatible lim, kontroll med innestengt fuktighet, perimeterforsegling og underlagets tilstand er avgjørende for langsiktig ytelse.
Flate eller formede PMMA -paneler kan gi en sømløs dekorativ overflate. Det komplette veggsystemet skal inneholde egnet bakside, bevegelsestillegg, fugedesign og fugemasse. Et panel alene garanterer ikke en vanntett installasjon.
Sanitærutstyrsapplikasjoner
Paneler for dusj og bad
Produksjon av badekar og badekar
Termoformet akryl badekar
Høyglans sanitærfinish
| Faktor | Sanitær akryl | gelbelagt FRP | emalje / keramisk | solid overflate |
|---|---|---|---|---|
| Overflateutseende | Høyglans, glatt og fargetilpasset | Avhenger av gel-coat-kvalitet | Hard glasert overflate | Matt til sateng; noen glansalternativer |
| Forming og design | Egnet for vakuum- og trykkforming | Støpt komposittprosess | Begrenset av keramisk eller metallprosess | Fabrisert eller støpt; karakteravhengig forming |
| Vekt | Relativt lett | Relativt lett | Ofte tyngre | Ofte tyngre |
| Reparasjonsevne | Mindre merker kan være polert | Gel-coat reparasjon mulig | Chips kan være vanskelig å matche | Ofte slipbar og reparerbar |
| Systemkrav | Krever vanligvis forsterkning og støtte | Sammensatt lay-up er et strukturelt system | Krever passende underlag og installasjon | Krever konstruert støtte og skjøter |
En badekarprodusent bør velge arkkvalitet og starttykkelse fra den fullførte delens geometri, nødvendig minimum veggtykkelse og armeringsdesign. Et tykkere startark garanterer ikke i seg selv jevne vegger etter dyptrekking.
| Prosjektvariabel | innkjøpssjekk | Typisk produksjonsrisiko |
|---|---|---|
| Formdybde og trekkforhold | Gi snitttegninger og ønsket formingsretning | Overdreven veggtynning ved dype hjørner eller bratte vegger |
| Radier og avløpsgeometri | Identifiser tette hjørner, hull og detaljerte funksjoner | Stresskonsentrasjon, sprekker og ufullstendig forming |
| Startmåler / toleranse | Bekreft tykkelsesprofilen i full bredde, ikke bare nominell måler | Inkonsekvent oppvarming og stivhet i den ferdige delen |
| Støpt vs. ekstrudert PMMA | Identifiser nøyaktig karakter, arkprosess og produsentgodkjent formingsprosedyre | Feil oppvarmings- eller tørkeforutsetninger for det valgte materialet |
| Forsterkningsdesign | Spesifiser krav til FRP-harpiks, lim, skum, base og støtte | Delaminering, gjenværende spenning eller utilstrekkelig strukturell stivhet |
| Eksponering av vann og kjemikalier | Definer varmtvannssyklus, rengjøringsprodukter og flekktester | Spruk, misfarging eller for tidlig overflateskade |
For en førstegangsmugg, bruk en kontrollert pilotkjøring for å verifisere nedsynkning, dannet veggfordeling, farge, sprekkmotstand og feste til valgt bakside. Registrer den godkjente materialkoden, måleren og prosessinnstillingene for gjentatte kjøp.
Definer den ferdige armaturen: Angi formtegningen, total størrelse, hulromsdybde, radier, trekkforhold og minimum veggtykkelsesmål.
Velg arkstruktur: Velg monolitisk PMMA , PMMA / ABS eller en annen godkjent sanitærkompositt.
Godkjenn farge og overflate: Bekreft hvit nyanse, glans, opasitet, beskyttende film og orientering av synlig ansikt.
Tilstand og tørk om nødvendig: Følg den nøyaktige kvalitetens lagrings- og førtørkingsveiledning for å redusere bobler og overflatedefekter.
Utvikle oppvarmingsprofilen: Varm jevnt opp og mål den faktiske arktemperaturen i stedet for kun å stole på varmeapparatets innstillinger.
Form og avkjøl: Optimaliser vakuum, trykk, plugghjelp, formtemperatur og kontrollert kjøling.
Trim og forsterk: Valider skjæring, boring, støtte, rammebinding og montering av støttebase.
Test det ferdige produktet: Inspiser veggfordeling, farge, glans, sprekker, drenering, belastning, varmtvannssykling, rengjøringsmidler, lekkasjer og gjeldende sanitærstandarder.
Et prøveark-temperaturområde på omtrent 160–185 °C kan være relevant for visse PMMA formuleringer, men det er ikke en universell behandlingsanbefaling . Det passende vinduet avhenger av platekvalitet, støpt eller ekstrudert prosess, tykkelse, pigment, varmeutstyr, formgeometri og syklustid. Ikke sett likhetstegn mellom varmeapparatets settpunkt og den faktiske arktemperaturen.
Underoppheting kan forårsake ufullstendig forming, høy restspenning og dårlig detaljgjengivelse. Overoppheting kan føre til overdreven nedbøyning, bobler, overflateskader, klebing eller nedbrytning. Produksjonsparametere bør etableres fra den godkjente karakterens data og formingsforsøk.
Det samme arket kan oppføre seg forskjellig på forskjellige former og maskiner. Følgende feilsøkingspunkter er starthypoteser; fastslå årsaken gjennom produksjonsforsøk og leverandørens tekniske data.
| Observert problem | Mulige årsaker | Anbefalt sjekk |
|---|---|---|
| Bobler eller blemmer | Absorbert fuktighet, overflateforurensning eller overoppheting | Sjekk kondisjonerings-/tørkeinstruksjonene og faktisk arktemperatur |
| Bleking i hjørnene | Overdreven belastning, lav formingstemperatur eller tette formradier | Gjennomgå tegnedybde, hjørnedesign, varmebalanse og starttykkelse |
| Tynne flekker eller rift | Ujevn varme, for høyt trekkforhold eller utilstrekkelig plugghjelp | Kartlegg veggtykkelse etter forming og revider form/prosessinnstillinger |
| Sprekker etter trimming | Maskineringsbelastning, skarpe kanter eller utilstrekkelig støtte | Inspiser verktøyets geometri, støtte og gjenværende spenning |
| Uklar overflate eller tap av glans | Overoppheting, forurensning eller feil kontaktflate | Inspiser varmeelementets profil, formfinish og beskyttende maskering |
| Ujevn hvit farge | Pigmentfordeling, variasjon i materialtykkelse eller overdreven strekking | Sammenlign godkjente master- og post-form CIELAB-avlesninger |
| Baksidedelaminering | Dårlig overflatebehandling eller uforenlig forsterkende harpiks | Evaluer grensesnittforberedelse, herdesyklus og peel-ytelse |
Før en kommersiell produksjonsordre, etablere en godkjenningsplan som dekker minimum formet veggtykkelse, visuelt utseende, dimensjonsstabilitet, baksidevedheft og eventuelle sikkerhetskrav til ferdige produkter.
Bruk skarpe, passende sag- eller overfresverktøy med stabil støtte. Kontroller varme og vibrasjoner for å redusere flisdannelse, smelting og stress. Hold beskyttelsesfilmen på plass der det er praktisk under produksjon.
Lim, forsterkende harpikser, skum og underlagsmaterialer må være kompatible med PMMA og produksjonsprosessen. Løsemiddelangrep, eksoterm varme, krymping og dårlig grenseflatevedheft kan forårsake krakelering eller delaminering.
Ferdige kar og brett krever konstruerte felger, rammer, føtter eller baser for å fordele bruker- og vannbelastninger. Det dekorative akrylskallet skal ikke behandles som den eneste strukturelle komponenten med mindre hele designet er kvalifisert tilsvarende.
Bruk fugemasser godkjent for PMMA og tilstøtende byggematerialer. Vanntett ytelse kommer fra hele monteringen, inkludert forberedelse av underlag, skjøter, avløpsforbindelser, bevegelsesgodtgjørelse og vedlikehold.
Tykkelsesprofil: Gjennomsnittlig tykkelsesfordeling på tykkelse og tverrark.
Platedimensjoner: Lengde, bredde, firkantethet og kantkvalitet.
Overflateutseende: Riper, svarte flekker, geler, bobler, flytlinjer og beskyttende filmtilstand.
Farge og glans: Hvithet, opasitet, glans og fargeforskjell kontra godkjent prøve.
Termoformingstest: Sagoppførsel, muggreproduksjon, tynning, riving, bobler og post-form farge.
Mekaniske egenskaper: Strekk-, bøynings-, slag- eller andre prosjektspesifikke tester.
Kjemisk testing og flekktesting: Godkjente baderomsrengjøringsmidler, fargestoffer, oljer og produkter til personlig pleie.
Validering av ferdig armatur: Last, termisk sykling, drenering, lekkasje, slip og gjeldende krav til sanitærprodukter.
'Virgin PMMA ' beskriver et materialkildekrav, ikke et resultat som kan bevises fra arkets utseende alene. Kjøpere som trenger virgin harpiks bør be om en skriftlig råvaredeklarasjon og definere om maling, resirkulert innhold eller bearbeiding av skrap er tillatt i henhold til spesifikasjonene deres.
| Dokument- eller | sjekkformål |
|---|---|
| Godkjent TDS | Bekrefter materialkvalitet, tykkelse, relevante egenskaper og erklærte testbetingelser |
| Råvaredeklarasjon | Dokumenterer krav til jomfruharpiks eller resirkulert innhold for det avtalte produktet |
| Fargemester og prøvegodkjenning | Gir en repeterbar hvitfarge- og glansreferanse |
| Analysesertifikat eller inspeksjonsrapport, hvis avtalt | Støtter innkommende verifisering for avtalt batch og testede egenskaper |
| Identifikasjon av parti og emballasje | Gjør det mulig å spore prøver, forsendelser og gjentatte bestillinger |
| Forming prøve og ferdig produkt kvalifisering | Bekrefter ytelsen til selve skallet, baksiden og installasjonssystemet |
For prosjekter underlagt spesifikke standarder for sanitærutstyr, bekrefte destinasjonsmarkedet og gjeldende ferdigprodukttester. Et generell PMMA datablad skal ikke presenteres som sertifisering av et ferdigstilt badekar eller dusjkar.
| Arkstruktur | Monolitisk PMMA eller prosjektspesifikk komposittstruktur avhengig av tilgjengelighet |
| Tykkelse | 3–10 mm referanseområde, med prosjektspesifikke toleranser med forbehold om bekreftelse |
| Dimensjoner | Standardformater eller tilpasset arkstørrelse basert på form og produksjonsutbytte |
| Farge og glans | Sanitærhvit, krem, svart og tilpassede farger med fysisk prøvegodkjenning |
| Beskyttende maskering | Termoformingskompatibel film eller papirmaskering underlagt prosess |
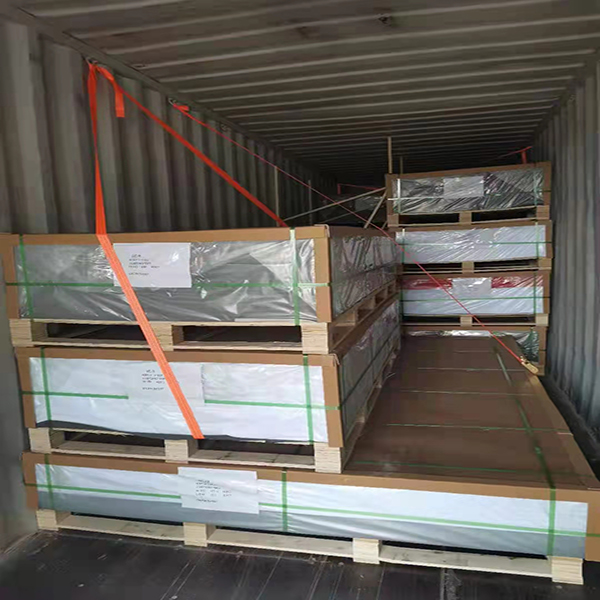
| Emballasje | PE-beskyttelse, kraftpapir, forsterkede paller, hjørnebeskyttelse og tilpassede etiketter |
Høyglans sanitærakrylplater krever ren håndtering og overflatebeskyttelse under lagring, ombygging og forsendelse. Ark skal støttes flatt, beskyttet mot riper og sikret mot bevegelse under internasjonal transport.
Beskyttet eksportpall
Containerlasting for bulkbestillinger
Bruksbasert utvalg: Arkstruktur, tykkelse og dimensjoner vurderes opp mot form og ferdig inventar.
Prøve-første prosess: Kjøpere kan evaluere farge, glans, forming og forsterkning før volumbestillinger.
OEM tilpasning: Sanitærfarger, dimensjoner, maskering og emballasje kan diskuteres.
Batchspesifikasjonskontroll: Nøkkelkrav kan registreres mot godkjente prøver og datablader.
Eksportklar emballasje: Beskyttende palleløsninger støtter internasjonal forsyning.
B2B-prosjektstøtte: Egnet for badekarfabrikker, termoformere, sanitærmerker, importører og distributører.
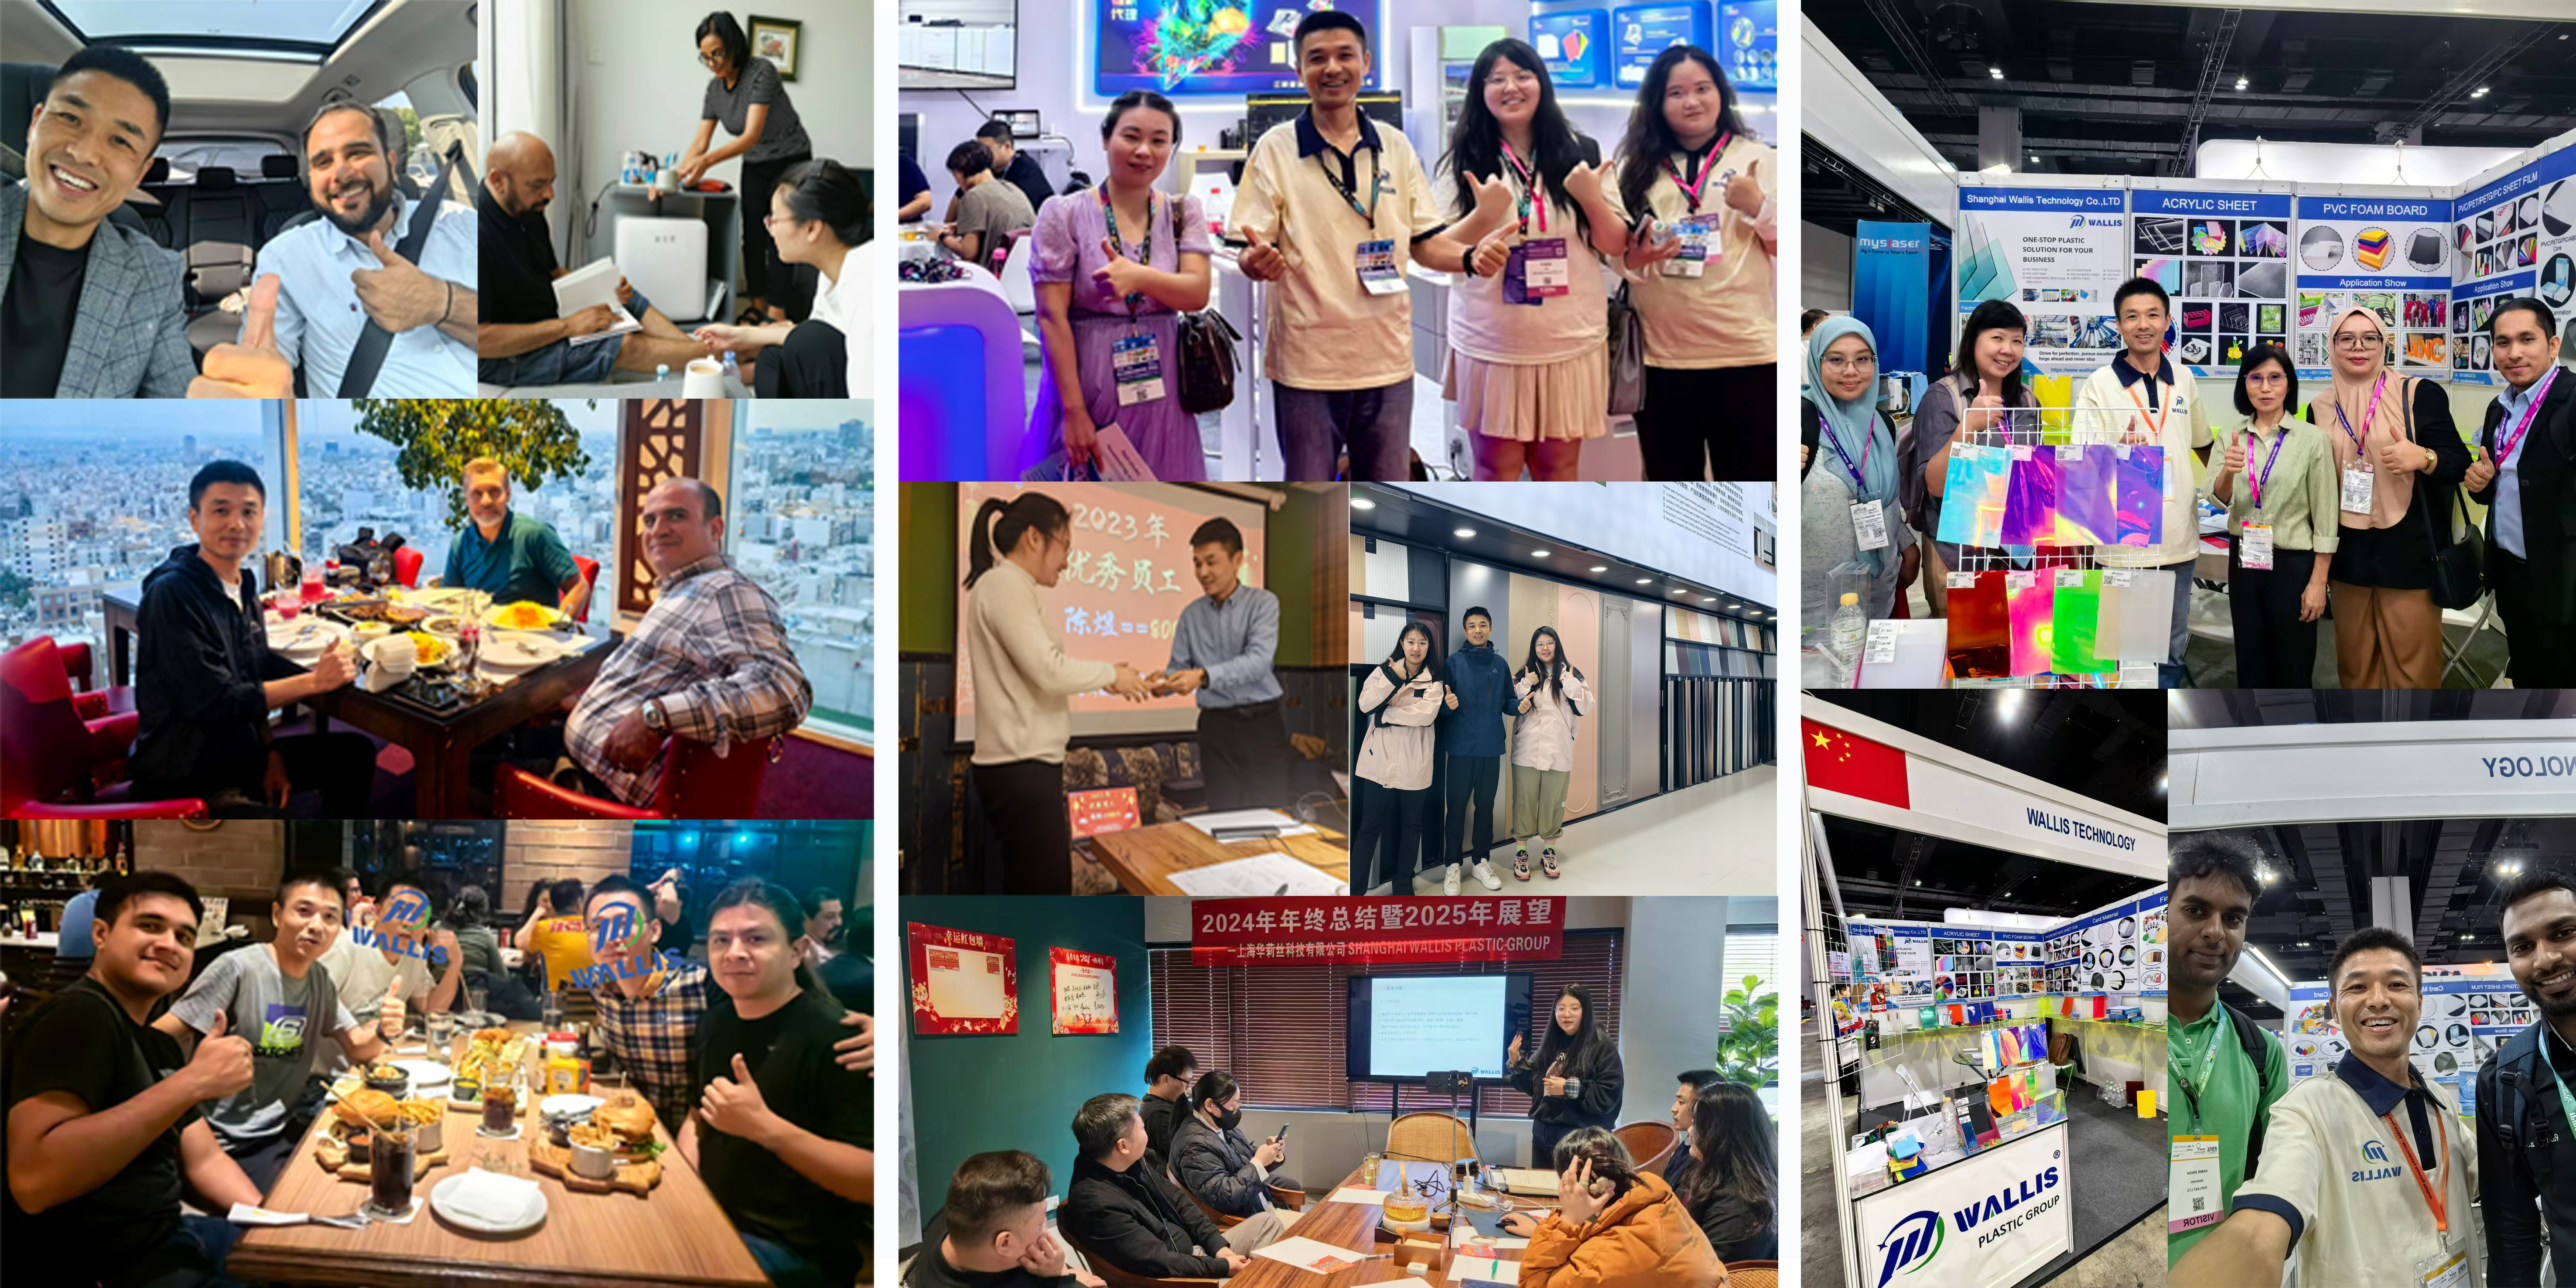
Global B2B prosjektkoordinering
For gjentatte sanitærprosjekter kan Wallis koordinere godkjente fargereferanser, tekniske spesifikasjoner, pakking og leveringsplaner. Kjøpere bør beholde signerte prøver fra både flate ark og termoformede deler fordi farge og glans kan endres etter bearbeiding.

Ferdig produkt: badekar, dusjkar, servant, liner eller veggpanel.
Monolitisk PMMA , PMMA / ABS eller annen nødvendig arkstruktur.
Nødvendig tykkelse, dimensjoner, mengde og årsvarsel.
Hvit nyanse, glans, opasitet, fargereferanse og toleranse.
Formdimensjoner, hulromsdybde, trekkforhold og minimum utformet vegg.
Formingsmaskin, varmeapparattype, klemme- og plugg-assisterende prosess.
Forsterkning, bakside, lim, ramme og støttebasesystem.
Nødvendige sanitærstandarder, kjemiske tester og destinasjonsmarked.
Beskyttelsesfilm, pall, etiketter og leveringsplan.
Eksempeldimensjoner, destinasjonshavn og handelsbetingelser.
Diskuter ditt badekar eller dusjprosjekt
Det er et PMMA ark formulert og produsert for termoformet baderomsinnredning som badekar, dusjkar og servanter. Viktige egenskaper inkluderer formingsrespons, farge, glans, kjemikaliebestandighet og overflatekvalitet.
De tjener ulike design- og kostnadsmål. Monolitisk jomfru PMMA tilbyr akrylegenskaper i hele tykkelsen, mens PMMA / ABS kombinerer en akrylflate med et baksidelag. Riktig valg avhenger av forming, forsterkning, reparerbarhet og budsjett.
Mange prosjekter begynner med omtrent 3–6 mm ark, men ingen enkeltmåler passer til hvert badekar. Formdybde, trekkforhold, veggtykkelsesmål, armering og ferdiglastkrav bestemmer riktig starttykkelse.
Noen PMMA kvaliteter kan prøves rundt 160–185°C, men riktig formingsvindu avhenger av godkjent materialkvalitet og målt platetemperatur. Etabler validerte forhold gjennom kontrollerte forsøk med produksjonsformen.
De fleste store kar og brett krever forsterkning, rammer, baser eller konstruert komposittbakside. Det nødvendige systemet avhenger av skallgeometri, veggtykkelse, belastning og gjeldende produktstandarder.
PMMA absorberer ikke vann som porøse byggematerialer, men et badekar, dusjvegg eller brett er vanntett kun når skjøter, avløpskoblinger, tetninger, bakside og installasjon er riktig utformet.
Fargestabilitet avhenger av harpiks, pigment, stabilisatorer, varmehistorie, renere eksponering og UV -forhold. Spesifiser det forventede miljøet og godkjenn en karakter med passende data for aldring eller fargestabilitet.
Bruk milde, ikke-slipende rengjøringsmidler godkjent for akryl. Unngå slipeputer og ubekreftede løsemidler. Den ferdige armaturprodusenten bør publisere en validert vedlikeholdsveiledning for sluttbrukere.
Mindre overflateriper kan slipes og poleres av opplært personell. Dype skader, sprekker eller områder med utilstrekkelig gjenværende tykkelse krever en profesjonell reparasjonsvurdering.
Tilpasset fargetilpasning kan diskuteres. Kjøpere bør gi en fysisk hovedprøve og definere belysning, glans, opasitet og akseptabel fargeforskjell før produksjon.
Ja, passende plater kan brukes som dekorative veggflater. Den komplette veggmontasjen krever kompatibel bakside, lim, bevegelsesgodtgjørelse og forseglede skjøter.
Ja. Forsøk med flate ark og termoforming anbefales for å evaluere farge, glans, tykkelse, nedbøyning, veggfordeling, armeringsvedheft og utseende av ferdige deler.
MOQ avhenger av arkprosess, struktur, tykkelse, størrelse, farge, maskering, emballasje og om spesifikasjonen er standard eller tilpasset.
Oppgi ferdig armatur, arkstruktur, måler, dimensjoner, farge, mengde, form, formingsprosess, forsterkning, standarder, emballasje og destinasjon.
Be om en karakterspesifikk materialerklæring, gjeldende tekniske dokumenter og batchsporbarhet. Utseende alene kan ikke bekrefte om resirkulert eller reprosessert innhold ble brukt.
Dyptrekking reduserer lokal veggtykkelse, noe som kan endre opasitet, glans og oppfattet farge. Bekreft den endelige nyansen ved å bruke formede prøver på de tynneste områdene under avtalte lysforhold.
Mulige faktorer inkluderer uegnet kondisjonering, overdreven eller ujevn oppvarming, overflateforurensning og overdreven lokal strekk. Gjennomgå nøyaktig materialkvalitet, arktemperatur, formgeometri og prosessregistreringer.
nr. PMMA / ABS er en flerlagskonstruksjon som inneholder en ABS bakside. Hvis kjøpskravet er monolitisk jomfru PMMA , spesifiser den nøyaktige konstruksjonen og bekreft den i de tekniske dokumentene.
Avtal på forhånd karakteridentifikasjon, tykkelsestoleranse, godkjent hvitfargeprøve, batch- eller lotnummer, inspeksjonsresultater, pakkeliste og eventuell nødvendig materialerklæring eller teknisk rapport.
Kontakt Wallis Plastic for jomfruhvite PMMA ark for badekarskall, dusjkar, karforinger, servanter og sanitærpaneler. Teamet vårt støtter materialvalg, tilpassede farger, formingsforsøk, OEM spesifikasjoner, beskyttende emballasje og fabrikkdirekte B2B-forsyning.
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮