|
Akrila plato
Valiso
| Koloro: | |
|---|---|
| Grandeco: | |
| Materialo: | |
| Kvanto: | |
Virgin White Sanitary Akrila plato por Banujoj kaj Duŝoj
Valida virga blanka sanitara akrila tuko estas altbrila PMMA materialo evoluigita por termoformitaj bankuvoj, duŝpladoj, lavujoj, kuvoj tegaĵoj kaj sanitaraj paneloj. Ĝi estas provizita al fabrikistoj de banĉambroj, vakuoformaj fabrikoj, markoj de sanitaraj varoj, projektaj entreprenistoj, importistoj kaj materialaj distribuistoj, kiuj postulas konsekvencan koloron, purajn surfacojn kaj ripeteblan formadon.
La folio povas esti produktita en blankaj kaj personecigitaj sanitaraj koloroj, kun dikecoj kaj dimensioj elektitaj ĉirkaŭ la muldila profundo, tirproporcio, fina murdikeco kaj plifortiga procezo. Virgulino PMMA disponigas glatan, neporan dekoracian surfacon kiu povas esti polurita kaj riparita kiam negrava surfacdamaĝo okazas.
Banujoj kaj duŝproduktoj estas kompletaj inĝenieritaj asembleoj. Depende de la dezajno, formita virga- PMMA ŝelo povas esti kombinita kun vitrofibroplifortikigo, subtenkadro, taŭgaj gluoj aŭ struktura subteno. PMMA / ABS estas aparta kunmetita materiala kategorio, ne alia nomo por monolita virgulino PMMA . Konvalidu la plenan fiksaĵkonstruaĵon prefere ol taksi krudajn foliojn sole.
| Materialo | Virgulino PMMA sanitara akrila folio; kunmetitaj strukturoj submetitaj al projektpostuloj |
| Primaraj Aplikoj | Banujoj, duŝplatoj, kuvekskursoŝipoj, lavujoj, sanitaraj paneloj kaj banĉambrofiksaĵoj |
| Dikeca Gamo | 3–10 mm referenca gamo; havebleco dependas de grado, dimensioj kaj mendokvanto |
| Surfaco | Altbrila, glata, nepora sanitara surfaco kun protekta masko |
| Prilaborado | Vakuoformado, premoformado, tondado, borado, ligado kaj plifortikigo post validumado |
| B2B Servoj | Specimenoj, laŭmenda kolorkongruo, OEM dimensioj, formado de provoj, inspektado kaj eksporta pakado |
Petu Sanitarajn Akrilikajn Specimenojn kaj Citaĵon
La tabelo resumas indikajn valorojn por la sanitara PMMA gamo. Mekanikaj kaj termikaj propraĵoj dependas de la preciza rezina formuliĝo, produktada procezo kaj testaj kondiĉoj. Konfirmu toleremojn, testajn raportojn kaj la aprobitan teknikan datumfolion por la provizita grado antaŭ ol aĉeti.
| Propraĵa | Testa Referenca | Unuo | Enlistigita Valora | Akiro-Noto |
|---|---|---|---|---|
| Specifa Pezo | Konfirmu per grado TDS | — | 1.19 | Tipa PMMA denseco |
| Tensila Forto | GB/T 1040.1 | MPa | ≥70 | Ebena folio rezulto; formita rendimento varias |
| Fleksa Forto | GB/T 9341 | MPa | ≥98 | Plifortikigo kaj produkta geometrio influas rigidecon |
| Vicat-Moliĝa Temperaturo | GB/T 1633 | °C | ≥110 | Testkondiĉo kaj ŝarĝo devas esti specifitaj |
| Rekomendita Longtempa Temperaturo | Projekt-specifa | °C | Ĝis 70 listigitaj | Dependas de ŝarĝo, daŭro kaj kompleta fiksaĵdezajno |
| Dikeco | Ordospecifo | mm | 3–10 | Elektu laŭ tira proporcio kaj minimuma formita muro |
| Normaj Panelaj Grandecoj | Ordospecifo | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Propraj grandecoj submetataj al produktado kaj rendimento |
| Koloro | Aprobita fizika specimeno | — | Blankaj kaj kutimaj sanitaraj koloroj | Specifu brilon, opakecon, blankecon kaj ΔE-toleremon |
| Surfaca Agado | Kliento-konsentitaj metodoj | — | Altbrila sanitara surfaco | Difinu provojn pri gratvundeto, makulo kaj purigilo-rezisto |
Por maldiafana blanka sanitara akrila folio, aĉetanto akcepto devas koncentriĝi pri blankeco, opakeco, CIELAB-kolorkoordinatoj, surfaca brilo kaj kolora diferenco inter aprobitaj kaj produktaj specimenoj. Lumtransdona figuro por klara PMMA ne priskribas la aspekton de maldiafana blanka grado.
Kontrolita virga rezino, pigmentoj kaj prilaborado helpas liveri unuforman koloron kaj glatan altbrilan surfacon. Por ripeta produktado, blankeco, brilo kaj alleblas kolordiferenco devus esti mezuritaj kontraŭ aprobita fizika referenco prefere ol priskribitaj nur kiel 'pura blanka'.
Sanitaraj akrilaj gradoj estas elektitaj por hejtado, streĉado kaj reproduktado de la kurba geometrio de kuvoj kaj duŝplatoj. Profundaj detiroj postulas kontrolitan folian temperaturon, ŝimdezajnon, krampadon, ŝtophelpon kaj taŭgan startmezurilon por redukti maldikiĝon, ŝiriĝon kaj trapikiĝon.
La glata PMMA surfaco ne enhavas kalikliniojn kaj estas facile viŝebla per kongruaj hejmaj banĉambropurigiloj. Higiena agado ankaŭ dependas de produkta geometrio, artikoj, akvodrenado kaj purigadpraktikoj; la kruda folio ne estu surmerkatigita kiel memsteriliganta.
Negravaj surfacmarkoj povas esti sablaj kaj poluritaj fare de edukita personaro kiam la materiala dikeco kaj finpoluro permesas ĝin. Profundaj fendoj, streĉa damaĝo kaj strukturaj difektoj postulas profesian taksadon prefere ol kosmetika polurado.
Blankaj, kremaj, nigraj, solidaj koloroj kaj projekt-specifaj nuancoj povas esti diskutitaj. Koloro devas esti taksita post termoformado ĉar streĉado, dikeco kaj lumigado povas ŝanĝi la perceptitan ombron.
Puraj PMMA produktaĵeltranĉoj povas esti recikleblaj per taŭgaj fakaj kanaloj. Fakta reakiro dependas de poluado, protekta filmo, plifortigaj materialoj, loka infrastrukturo kaj aplikeblaj rubregularoj.
Brilo kaj Kolora Konsistenco
Sanitara-Grada Termoformado
Por produktado de bano kaj duŝo, 'blanko' ne estas ununura universala koloro. Hela blu-tona blanka, neŭtrala blanka kaj varma eburo povas aspekti malsame sub fabrikaj lampoj, ekspoziciejo-lumo kaj natura taglumo. Interkonsentu fizikan majstran specimenon , rigardantajn kondiĉojn kaj akceptajn limojn antaŭ produktado.
| Akcepta Parametro | Kion la Aĉetanto Devus Difini | Kial Ĝi Gravas |
|---|---|---|
| Blanka ombro / CIELAB | Aprobita majstra panelo, L*, a*, b* valoroj kaj mezurlumigilo | Malhelpas videblajn diferencojn inter bankuvaj ŝeloj, duŝujoj kaj kongruaj akcesoraĵoj |
| Kolordiferenco (ΔE) | Mezura geometrio kaj permesita ΔE limo per projekto | Subtenas konsekvencajn ripetajn ordojn; ne supozu unu toleremon por ĉiuj aplikoj |
| Opakeco / kaŝanta potenco | Minimuma opakeco ĉe la finita maldikmura areo | Reduktas montradon de enkadrigo aŭ apogo post profunda desegno |
| Surfaca brilo | Mezurangulo kaj akceptita referenca valoro | Helpas vicigi aspekton tra formitaj partoj kaj surfacaj finaĵoj |
| Akcepto de difekto | Inspekta lumigado, distanco kaj kriterioj por vezikoj, nigraj makuloj kaj grataĵoj | Kreas objektivajn envenantajn kaj finpartajn akceptajn regulojn |
| Postforma aspekto | Koloro kaj brilo ĉe reprezentaj profundaj zonoj | Konfirmas vidan kvaliton sub la fakta produktadciklo |
Testu la elektitan blankan gradon sur la reala ŝimo, inkluzive de anguloj kaj areoj de maksimuma streĉado. Koloro kaj optika aspekto devas esti kontrolitaj post formado kaj plifortigo , ne nur sur neforma plata specimeno.
| Strukturo | Tipa Avantaĝo | Elekto Konsidero |
|---|---|---|
| Monolita Virgulino PMMA | Uniforma akrila komponado, altbrila vizaĝo kaj riparebleco tra la folia dikeco | Ofte postulas apartan plifortikigon en grandaj fiksaĵoj |
| PMMA / ABS Kunektrudita Folio | Akrila ornama vizaĝo kombinita kun pli dura aŭ pli ekonomia subtavolo | Ĉap-tavola dikeco, adhero kaj formanta konduto devas esti precizigitaj |
| Akrila Ŝelo + FRP Plifortikigo | Aldonas rigidecon kaj subtenon al formita kuvo aŭ pleta ŝelo | Rezino, vitroenhavo, resanigo, odoro kaj interfaco-adhero postulas procezan kontrolon |
| Realigita Komponita Subteno | Povas plibonigi rigidecon, produktan efikecon aŭ redukti vitrofibrouzon | Kompleta kunmetaĵo devus esti kvalifikita kiel unu produkta sistemo |
Sanitaraj PMMA littukoj povas esti formitaj en memstarajn, alkovojn, angulojn, kirlakvon kaj masaĝajn banujojn. La folia dikeco devus esti elektita el la ŝimgrandeco, profundo, radiusoj, atendata murmaldikiĝo kaj plifortikiga sistemo - ne el unu universala banka mezurilo.
Blanka akrilo taŭgas por mulditaj duŝplatoj kun integraj deklivoj kaj drenaj areoj. Glitrezisto estas finprodukta postulo kaj povas postuli mulditan teksturon, tegaĵon aŭ apartan teston; glata brila folio ne aŭtomate estu priskribita kiel kontraŭglita.
PMMA povas esti uzata por lavkonkoj, vantaj komponantoj, sanitaraj kovriloj kaj ornamaj banĉambroj, kie necesas alta brilo, kolorkongruo kaj facila purigado.
Termoformitaj ekskursoŝipoj povas esti dizajnitaj por renovigsistemoj. Preciza mezurado, kongruaj gluoj, kaptita-humida kontrolo, perimetra sigelado kaj substrata kondiĉo estas esencaj por longdaŭra agado.
Plataj aŭ formitaj PMMA paneloj povas provizi senjuntan ornaman surfacon. La kompleta mursistemo devas inkluzivi taŭgan subtenon, movadpermeson, komunan dezajnon kaj sigelaĵon. Panelo sole ne garantias akvorezistan instaladon.
Sanitaraj Aplikoj
Duŝejo kaj Banĉambro Paneloj
Banujo kaj Tub Liner Production
Termoforma Akrila Banujo
Altbrila Sanitara Finaĵo
| Faktoro | Sanitara Akrila | Gel-Tegita FRP | Emajlo / Ceramika | Solida Surfaco |
|---|---|---|---|---|
| Surfaca Apero | Altbrila, glata kaj kolor-kongrua | Dependas de la kvalito de ĝelo-mantelo | Malmola glazura surfaco | Mate al sateno; iuj brilaj opcioj |
| Formado kaj Dezajno | Taŭga por vakuo kaj premo formado | Muldita kunmetita procezo | Limigita per ceramika aŭ metala procezo | Fabrikita aŭ gisita; grado-dependa formado |
| Pezo | Relative malpeza | Relative malpeza | Ofte pli peza | Ofte pli peza |
| Ripareblo | Malgrandaj markoj povas esti poluritaj | Ebla riparo de ĝelo-mantelo | Blatoj povas esti malfacile egaleblaj | Ofte sablabla kaj riparebla |
| Sistema Postulo | Kutime postulas plifortigon kaj subtenon | Komponita aranĝo estas struktura sistemo | Postulas taŭgan bazon kaj instaladon | Postulas inĝenieritan subtenon kaj juntojn |
Banujo fabrikisto devus elekti folian gradon kaj komencan dikecon el la finita partgeometrio, postulata minimuma murdikeco kaj plifortikiga dezajno. Pli dika komenca folio ne per si mem garantias unuformajn murojn post profunda desegno.
| Projekta Variable | Procurement Check | Tipa Produktada Risko |
|---|---|---|
| Muldila profundo kaj tirproporcio | Provizi sekciajn desegnaĵojn kaj deziratan forman direkton | Troa muro maldensiĝo ĉe profundaj anguloj aŭ krutaj muroj |
| Radiusoj kaj drenilo-geometrio | Identigu streĉajn angulojn, truojn kaj detalajn trajtojn | Stresa koncentriĝo, krakado kaj nekompleta formado |
| Komenca mezurilo / toleremo | Konfirmu plenlarĝan dikprofilon, ne nur nominalan mezurilon | Malkonsekvenca hejtado kaj finita rigideco |
| Rolantaro kontraŭ ekstrudita PMMA | Identigu ĝustan gradon, folian procezon kaj fabrikistan aprobitan formadon | Malĝustaj supozoj pri hejtado aŭ sekigado por la elektita materialo |
| Plifortiga dezajno | Specifu FRP-rezinon, gluon, ŝaŭmon, bazon kaj subtenajn postulojn | delaminado, resta streĉo aŭ neadekvata struktura rigideco |
| Akvo kaj kemia ekspozicio | Difinu varmakvan ciklon, purigajn produktojn kaj makulajn provojn | Frenezo, senkoloriĝo aŭ antaŭtempa surfaca damaĝo |
Por unuafoja ŝimo, uzu kontrolitan piloton por kontroli sag, formitan murdistribuon, koloron, fendetreziston kaj alligitecon al la elektita subteno. Registru la aprobitan materialan kodon, mezurilon kaj procesajn agordojn por ripetaj aĉetoj.
Difinu la finitan fiksaĵon: Provizu la muldan desegnon, ĝeneralan grandecon, kavaĵprofundon, radiusojn, tirproporcion kaj minimuman murdikan celon.
Elektu la foliostrukturon: Elektu monolitan PMMA , PMMA / ABS aŭ alian aprobitan sanitaran kunmetaĵon.
Aprobu koloron kaj surfacon: Konfirmu blankan nuancon, brilon, opakecon, protektan filmon kaj videblan vizaĝan orientiĝon.
Kondiĉo kaj sekiĝo se necese: Sekvu la konservadon kaj antaŭsekigan gvidadon de la ĝusta grado por redukti vezikojn kaj surfacajn difektojn.
Disvolvu la hejtadan profilon: Varmigu unuforme kaj mezuru la realan folian temperaturon prefere ol fidi nur al hejtilaj agordoj.
Formu kaj malvarmigu: Optimumugu vakuon, premon, ŝtopilon, muldila temperaturon kaj kontrolitan malvarmigon.
Tranĉi kaj plifortigi: Konfirmu tranĉadon, boradon, subtenon, kadran ligon kaj subtenon-bazan instaladon.
Testu la pretan produkton: Inspektu murdistribuon, koloron, brilon, fendojn, drenadon, ŝarĝon, varmakvan bicikladon, purigilojn, likojn kaj aplikeblajn sanitarajn normojn.
Prova folio-temperatura intervalo de proksimume 160-185 °C povas esti signifa al certaj PMMA formuliĝoj, sed ĝi ne estas universala pretiga rekomendo . La konvena fenestro dependas de folio-grado, gisita aŭ eltrudita procezo, dikeco, pigmento, hejtado-ekipaĵo, ŝima geometrio kaj ciklotempo. Ne egaligu hejtilan fikspunkton kun reala folia temperaturo.
Subvarmigo povas kaŭzi nekompletan formadon, altan restan streson kaj malbonan detalreproduktadon. Trovarmiĝo povas kaŭzi troan malfortiĝon, vezikojn, surfacan damaĝon, algluiĝon aŭ degeneron. Produktadaj parametroj devus esti establitaj de la datumoj de la aprobita grado kaj formado de provoj.
La sama folio povas konduti malsame sur malsamaj muldiloj kaj maŝinoj. La sekvaj problemoj pri solvo estas komencaj hipotezoj; determini la radikan kaŭzon per produktadprovoj kaj provizantaj teknikaj datumoj.
| Observita Problemo | Eblaj Kaŭzoj | Rekomendita Kontrolo |
|---|---|---|
| Vezikoj aŭ veziketoj | Sorbita humideco, surfaca poluado aŭ trovarmiĝo | Kontrolu la instrukciojn pri kondiĉado/sekigado kaj la realan folia temperaturon |
| Blankigado ĉe anguloj | Troa streĉiĝo, malalta formanta temperaturo aŭ streĉaj ŝimradioj | Reviziu desegnoprofundon, anguldezajnon, hejtigan ekvilibron kaj komencan dikecon |
| Maldikaj makuloj aŭ ŝirado | Neegala varmo, troa tirproporcio aŭ neadekvata ŝtophelpo | Mapu murdikecon post formado kaj reviziu ŝimon/procezajn agordojn |
| Fendoj post tondado | Preciza streso, akraj randoj aŭ neadekvata subteno | Inspektu ilan geometrion, subtenon kaj restan streĉon |
| Surfaca nebuleto aŭ brilperdo | Trovarmiĝo, poluado aŭ malĝusta kontaktosurfaco | Inspektu hejtigan profilon, ŝiman finaĵon kaj protektan maskon |
| Neegala blanka koloro | Pigmenta distribuo, materiala dikeco variado aŭ troa streĉado | Komparu aprobitajn majstrajn kaj postformajn legaĵojn de CIELAB |
| Subtena delaminado | Malbona surfaca preparado aŭ nekongrua plifortiga rezino | Taksi interfacan preparadon, kuracan ciklon kaj senŝeligan rendimenton |
Antaŭ komerca produktada ordo, starigu akceptplanon kovrantan minimuman formitan murdikecon, vidan aspekton, dimensia stabilecon, subtenan adheron kaj iujn ajn finitajn sekurecajn postulojn.
Uzu akrajn, taŭgajn segilojn aŭ enkursigilojn kun stabila subteno. Kontrolu varmecon kaj vibradon por redukti pecetojn, fandiĝojn kaj streĉiĝon. Konservu protektan filmon en loko kie praktike dum fabrikado.
Gluoj, plifortigaj rezinoj, ŝaŭmo kaj apogmaterialoj devas esti kongruaj kun PMMA kaj la produktadprocezo. Solventa atako, eksoterma varmo, ŝrumpado kaj malbona interfaco-adhero povas kaŭzi kraziĝon aŭ delaminadon.
Finitaj kuvoj kaj pletoj postulas inĝenieritajn randojn, kadrojn, piedojn aŭ bazojn por distribui uzantajn kaj akvoŝarĝojn. La dekoracia akrila ŝelo ne devus esti traktita kiel la nura struktura komponento krom se la kompleta dezajno estis kvalifikita laŭe.
Uzu sigelaĵojn aprobitajn por PMMA kaj la apudajn konstrumaterialojn. Akvorezista agado venas de la kompleta asembleo, inkluzive de substrata preparado, juntoj, drenaj konektoj, movada permeso kaj bontenado.
Dikprofilo: Mezurilo kaj trans-folia dikeco-distribuo.
Dimensioj de la folioj: Longo, larĝo, kvadrateco kaj randa kvalito.
Surfaca aspekto: Gratoj, nigraj makuloj, ĝeloj, vezikoj, fluaj linioj kaj protekta filma kondiĉo.
Koloro kaj brilo: Blankeco, opakeco, brilo kaj kolordiferenco kontraŭ la aprobita specimeno.
Termoforma testo: Sag-konduto, ŝimreproduktado, maldensiĝo, ŝiriĝo, vezikoj kaj postforma koloro.
Mekanikaj propraĵoj: Streĉaj, fleksaj, trafaj aŭ aliaj projekt-specifaj provoj.
Kemia kaj makulo-testado: Aprobitaj banĉambroj, tinkturfarboj, oleoj kaj personaj prizorgaj produktoj.
Valumado de finita fiksaĵo: Ŝarĝo, termika biciklado, drenado, liko, glitado kaj aplikeblaj sanitaraj produktaj postuloj.
'Virgino PMMA ' priskribas material-fontan postulon, ne rezulton, kiu povas esti pruvita nur per foliaspekto. Aĉetantoj kiuj postulas virgan rezinon devas peti skriban krudmaterialan deklaron kaj difini ĉu remuelita, reciklita enhavo aŭ prilaborado de rubo estas permesitaj laŭ ilia specifo.
| Dokumento aŭ Kontrola | Celo |
|---|---|
| Aprobita TDS | Konfirmas materialan gradon, dikecon, koncernajn ecojn kaj deklaritajn testkondiĉojn |
| Deklaro pri krudmaterialo | Dokumentas postaĵojn de virga rezino aŭ reciklita enhavo por la interkonsentita produkto |
| Kolormajstro kaj specimena aprobo | Provizas ripeteblan blankkoloran kaj brilan referencon |
| Atestilo pri analizo aŭ inspekta raporto, se konsentite | Subtenas envenantan konfirmon por la interkonsentita aro kaj testitaj propraĵoj |
| Loto kaj paka identigo | Ebligas spureblecon de specimenoj, sendoj kaj ripetaj mendoj |
| Formado de provo kaj finprodukta kvalifiko | Konfirmas agadon de la reala ŝelo, subteno kaj instala sistemo |
Por projektoj submetitaj al specifaj sanitaraj normoj, konfirmu la celmerkaton kaj aplikeblajn finproduktajn testojn. Ĝeneraluzebla PMMA datumo ne estu prezentita kiel atesto de finita bankuvo aŭ duŝplato.
| Folio Strukturo | Monolita PMMA aŭ projekt-specifa kunmetita strukturo kondiĉigita de havebleco |
| Dikeco | 3–10 mm referencintervalo, kun projekt-specifaj toleremoj kondiĉigitaj de konfirmo |
| Dimensioj | Normaj formatoj aŭ laŭmenda folia grandeco bazita sur ŝimo kaj produktado-rendimento |
| Koloro kaj Brilo | Sanitaraj blankaj, kremaj, nigraj kaj kutimaj koloroj kun fizika specimena aprobo |
| Protekta Maskado | Termoformad-kongrua filmo aŭ papera maskado kondiĉigita de procezo |
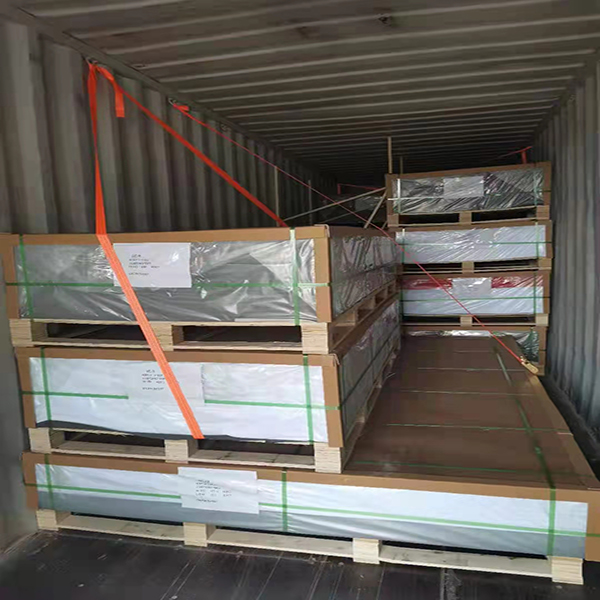
| Pakado | PE-protekto, kraft-papero, plifortigitaj paledoj, angulo-protekto kaj kutimaj etikedoj |
Altbrilaj sanitaraj akrilaj folioj postulas puran uzadon kaj surfacan protekton dum stokado, konvertiĝo kaj sendo. Littukoj devas esti subtenataj plataj, protektitaj kontraŭ grataĵoj kaj sekurigitaj kontraŭ movado dum internacia transportado.
Protektita Eksporta Paleto
Uja Ŝargado por Pograndaj Mendoj
Elekto bazita en aplikaĵo: La strukturo, dikeco kaj dimensioj estas reviziitaj kontraŭ la ŝimo kaj finita fiksaĵo.
Specimena unua procezo: Aĉetantoj povas taksi koloron, brilon, formadon kaj plifortigon antaŭ volumenaj mendoj.
OEM personigo: Sanitaraj koloroj, dimensioj, maskado kaj pakado povas esti diskutitaj.
Loka specifkontrolo: Ŝlosilaj postuloj povas esti registritaj kontraŭ aprobitaj specimenoj kaj datumfolioj.
Eksport-preta pakado: Protektaj paletaj solvoj subtenas internacian provizon.
B2B-projekta subteno: Taŭga por bankuvaj fabrikoj, termoformiloj, sanitaraj markoj, importistoj kaj distribuistoj.
Tutmonda B2B-Projekta Kunordigo
Por ripetaj sanitaraj projektoj, Wallis povas kunordigi aprobitajn kolorajn referencojn, teknikajn specifojn, pakadon kaj liverajn horarojn. Aĉetantoj devas konservi subskribitajn specimenojn de ambaŭ plata folio kaj termoformitaj partoj ĉar koloro kaj brilo povas ŝanĝiĝi post prilaborado.

Preta produkto: bankuvo, duŝplato, baseno, tegaĵo aŭ murpanelo.
Monolita PMMA , PMMA / ABS aŭ alia bezonata folia strukturo.
Bezonata dikeco, dimensioj, kvanto kaj jara prognozo.
Blanka ombro, brilo, opakeco, kolorreferenco kaj toleremo.
Muldimensioj, kavprofundeco, tirproporcio kaj minimuma formita muro.
Formanta maŝino, hejtila tipo, krampo kaj ŝtop-helpa procezo.
Plifortikigo, apogo, gluo, kadro kaj subteno-baza sistemo.
Bezonataj sanitaraj normoj, kemiaj testoj kaj celmerkato.
Protekta filmo, paleto, etikedoj kaj liverohoraro.
Ekzemplaj dimensioj, celhaveno kaj komercaj kondiĉoj.
Diskutu Vian Banujon aŭ Duŝan Projekton
Ĝi estas PMMA tuko formulita kaj produktita por termoformitaj banĉambroj kiel banujoj, duŝujoj kaj pelvoj. Gravaj propraĵoj inkluzivas forman respondon, koloron, brilon, kemian reziston kaj surfacan kvaliton.
Ili servas malsamajn dezajnojn kaj kostajn celojn. Monolita virgulino PMMA ofertas akrilaj ecoj tra la dikeco, dum PMMA / ABS kombinas akrilan vizaĝon kun subtena tavolo. La ĝusta elekto dependas de formado, plifortigo, ripareblo kaj buĝeto.
Multaj projektoj komenciĝas per proksimume 3-6mm folio, sed neniu ununura mezurilo konvenas ĉiun kuvon. Muldila profundo, tirproporcio, muro-dikeccelo, plifortikigo kaj finitaj ŝarĝpostuloj determinas la ĝustan komencan dikecon.
Iuj gradoj PMMA povas esti provitaj ĉirkaŭ 160–185°C, sed la ĝusta formadfenestro dependas de la aprobita materiala grado kaj mezurita folia temperaturo. Establi validigitajn kondiĉojn per kontrolitaj provoj kun la produktado-muldilo.
Plej grandaj kuvoj kaj pletoj postulas plifortikigon, kadrojn, bazojn aŭ inĝenieritan kunmetitan subtenon. La postulata sistemo dependas de ŝelgeometrio, murdikeco, ŝarĝo kaj aplikeblaj produktaj normoj.
PMMA ne sorbas akvon kiel poraj konstrumaterialoj, sed bankuvo, duŝmuro aŭ pleto estas akvorezista nur kiam juntoj, drenligoj, sigeloj, apogilo kaj instalaĵo estas ĝuste dezajnitaj.
Kolora stabileco dependas de rezino, pigmento, stabiligiloj, varmohistorio, pli pura malkovro kaj UV kondiĉoj. Specifu la atendatan medion kaj aprobu gradon kun taŭgaj datumoj pri maljuniĝo aŭ kolorstabileco.
Uzu mildajn, ne-abraziajn purigilojn aprobitajn por akrila. Evitu abrasivajn kusenetojn kaj nekontrolitajn solvilojn. La preta aparato-fabrikisto devus publikigi validigitan prizorgan gvidilon por finaj uzantoj.
Negravaj surfacgratoj povas esti sablitaj kaj poluritaj fare de edukita personaro. Profunda damaĝo, fendoj aŭ areoj kun nesufiĉa restanta dikeco postulas profesian riparan takson.
Propra kolorkongruo povas esti diskutita. Aĉetantoj devas provizi fizikan majstran specimenon kaj difini lumon, brilon, opakecon kaj akcepteblan kolordiferencon antaŭ produktado.
Jes, taŭgaj folioj povas esti uzataj kiel ornamaj mursurfacoj. La kompleta murasembleo postulas kongruan subtenon, gluojn, movadpermeson kaj sigelitajn juntojn.
Jes. Ebenaj kaj termoformaj provoj estas rekomenditaj por taksi koloron, brilon, dikecon, malleviĝon, murdistribuon, plifortigan adheron kaj finitan aspekton.
MOQ dependas de foliprocezo, strukturo, dikeco, grandeco, koloro, maskado, pakado kaj ĉu la specifo estas norma aŭ personecigita.
Provizu la finitan fiksaĵon, foliostrukturon, mezurilon, dimensiojn, koloron, kvanton, ŝimon, forman procezon, plifortigon, normojn, pakadon kaj celon.
Petu grad-specifan materialan deklaron, aplikeblajn teknikajn dokumentojn kaj aran spureblecon. Aspekto sole ne povas konfirmi ĉu reciklita aŭ reciklita enhavo estis uzata.
Profunda desegno reduktas lokan murdikecon, kiu povas ŝanĝi opakecon, brilon kaj perceptitan koloron. Konfirmu la finan ombron uzante formitajn specimenojn ĉe la plej maldikaj areoj sub interkonsentitaj lumkondiĉoj.
Eblaj faktoroj inkluzivas netaŭgan kondiĉadon, troan aŭ malebenan hejton, surfacan poluadon kaj troan lokan streĉadon. Reviziu la precizan materialan gradon, folian temperaturon, ŝiman geometrion kaj procesajn registrojn.
Ne. PMMA / ABS estas plurtavola konstruo enhavanta ABS apogon. Se la aĉeta postulo estas monolita virgulino PMMA , specifu tiun ĝustan konstruon kaj konfirmu ĝin en la teknikaj dokumentoj.
Interkonsentu anticipe pri grado-identigo, dikeco-toleremo, aprobita blankkolora specimeno, aro aŭ lota nombro, inspektaj rezultoj, pakisto kaj ajna bezonata materiala deklaro aŭ teknika raporto.
Kontaktu Wallis Plastic por virgulinaj blankaj PMMA littukoj por bankoŝeloj, duŝplatoj, kuvoŝtofoj, pelvoj kaj sanitaraj paneloj. Nia teamo subtenas materialan elekton, kutimajn kolorojn, formantajn provojn, OEM specifojn, protektajn pakaĵojn kaj fabrik-rektan B2B-provizon.
Petu Specimenojn kaj Fabrikan Citaĵon
⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮⋮