|
Plaque acrylique
Valais
| Couleur : | |
|---|---|
| Taille : | |
| Matériel : | |
| Quantité : | |
Virgin White Sanitaire Plaque acrylique pour baignoires et douches
Wallis La feuille acrylique sanitaire blanc vierge est un matériau PMMA très brillant développé pour les baignoires, receveurs de douche, lavabos, revêtements de baignoire et panneaux sanitaires thermoformés. Il est fourni aux fabricants d'accessoires de salle de bains, aux usines de formage sous vide, aux marques d'appareils sanitaires, aux entrepreneurs de projets, aux importateurs et aux distributeurs de matériaux exigeant une couleur constante, des surfaces propres et des performances de formage reproductibles.
La feuille peut être produite en blanc et en couleurs sanitaires personnalisées, avec des épaisseurs et des dimensions sélectionnées en fonction de la profondeur du moule, du taux d'étirage, de l'épaisseur de paroi finale et du processus de renforcement. Virgin PMMA fournit une surface décorative lisse et non poreuse qui peut être polie et réparée en cas de dommages mineurs à la surface.
Les baignoires et les produits de douche sont des assemblages techniques complets. Selon la conception, une coque vierge formée PMMA peut être combinée avec un renfort en fibre de verre, une charpente de support, des adhésifs appropriés ou un support structurel. PMMA / ABS est une catégorie distincte de matériaux composites, pas un autre nom pour la vierge monolithique PMMA . Validez la construction complète du luminaire plutôt que d’évaluer uniquement les propriétés de la feuille brute.
| Matériel | Feuille acrylique sanitaire Virgin PMMA ; structures composites soumises aux exigences du projet |
| Applications principales | Baignoires, receveurs de douche, revêtements de baignoire, lavabos, panneaux sanitaires et accessoires de salle de bains |
| Plage d'épaisseur | plage de référence de 3 à 10 mm ; la disponibilité dépend de la qualité, des dimensions et de la quantité commandée |
| Surface | Surface sanitaire brillante, lisse et non poreuse avec masquage de protection |
| Traitement | Formage sous vide, formage sous pression, détourage, perçage, collage et renforcement après validation |
| Services B2B | Échantillons, correspondance de couleurs personnalisée, dimensions OEM , essais de formage, inspection et emballage d'exportation |
Demander des échantillons d'acrylique sanitaire et un devis
Le tableau résume les valeurs indicatives pour la gamme sanitaire PMMA . Les propriétés mécaniques et thermiques dépendent de la formulation exacte de la résine, du processus de fabrication et des conditions de test. Confirmez les tolérances, les rapports de test et la fiche technique approuvée pour la qualité fournie avant l'achat.
| Propriété | Test Référence | Unité | Valeur Répertoriée | Note d'Approvisionnement |
|---|---|---|---|---|
| Gravité spécifique | Confirmer avec la note TDS | — | 1.19 | Densité typique PMMA |
| Résistance à la traction | GB/T 1040,1 | MPa | ≥70 | Résultat de feuille plate ; les performances des pièces formées varient |
| Résistance à la flexion | GB/T9341 | MPa | ≥98 | Le renforcement et la géométrie du produit affectent la rigidité |
| Température de ramollissement Vicat | GB/T1633 | °C | ≥110 | La condition de test et la charge doivent être spécifiées |
| Température recommandée à long terme | Spécifique au projet | °C | Jusqu'à 70 répertoriés | Dépend de la charge, de la durée et de la conception complète du luminaire |
| Épaisseur | Spécification de la commande | mm | 3 à 10 | Sélectionnez par rapport d'étirage et mur formé minimum |
| Tailles de panneaux standards | Spécification de la commande | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Tailles personnalisées soumises à la production et au rendement |
| Couleur | Échantillon physique approuvé | — | Couleurs sanitaires blanches et sur mesure | Spécifier la brillance, l'opacité, la blancheur et la tolérance ΔE |
| Performances des surfaces | Méthodes convenues par le client | — | Surface sanitaire brillante | Définir des tests de résistance aux rayures, aux taches et aux nettoyants |
Pour une feuille acrylique sanitaire blanche opaque, l'acceptation de l'acheteur doit se concentrer sur la blancheur, l'opacité, les coordonnées de couleur CIELAB, la brillance de la surface et la différence de couleur entre les échantillons approuvés et ceux de production. Un chiffre de transmission lumineuse pour le clair PMMA ne décrit pas l'apparence d'un blanc opaque.
La résine vierge, les pigments et le traitement contrôlés contribuent à offrir une couleur uniforme et une surface lisse et brillante. Pour une production répétée, la blancheur, la brillance et la différence de couleur admissible doivent être mesurées par rapport à une référence physique approuvée plutôt que décrites uniquement comme « blanc pur ».
Les qualités acryliques sanitaires sont sélectionnées pour chauffer, étirer et reproduire la géométrie incurvée des baignoires et des receveurs de douche. Les emboutissages profonds nécessitent une température de feuille contrôlée, une conception de moule, un serrage, une assistance au bouchon et une jauge de départ adéquate pour réduire l'amincissement, la déchirure et les perforations.
La surface lisse PMMA ne contient pas de lignes de coulis et est facile à essuyer avec des nettoyants ménagers compatibles pour salle de bains. Les performances en matière d'hygiène dépendent également de la géométrie du produit, des joints, de l'évacuation de l'eau et des pratiques de nettoyage ; la feuille brute ne doit pas être commercialisée comme autostérilisante.
Les petites marques de surface peuvent être poncées et polies par du personnel qualifié lorsque l'épaisseur et la finition du matériau le permettent. Les fissures profondes, les dommages dus aux contraintes et les défauts structurels nécessitent une évaluation professionnelle plutôt qu’un polissage cosmétique.
Le blanc, le crème, le noir, les couleurs unies et les nuances spécifiques au projet peuvent être discutés. La couleur doit être évaluée après thermoformage car l'étirement, la réduction d'épaisseur et l'éclairage peuvent modifier la teinte perçue.
Les chutes de production propres PMMA peuvent être recyclables par des filières spécialisées adaptées. La récupération réelle dépend de la contamination, du film protecteur, des matériaux de renforcement, des infrastructures locales et des réglementations applicables en matière de déchets.
Brillance et cohérence des couleurs
Thermoformage de qualité sanitaire
Pour la production de bains et de douches, le « blanc » n'est pas une couleur universelle. Un blanc bleu vif, un blanc neutre et un ivoire chaud peuvent avoir un aspect différent sous les lampes d'usine, l'éclairage d'une salle d'exposition et la lumière naturelle du jour. Convenez d’un échantillon principal physique , des conditions de visualisation et des limites d’acceptation avant la production.
| Paramètre d'acceptation | Ce que l'acheteur doit définir | Pourquoi c'est important |
|---|---|---|
| Abat-jour blanc / CIELAB | Panneau maître approuvé, valeurs L*, a*, b* et éclairant de mesure | Évite les différences visibles entre les coques de baignoire, les receveurs de douche et les accessoires assortis |
| Différence de couleur (ΔE) | Géométrie de mesure et limite ΔE autorisée par projet | Prend en charge les commandes répétées cohérentes ; ne supposez pas une tolérance unique pour toutes les applications |
| Opacité / pouvoir masquant | Opacité minimale au niveau de la zone finie à paroi mince | Réduit la transparence du cadre ou du support après un emboutissage profond |
| Brillant de surface | Angle de mesure et valeur de référence acceptée | Aide à aligner l'apparence des pièces formées et des finitions de surface |
| Acceptation des défauts | Éclairage d'inspection, distance et critères de bulles, points noirs et rayures | Crée des règles objectives d'acceptation des pièces entrantes et finales |
| Aspect après formage | Couleur et brillance au niveau des zones d'emboutissage représentatives | Confirme la qualité visuelle dans le cadre du cycle de production réel |
Testez la qualité blanche choisie sur le moule réel, y compris les coins et les zones d'étirement maximum. La couleur et l'aspect optique doivent être vérifiés après formage et renforcement , et pas seulement sur un échantillon plat non formé.
| Avantage | typique | Considération de sélection |
|---|---|---|
| Vierge monolithique PMMA | Composition acrylique uniforme, face brillante et réparabilité dans toute l'épaisseur de la tôle | Nécessite souvent un renforcement séparé dans les grands luminaires |
| PMMA / ABS Feuille co-extrudée | Face décorative en acrylique combinée à une couche de support plus résistante ou plus économique | L'épaisseur de la couche de finition, l'adhérence et le comportement au formage doivent être spécifiés. |
| Coque Acrylique + Renfort FRP | Ajoute de la rigidité et du soutien à une coque de baignoire ou de plateau formée | La résine, la teneur en verre, le durcissement, l'odeur et l'adhésion de l'interface nécessitent un contrôle du processus |
| Support composite technique | Peut améliorer la rigidité, l'efficacité de la production ou réduire l'utilisation de la fibre de verre | Le composite complet doit être qualifié de système de produit unique |
Les feuilles sanitaires PMMA peuvent être transformées en coques de baignoire autoportantes, d'alcôve, d'angle, de bain à remous et de massage. L'épaisseur de la feuille doit être choisie en fonction de la taille du moule, de la profondeur, des rayons, de l'amincissement prévu des parois et du système de renforcement, et non d'une jauge universelle pour baignoire.
L'acrylique blanc convient aux receveurs de douche moulés avec pentes et zones d'évacuation intégrées. La résistance au glissement est une exigence du produit fini et peut nécessiter une texture moulée, un revêtement ou un test séparé ; une feuille lisse et brillante ne doit pas automatiquement être décrite comme antidérapante.
PMMA peut être utilisé pour les coques de lavabos, les composants de lavabos, les couvercles de sanitaires et les pièces décoratives de salle de bains où une brillance élevée, une correspondance des couleurs et un nettoyage facile sont requis.
Des revêtements thermoformés peuvent être conçus pour les systèmes de rénovation. Des mesures précises, des adhésifs compatibles, un contrôle de l'humidité emprisonnée, une étanchéité du périmètre et l'état du substrat sont essentiels à une performance à long terme.
Les panneaux PMMA plats ou formés peuvent fournir une surface décorative sans couture. Le système mural complet doit comprendre un support approprié, une tolérance de mouvement, une conception des joints et un scellant. Un panneau seul ne garantit pas une installation étanche.
Applications sanitaires
Panneaux de douche et de salle de bain
Production de baignoires et de revêtements de baignoire
Baignoire en acrylique thermoformé
Finition sanitaire très brillante
| Facteur | Acrylique sanitaire | enduit de gel FRP | Émail/ | Surface solide en céramique |
|---|---|---|---|---|
| Aspect des surfaces | Brillant, lisse et de couleur assortie | Dépend de la qualité du gelcoat | Surface vitrée dure | Mat à satiné ; quelques options de brillance |
| Formage et conception | Convient au formage sous vide et sous pression | Procédé composite moulé | Limité par le procédé céramique ou métallique | Fabriqué ou moulé ; formage en fonction de la qualité |
| Poids | Relativement léger | Relativement léger | Souvent plus lourd | Souvent plus lourd |
| Réparabilité | Des marques mineures peuvent être polies | Réparation gel-coat possible | Les jetons peuvent être difficiles à assortir | Souvent ponçable et réparable |
| Configuration système requise | Nécessite généralement du renforcement et du soutien | Le drapage composite est un système structurel | Nécessite une base et une installation appropriées | Nécessite un support et des joints techniques |
Un fabricant de baignoires doit sélectionner la qualité de la feuille et l'épaisseur de départ à partir de la géométrie de la pièce terminée, de l'épaisseur de paroi minimale requise et de la conception des renforts. Une tôle de départ plus épaisse ne garantit pas à elle seule des parois uniformes après emboutissage profond.
| Projet Variable | Approvisionnement Vérification | Risque de production typique |
|---|---|---|
| Profondeur du moule et rapport d'étirage | Fournir des dessins en coupe et la direction de formage souhaitée | Amincissement excessif des murs dans les coins profonds ou sur les murs abrupts |
| Rayons et géométrie du drain | Identifiez les coins étroits, les trous et les caractéristiques détaillées | Concentration de contraintes, fissuration et formage incomplet |
| Jauge de départ / tolérance | Confirmez le profil d'épaisseur sur toute la largeur, pas seulement l'épaisseur nominale | Chauffage incohérent et rigidité de la pièce finie |
| Coulé ou extrudé PMMA | Identifiez la qualité exacte, le processus de feuille et la procédure de formage approuvée par le fabricant. | Mauvaises hypothèses de chauffage ou de séchage pour le matériau sélectionné |
| Conception des renforts | Spécifier les exigences en matière de résine FRP, d'adhésif, de mousse, de base et de support | Délaminage, contraintes résiduelles ou rigidité structurelle insuffisante |
| Exposition à l’eau et aux produits chimiques | Définir le cycle d'eau chaude, les produits de nettoyage et les tests de taches | Craquage, décoloration ou dommages prématurés à la surface |
Pour un premier moule, utilisez un essai pilote contrôlé pour vérifier l'affaissement, la répartition des parois formées, la couleur, la résistance aux fissures et la fixation au support sélectionné. Enregistrez le code de matériau approuvé, les paramètres de jauge et de processus pour les achats répétés.
Définissez le luminaire fini : fournissez le dessin du moule, la taille globale, la profondeur de la cavité, les rayons, le rapport d'étirage et l'épaisseur de paroi minimale cible.
Sélectionnez la structure de la feuille : Choisissez monolithique PMMA , PMMA / ABS ou un autre composite sanitaire agréé.
Approuvez la couleur et la surface : confirmez la teinte blanche, la brillance, l'opacité, le film protecteur et l'orientation de la face visible.
Conditionner et sécher si nécessaire : suivez les instructions exactes de stockage et de pré-séchage du grade pour réduire les bulles et les défauts de surface.
Développez le profil de chauffage : chauffez uniformément et mesurez la température réelle de la feuille plutôt que de vous fier uniquement aux réglages du chauffage.
Former et refroidir : optimisez le vide, la pression, l'assistance au bouchage, la température du moule et le refroidissement contrôlé.
Couper et renforcer : valider la découpe, le perçage, le support, le collage du cadre et l'installation de la base de support.
Testez le produit fini : Inspectez la distribution des murs, la couleur, la brillance, les fissures, le drainage, la charge, le cycle d'eau chaude, les nettoyants, les fuites et les normes sanitaires applicables.
Une plage de températures de feuille d'essai d'environ 160 à 185 °C peut être pertinente pour certaines formulations PMMA , mais il ne s'agit pas d'une recommandation de traitement universelle . La fenêtre appropriée dépend de la qualité de la feuille, du processus de coulée ou d'extrusion, de l'épaisseur, du pigment, de l'équipement de chauffage, de la géométrie du moule et du temps de cycle. N’assimilez pas le point de consigne du chauffage à la température réelle de la feuille.
Une sous-chauffe peut entraîner un formage incomplet, des contraintes résiduelles élevées et une mauvaise reproduction des détails. La surchauffe peut provoquer un affaissement excessif, des bulles, des dommages à la surface, un collage ou une dégradation. Les paramètres de production doivent être établis à partir des données de qualité approuvées et des essais de formage.
La même feuille peut se comporter différemment sur différents moules et machines. Les points de dépannage suivants constituent des hypothèses de départ ; déterminer la cause profonde grâce à des essais de production et aux données techniques des fournisseurs.
| Problème observé | Causes possibles | Vérification recommandée |
|---|---|---|
| Bulles ou ampoules | Humidité absorbée, contamination de surface ou surchauffe | Vérifier les instructions de conditionnement/séchage et la température réelle de la feuille |
| Blanchiment des coins | Contrainte excessive, température de formage basse ou rayons de moule serrés | Examinez la profondeur d'emboutissage, la conception des coins, l'équilibre du chauffage et l'épaisseur de départ. |
| Taches fines ou déchirures | Chaleur inégale, taux de tirage excessif ou assistance de branchement inadéquate | Cartographier l'épaisseur de la paroi après le formage et réviser les paramètres du moule/processus |
| Fissures après coupe | Contraintes d'usinage, arêtes vives ou support inadéquat | Inspecter la géométrie de l'outil, le support et les contraintes résiduelles |
| Voile de surface ou perte de brillance | Surchauffe, contamination ou mauvaise surface de contact | Inspecter le profil du réchauffeur, la finition du moule et le masquage de protection |
| Couleur blanche inégale | Répartition des pigments, variation de l'épaisseur du matériau ou étirement excessif | Comparez les lectures CIELAB principales et post-formulaires approuvées |
| Délaminage du support | Mauvaise préparation de surface ou résine de renfort incompatible | Évaluer la préparation de l'interface, le cycle de durcissement et les performances de pelage |
Avant une commande de production commerciale, établissez un plan d'acceptation couvrant l'épaisseur minimale de la paroi formée, l'apparence visuelle, la stabilité dimensionnelle, l'adhérence du support et toutes les exigences de sécurité du produit fini.
Utilisez des outils de scie ou de toupie tranchants et adaptés avec un support stable. Contrôlez la chaleur et les vibrations pour réduire l’écaillage, la fonte et le stress. Gardez le film protecteur en place lorsque cela est possible pendant la fabrication.
Les adhésifs, les résines de renforcement, la mousse et les matériaux de support doivent être compatibles avec PMMA et le processus de production. Les attaques de solvants, la chaleur exothermique, le retrait et une mauvaise adhérence de l'interface peuvent provoquer des craquelures ou un délaminage.
Les baignoires et plateaux finis nécessitent des rebords, des cadres, des pieds ou des bases conçus pour répartir les charges d'utilisateur et d'eau. La coque décorative en acrylique ne doit pas être traitée comme le seul élément structurel à moins que la conception complète n'ait été qualifiée en conséquence.
Utilisez des produits d'étanchéité approuvés pour PMMA et les matériaux de construction adjacents. Les performances d’étanchéité proviennent de l’assemblage complet, y compris la préparation du substrat, les joints, les raccords de drainage, la tolérance de mouvement et l’entretien.
Profil d'épaisseur : répartition moyenne de l'épaisseur de la feuille et de la feuille.
Dimensions de la feuille : longueur, largeur, équerrage et qualité des bords.
Aspect de la surface : rayures, points noirs, gels, bulles, lignes d'écoulement et état du film protecteur.
Couleur et brillance : Blancheur, opacité, brillance et différence de couleur par rapport à l'échantillon approuvé.
Test de thermoformage : comportement à l'affaissement, reproduction de moisissures, amincissement, déchirure, bulles et couleur post-formage.
Propriétés mécaniques : Essais de traction, de flexion, d'impact ou autres essais spécifiques au projet.
Tests de produits chimiques et de taches : nettoyants, colorants, huiles et produits de soins personnels approuvés pour la salle de bain.
Validation des luminaires finis : charge, cycles thermiques, drainage, fuite, glissement et exigences applicables aux produits sanitaires.
'Virgin PMMA ' décrit une exigence de source de matériau, et non un résultat qui peut être prouvé uniquement par l'apparence de la feuille. Les acheteurs qui ont besoin de résine vierge doivent demander une déclaration écrite des matières premières et définir si le rebroyage, le contenu recyclé ou les déchets de transformation sont autorisés selon leurs spécifications.
| du document ou du chèque | Objet |
|---|---|
| Fiche technique approuvée | Confirme la qualité du matériau, l'épaisseur, les propriétés pertinentes et les conditions de test déclarées |
| Déclaration des matières premières | Documente les exigences en matière de résine vierge ou de contenu recyclé pour le produit convenu |
| Approbation des couleurs et des échantillons | Fournit une référence reproductible de couleur blanche et de brillance |
| Certificat d'analyse ou rapport d'inspection, si convenu | Prend en charge la vérification entrante pour le lot convenu et les propriétés testées |
| Identification du lot et de l'emballage | Permet la traçabilité des échantillons, des expéditions et des commandes répétées |
| Formation des essais et qualification du produit fini | Confirme les performances du shell, du support et du système d'installation réels |
Pour les projets soumis à des normes sanitaires spécifiques, confirmer le marché de destination et les tests de produits finis applicables. Une fiche technique PMMA à usage général ne doit pas être présentée comme certification d'une baignoire ou d'un receveur de douche terminé.
| Structure de feuille | Structure monolithique PMMA ou composite spécifique au projet sous réserve de disponibilité |
| Épaisseur | Plage de référence de 3 à 10 mm, avec tolérances spécifiques au projet sous réserve de confirmation |
| Dimensions | Formats standards ou dimensions de feuilles personnalisées en fonction du moule et du rendement de production |
| Couleur et brillance | Couleurs sanitaires blanc, crème, noir et personnalisées avec approbation d'échantillon physique |
| Masquage protecteur | Film ou papier de masquage compatible thermoformage soumis à traitement |
| Conditionnement | Protection PE, papier kraft, palettes renforcées, protection coins et étiquettes personnalisées |
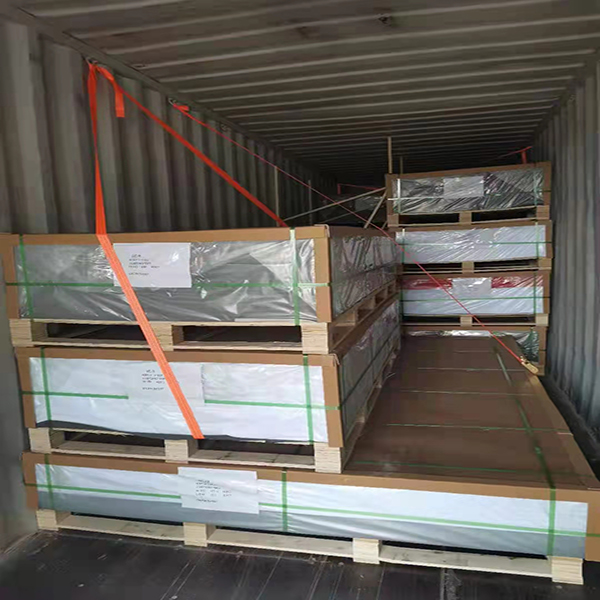
Les feuilles acryliques sanitaires très brillantes nécessitent une manipulation propre et une protection de surface tout au long du stockage, de la transformation et de l'expédition. Les feuilles doivent être soutenues à plat, protégées des rayures et sécurisées contre tout mouvement pendant le transport international.
Palette d'exportation protégée
Chargement de conteneurs pour les commandes groupées
Sélection basée sur l'application : la structure, l'épaisseur et les dimensions de la feuille sont examinées par rapport au moule et au luminaire fini.
Processus axé sur l'échantillon : les acheteurs peuvent évaluer la couleur, la brillance, la formation et le renforcement avant les commandes en volume.
OEM personnalisation : Les couleurs sanitaires, les dimensions, le masquage et le packaging peuvent être discutés.
Contrôle des spécifications des lots : les exigences clés peuvent être enregistrées par rapport aux échantillons et aux fiches techniques approuvés.
Emballage prêt à l'exportation : les solutions de palettes de protection prennent en charge l'approvisionnement international.
Accompagnement de projets B2B : Convient aux usines de baignoires, thermoformeuses, marques de sanitaires, importateurs et distributeurs.
Coordination de projets B2B mondiaux
Pour les projets sanitaires répétés, Wallis peut coordonner les références de couleurs approuvées, les spécifications techniques, les emballages et les calendriers de livraison. Les acheteurs doivent conserver des échantillons signés des pièces plates et des pièces thermoformées, car la couleur et la brillance peuvent changer après le traitement.

Produit fini : baignoire, receveur de douche, vasque, liner ou panneau mural.
Monolithique PMMA , PMMA / ABS ou autre structure de feuille requise.
Épaisseur requise, dimensions, quantité et prévision annuelle.
Teinte du blanc, brillance, opacité, référence couleur et tolérance.
Dimensions du moule, profondeur de la cavité, taux d'étirage et paroi minimale formée.
Machine de formage, type de chauffage, processus de serrage et d'assistance au bouchon.
Système de renfort, support, adhésif, cadre et support-base.
Normes sanitaires requises, tests chimiques et marché de destination.
Film de protection, palette, étiquettes et calendrier de livraison.
Dimensions de l'échantillon, port de destination et conditions commerciales.
Discutez de votre projet de baignoire ou de douche
Il s'agit d'une feuille PMMA formulée et réalisée pour les équipements de salle de bains thermoformés tels que les baignoires, les receveurs de douche et les lavabos. Les propriétés importantes incluent la réponse de formage, la couleur, la brillance, la résistance chimique et la qualité de la surface.
Ils répondent à différents objectifs de conception et de coût. La vierge monolithique PMMA offre des propriétés acryliques sur toute l'épaisseur, tandis que PMMA / ABS combine une face acrylique avec une couche de support. Le bon choix dépend du formage, du renforcement, de la réparabilité et du budget.
De nombreux projets commencent avec une feuille d'environ 3 à 6 mm, mais aucune jauge ne convient à chaque cuve. La profondeur du moule, le taux d'étirage, l'épaisseur de paroi cible, le renforcement et les exigences de charge finie déterminent l'épaisseur de départ correcte.
Certaines qualités PMMA peuvent être testées entre 160 et 185 °C, mais la fenêtre de formage correcte dépend de la qualité du matériau approuvée et de la température mesurée de la feuille. Établissez des conditions validées grâce à des essais contrôlés avec le moule de production.
La plupart des grandes cuves et plateaux nécessitent un renfort, des cadres, des bases ou un support composite technique. Le système requis dépend de la géométrie de la coque, de l'épaisseur de la paroi, de la charge et des normes de produit applicables.
PMMA n'absorbe pas l'eau comme les matériaux de construction poreux, mais une baignoire, une paroi de douche ou un receveur n'est étanche que lorsque les joints, les raccords d'évacuation, les joints, le support et l'installation sont correctement conçus.
La stabilité de la couleur dépend de la résine, du pigment, des stabilisants, de l'historique thermique, de l'exposition au nettoyant et des conditions UV . Spécifiez l'environnement attendu et approuvez une qualité avec des données de vieillissement ou de stabilité des couleurs appropriées.
Utilisez des nettoyants doux et non abrasifs approuvés pour l'acrylique. Évitez les tampons abrasifs et les solvants non vérifiés. Le fabricant de luminaires finis doit publier un guide d'entretien validé pour les utilisateurs finaux.
Les rayures mineures de la surface peuvent être poncées et polies par du personnel qualifié. Les dommages profonds, les fissures ou les zones avec une épaisseur restante insuffisante nécessitent une évaluation de réparation professionnelle.
Une correspondance de couleurs personnalisée peut être discutée. Les acheteurs doivent fournir un échantillon principal physique et définir l’éclairage, la brillance, l’opacité et la différence de couleur acceptable avant la production.
Oui, des feuilles adaptées peuvent être utilisées comme surfaces murales décoratives. L’assemblage mural complet nécessite un support, des adhésifs, une marge de mouvement et des joints scellés compatibles.
Oui. Des essais sur feuilles plates et de thermoformage sont recommandés pour évaluer la couleur, la brillance, l'épaisseur, l'affaissement, la répartition des parois, l'adhérence des renforts et l'apparence de la pièce finie.
Le MOQ dépend du processus de feuille, de la structure, de l'épaisseur, de la taille, de la couleur, du masquage, de l'emballage et du fait que les spécifications soient standard ou personnalisées.
Fournissez le luminaire fini, la structure de la feuille, le calibre, les dimensions, la couleur, la quantité, le moule, le processus de formage, le renforcement, les normes, l'emballage et la destination.
Demandez une déclaration de matériau spécifique à la qualité, les documents techniques applicables et la traçabilité des lots. L'apparence seule ne peut pas confirmer si du contenu recyclé ou retraité a été utilisé.
L'emboutissage profond réduit l'épaisseur locale de la paroi, ce qui peut modifier l'opacité, la brillance et la couleur perçue. Confirmez la teinte finale à l'aide d'échantillons formés sur les zones les plus fines dans des conditions d'éclairage convenues.
Les facteurs possibles incluent un conditionnement inapproprié, un chauffage excessif ou inégal, une contamination de la surface et un étirement local excessif. Examinez la qualité exacte du matériau, la température de la feuille, la géométrie du moule et les enregistrements de processus.
Non. PMMA / ABS est une construction multicouche contenant un support ABS . Si l'exigence d'achat est vierge monolithique PMMA , précisez cette construction exacte et confirmez-la dans les documents techniques.
Convenez à l'avance de l'identification de la qualité, de la tolérance d'épaisseur, de l'échantillon de couleur blanche approuvé, du numéro de lot, des résultats de l'inspection, de la liste de colisage et de toute déclaration de matériau ou rapport technique requis.
Contactez Wallis Plastic pour des plaques blanches vierges PMMA pour coques de baignoire, receveurs de douche, revêtements de baignoire, vasques et panneaux sanitaires. Notre équipe prend en charge la sélection des matériaux, les couleurs personnalisées, les essais de formage, les spécifications OEM , les emballages de protection et l'approvisionnement B2B direct de l'usine.
Demander des échantillons et un devis d'usine