|
Lámina acrílica
Wallis
| Cor: | |
|---|---|
| Tamaño: | |
| Material: | |
| Cantidade: | |
Virgin White Sanitario Lámina acrílica para bañeiras e duchas
de Wallis Virgin White A lámina acrílica sanitaria é un material PMMA de alto brillo desenvolvido para bañeiras termoformadas, pratos de ducha, lavabos, forros de bañeiras e paneis sanitarios. Ofrécese a fabricantes de artigos de baño, fábricas de conformado ao baleiro, marcas de artigos sanitarios, contratistas de proxectos, importadores e distribuidores de materiais que requiren cor consistente, superficies limpas e rendemento de conformado repetible.
A chapa pódese fabricar en branco e cores sanitarias personalizadas, con espesores e dimensións seleccionados en torno á profundidade do molde, relación de estirado, espesor final da parede e proceso de reforzo. Virgin PMMA proporciona unha superficie decorativa lisa e non porosa que se pode pulir e reparar cando se producen pequenos danos na superficie.
As bañeiras e os produtos de ducha son conxuntos completos de enxeñería. Dependendo do deseño, pódese combinar unha cuncha virxe PMMA formada con reforzo de fibra de vidro, marco de soporte, adhesivos axeitados ou soporte estrutural. PMMA / ABS é unha categoría de material composto separada, non outro nome para virxe monolítica PMMA . Valide a construción completa do accesorio en lugar de avaliar só as propiedades da folla en bruto.
| Material | Virxe PMMA lámina acrílica sanitaria; estruturas compostas suxeitas aos requisitos do proxecto |
| Aplicacións primarias | Bañeiras, pratos de ducha, forros de bañeira, lavabos, paneis sanitarios e accesorios de baño |
| Rango de espesores | Rango de referencia 3-10 mm; A dispoñibilidade depende da calidade, dimensións e cantidade de pedido |
| Superficie | Superficie sanitaria de alto brillo, lisa e non porosa con máscara protectora |
| Procesamento | Formado ao baleiro, conformado por presión, recorte, perforación, unión e reforzo despois da validación |
| Servizos B2B | Mostras, coincidencia de cores personalizadas, dimensións OEM , probas de formación, inspección e embalaxe de exportación |
Solicita mostras de acrílicos sanitarios e presuposto
A táboa resume os valores indicativos para o intervalo sanitario PMMA . As propiedades mecánicas e térmicas dependen da formulación exacta da resina, do proceso de fabricación e das condicións de proba. Confirme as tolerancias, os informes de probas e a ficha técnica aprobada para a calidade subministrada antes da compra.
| de propiedade | Proba | Unidade de referencia | Valor indicado | Nota de adquisición |
|---|---|---|---|---|
| Gravidade específica | Confirme coa nota TDS | — | 1.19 | Densidade PMMA típica |
| Resistencia á tracción | GB/T 1040.1 | MPa | ≥70 | Resultado de folla plana; o rendemento das pezas formadas varía |
| Resistencia á flexión | GB/T 9341 | MPa | ≥98 | O reforzo e a xeometría do produto afectan á rixidez |
| Temperatura de ablandamento Vicat | GB/T 1633 | °C | ≥110 | Deben especificarse as condicións de proba e a carga |
| Temperatura recomendada a longo prazo | Proxecto específico | °C | Ata 70 listados | Depende da carga, duración e deseño completo do dispositivo |
| Espesor | Especificación do pedido | mm | 3-10 | Seleccione por relación de empate e muro formado mínimo |
| Tamaños de panel estándar | Especificación do pedido | mm | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Tamaños personalizados suxeitos a produción e rendemento |
| Cor | Mostra física aprobada | — | Branco e cores sanitarias personalizadas | Especifique brillo, opacidade, brancura e tolerancia ΔE |
| Rendemento da superficie | Métodos acordados polo cliente | — | Superficie sanitaria de alto brillo | Define probas de resistencia a arañazos, manchas e produtos de limpeza |
Para unha folla acrílica sanitaria branca opaca, a aceptación do comprador debe centrarse na brancura, opacidade, coordenadas de cor CIELAB, brillo superficial e diferenza de cor entre as mostras aprobadas e de produción. Unha cifra de transmisión de luz para PMMA claro non describe a aparencia dun grao de branco opaco.
A resina virxe controlada, os pigmentos e o procesamento axudan a ofrecer unha cor uniforme e unha superficie lisa e brillante. Para a produción repetida, a brancura, o brillo e a diferenza de cor permitida deben medirse contra unha referencia física aprobada en lugar de describirse só como 'branco puro'.
Os graos acrílicos sanitarios son seleccionados para quentar, estirar e reproducir a xeometría curva de bañeiras e pratos de ducha. As embuticións profundas requiren unha temperatura controlada da folla, deseño de moldes, suxeición, asistencia de tapón e un calibre de arranque adecuado para reducir o adelgazamento, o rasgado e as perforacións.
A superficie lisa PMMA non contén liñas de lechada e é fácil de limpar con produtos de limpeza domésticos compatibles. O rendemento da hixiene tamén depende da xeometría do produto, as xuntas, a drenaxe da auga e as prácticas de limpeza; a folla en bruto non debe comercializarse como autoesterilizada.
As marcas de superficie menores poden ser lixadas e pulidas por persoal capacitado cando o grosor e o acabado do material o permitan. As gretas profundas, os danos por tensión e os defectos estruturais requiren unha avaliación profesional en lugar de un pulido cosmético.
Pódense discutir cores brancas, crema, negras, sólidas e tons específicos do proxecto. A cor debe ser avaliada despois do termoformado porque o estiramento, a redución do grosor e a iluminación poden cambiar a sombra percibida.
Os restos de produción limpos de PMMA poden reciclarse a través de canles especializados axeitados. A recuperación real depende da contaminación, a película protectora, os materiais de reforzo, a infraestrutura local e a normativa de residuos aplicable.
Consistencia de brillo e cor
Termoformado de grado sanitario
Para a produción de baños e duchas, o 'branco' non é unha única cor universal. Un branco de tons azules brillantes, un branco neutro e un marfil cálido poden verse diferentes baixo as lámpadas de fábrica, a iluminación da sala de exposicións e a luz natural. Acordar unha mostra física principal , condicións de visualización e límites de aceptación antes da produción.
| Parámetro de aceptación | O que o comprador debe definir | por que é importante |
|---|---|---|
| Sombra branca / CIELAB | Panel mestre aprobado, valores L*, a*, b* e iluminante de medición | Evita diferenzas visibles entre as cunchas de bañeira, os pratos de ducha e os accesorios a xogo |
| Diferenza de cor (ΔE) | Xeometría de medida e límite ΔE permitido por proxecto | Admite ordes de repetición consistentes; non asuma unha tolerancia para todas as aplicacións |
| Opacidade / poder de ocultación | Opacidade mínima na zona de parede fina acabada | Reduce a visibilidade do enmarcado ou do respaldo despois do debuxo profundo |
| Brillo superficial | Ángulo de medición e valor de referencia aceptado | Axuda a aliñar o aspecto entre as pezas formadas e os acabados de superficie |
| Aceptación de defectos | Iluminación de inspección, distancia e criterios de burbullas, puntos negros e arañazos | Crea regras obxectivas de recepción e aceptación da parte final |
| Aspecto posterior á formación | Cor e brillo en zonas representativas de embutición profunda | Confirma a calidade visual no ciclo de produción real |
Proba o grao branco escollido no molde real, incluíndo cantos e áreas de máximo estiramento. A cor e o aspecto óptico deben comprobarse despois do conformado e do reforzo , non só nunha mostra plana sen formar.
| estruturas | vantaxes | da selección de |
|---|---|---|
| Virxe monolítica PMMA | Composición acrílica uniforme, cara de alto brillo e reparabilidade a través do grosor da folla | Moitas veces require un reforzo separado en grandes instalacións |
| PMMA / ABS Folla coextruída | Cara decorativa acrílica combinada cunha capa de respaldo máis resistente ou económica | Debe especificarse o grosor da capa de tapa, a adhesión e o comportamento de conformación |
| Carcasa acrílica + reforzo FRP | Engade rixidez e apoio a unha bañeira ou unha bandexa formada | A resina, o contido de vidro, o curado, o cheiro e a adhesión á interface requiren control do proceso |
| Soporte composto de enxeñería | Pode mellorar a rixidez, a eficiencia da produción ou reducir o uso de fibra de vidro | O composto completo debe ser cualificado como un sistema de produto |
As follas sanitarias PMMA pódense formar en cunchas independentes, alcoba, esquina, hidromasaxe e bañeiras de masaxe. O grosor da chapa debe escollerse a partir do tamaño do molde, a profundidade, os radios, o adelgazamento da parede previsto e o sistema de reforzo, non a partir dun calibre de bañeira universal.
O acrílico branco é axeitado para pratos de ducha moldeados con pendentes e zonas de drenaxe integradas. A resistencia ao deslizamento é un requisito do produto acabado e pode requirir unha textura moldeada, un revestimento ou unha proba separada; unha folla de brillo lisa non debe describirse automaticamente como antideslizante.
PMMA pódese usar para lavabos, compoñentes de tocador, cubertas sanitarias e pezas decorativas de baños onde se require un alto brillo, a combinación de cores e unha limpeza sinxela.
Os forros termoformados poden deseñarse para sistemas de renovación. A medición precisa, os adhesivos compatibles, o control da humidade atrapada, o selado perimetral e o estado do substrato son esenciais para o rendemento a longo prazo.
Os paneis PMMA planos ou formados poden proporcionar unha superficie decorativa sen costuras. O sistema de parede completo debe incluír respaldo adecuado, tolerancia de movemento, deseño de xuntas e selante. Un panel por si só non garante unha instalación impermeable.
Aplicacións sanitarias
Paneles de ducha e baño
Produción de revestimento de bañeira e bañeira
Bañera de acrílico termoformado
Acabado sanitario de alto brillo
| Factor | Acrílico sanitario | revestido de xel FRP | Esmalte/cerámica | Superficie sólida |
|---|---|---|---|---|
| Aspecto da superficie | Alto brillo, liso e de cores combinadas | Depende da calidade do gel coat | Superficie acristalada dura | Mate a cetim; algunhas opcións de brillo |
| Formación e Deseño | Adecuado para a formación de baleiro e presión | Proceso de composite moldeado | Limitado por proceso cerámico o metálico | Fabricado ou fundido; conformación dependente do grao |
| Peso | Relativamente lixeiro | Relativamente lixeiro | Moitas veces máis pesado | Moitas veces máis pesado |
| Reparabilidade | As marcas menores pódense pulir | Posible reparación de gel-coat | As fichas poden ser difíciles de igualar | Moitas veces lixable e reparable |
| Requisitos do sistema | Normalmente require reforzo e apoio | A colocación composta é un sistema estrutural | Require base e instalación adecuadas | Require soporte e articulacións de enxeñería |
Un fabricante de bañeiras debe seleccionar o grao de folla e o grosor inicial a partir da xeometría da peza completada, o espesor mínimo de parede necesario e o deseño de reforzo. Unha folla de inicio máis grosa non garante por si mesma unhas paredes uniformes despois do embutido profundo.
| Variable do proxecto | Comprobación da adquisición | Risco típico da produción |
|---|---|---|
| Profundidade do molde e relación de trazado | Proporcione debuxos en sección e dirección de conformación desexada | Adelgazamento excesivo da parede en esquinas profundas ou paredes empinadas |
| Xeometría de raios e drenaxe | Identifica cantos estreitos, buratos e características detalladas | Concentración de tensións, fisuras e conformación incompleta |
| Calibre inicial / tolerancia | Confirme o perfil de espesor de ancho completo, non só o calibre nominal | Quecemento inconsistente e rixidez da peza acabada |
| Fundición versus extrusión PMMA | Identifique a calidade exacta, o proceso de folla e o procedemento de conformación aprobado polo fabricante | Suposicións de quecemento ou secado incorrectas para o material seleccionado |
| Deseño de reforzo | Especifique os requisitos de resina, adhesivo, escuma, base e soporte FRP | Deslaminación, tensión residual ou rixidez estrutural inadecuada |
| Exposición á auga e a produtos químicos | Definir ciclo de auga quente, produtos de limpeza e probas de manchas | Roturas, decoloración ou danos superficiales prematuros |
Para un molde por primeira vez, use unha carreira piloto controlada para verificar a caída, a distribución da parede formada, a cor, a resistencia ás fisuras e a adhesión ao soporte seleccionado. Rexistra o código de material aprobado, o calibre e a configuración do proceso para compras repetidas.
Defina o dispositivo acabado: proporcione o debuxo do molde, o tamaño total, a profundidade da cavidade, os radios, a relación de trazado e o obxectivo mínimo de espesor de parede.
Seleccione a estrutura da folla: Escolla monolítico PMMA , PMMA / ABS ou outro composto sanitario aprobado.
Aprobar a cor e a superficie: confirmar o ton branco, o brillo, a opacidade, a película protectora e a orientación da cara visible.
Condicionar e secar se é necesario: siga as indicacións de almacenamento e pre-secado do grao exacto para reducir as burbullas e os defectos na superficie.
Desenvolve o perfil de calefacción: quenta uniformemente e mide a temperatura real da folla en lugar de depender só da configuración do quentador.
Forma e arrefriamento: optimiza o baleiro, a presión, a asistencia ao enchufe, a temperatura do molde e o arrefriamento controlado.
Recortar e reforzar: validar o corte, a perforación, o respaldo, a unión do marco e a instalación da base de apoio.
Proba o produto acabado: inspecciona a distribución da parede, a cor, o brillo, as fendas, o drenaxe, a carga, o ciclo de auga quente, os produtos de limpeza, as fugas e as normas sanitarias aplicables.
Un intervalo de temperatura da folla de proba de aproximadamente 160-185 °C pode ser relevante para certas formulacións de PMMA , pero non é unha recomendación de procesamento universal . A ventá adecuada depende da calidade da folla, do proceso de fundición ou extrusión, do grosor, do pigmento, do equipo de calefacción, da xeometría do molde e do tempo de ciclo. Non equipare o punto de referencia do quentador coa temperatura real da folla.
O subquecemento pode provocar unha formación incompleta, un alto estrés residual e unha mala reprodución de detalles. O sobreenriquecido pode provocar unha caída excesiva, burbullas, danos na superficie, pegarse ou degradarse. Os parámetros de produción deben establecerse a partir dos datos da calidade aprobada e das probas de formación.
A mesma folla pode comportarse de forma diferente en diferentes moldes e máquinas. Os seguintes puntos de solución de problemas son hipóteses de partida; determinar a causa raíz mediante probas de produción e datos técnicos dos provedores.
| Problema observado | Causas posibles | Verificación recomendada |
|---|---|---|
| Burbullas ou burbullas | Humidade absorbida, contaminación da superficie ou sobrequecemento | Comprobe as instrucións de acondicionamento/secado e a temperatura real da folla |
| Branqueamento nas esquinas | Deformación excesiva, baixa temperatura de conformación ou radios de molde axustados | Revisa a profundidade do deseño, o deseño da esquina, o equilibrio do quentador e o grosor inicial |
| Manchas finas ou desgarro | Calor desigual, relación de extracción excesiva ou asistencia de enchufe inadecuada | Mapear o grosor da parede despois da formación e revisar a configuración do molde/proceso |
| Rachaduras despois do recorte | Tensión de mecanizado, bordos cortantes ou apoio inadecuado | Inspeccionar a xeometría da ferramenta, o apoio e a tensión residual |
| Bruma superficial ou perda de brillo | Sobrequecemento, contaminación ou superficie de contacto incorrecta | Inspeccione o perfil do quentador, o acabado do molde e a máscara protectora |
| Cor branca irregular | Distribución do pigmento, variación do grosor do material ou estiramento excesivo | Compare as lecturas de CIELAB master e post-formulario aprobadas |
| Deslaminación de respaldo | Mala preparación da superficie ou resina de reforzo incompatible | Avaliar a preparación da interface, o ciclo de curado e o rendemento de pelado |
Antes dunha orde de produción comercial, estableza un plan de aceptación que abrangue o espesor mínimo da parede formada, o aspecto visual, a estabilidade dimensional, a adhesión do respaldo e calquera requisito de seguridade do produto acabado.
Use ferramentas de serra ou fresadora afiadas e adecuadas con soporte estable. Controla a calor e as vibracións para reducir as astilladuras, a fusión e o estrés. Manteña a película protectora no lugar onde sexa práctico durante a fabricación.
Os adhesivos, as resinas de reforzo, a escuma e os materiais de soporte deben ser compatibles co PMMA e co proceso de produción. O ataque do disolvente, a calor exotérmica, o encollemento e a mala adhesión da interface poden causar rachaduras ou delaminación.
As bañeiras e bandexas acabadas requiren bordes, marcos, pés ou bases deseñados para distribuír as cargas de usuarios e de auga. A cuncha acrílica decorativa non debe ser tratada como o único compoñente estrutural a menos que o deseño completo fose cualificado en consecuencia.
Use selantes aprobados para PMMA e os materiais de construción adxacentes. O rendemento impermeable provén da montaxe completa, incluíndo a preparación do substrato, as xuntas, as conexións de drenaxe, a tolerancia de movemento e o mantemento.
Perfil de espesor: calibre medio e distribución de espesores transversales.
Dimensións da folla: lonxitude, ancho, escuadra e calidade dos bordos.
Aspecto da superficie: arañazos, puntos negros, xeles, burbullas, liñas de fluxo e estado da película protectora.
Cor e brillo: brancura, opacidade, brillo e diferenza de cor fronte á mostra aprobada.
Proba de termoformado: Comportamento de flacidez, reprodución de mofos, adelgazamento, desgarro, burbullas e cor postforma.
Propiedades mecánicas: Ensaios de tracción, flexión, impacto ou outros específicos do proxecto.
Probas químicas e de manchas: produtos de limpeza, colorantes, aceites e produtos de coidado persoal aprobados.
Validación do aparello acabado: carga, ciclo térmico, drenaxe, fuga, deslizamento e requisitos de produtos sanitarios aplicables.
'Virgin PMMA ' describe un requisito de fonte de material, non un resultado que se pode probar só pola aparencia da folla. Os compradores que requiran resina virxe deben solicitar unha declaración escrita de materias primas e definir se se permite o reciclado, o contido reciclado ou o procesamento de chatarra baixo a súa especificación.
| Documento ou comprobación | Finalidade |
|---|---|
| TDS homologado | Confirma a calidade do material, o grosor, as propiedades relevantes e as condicións de proba declaradas |
| Declaración de materias primas | Documenta os requisitos de resina virxe ou contido reciclado para o produto acordado |
| Aprobación do mestre de cores e da mostra | Ofrece unha referencia repetible de cor branca e brillo |
| Certificado de análise ou informe de inspección, se se acorda | Admite a verificación entrante para o lote acordado e as propiedades probadas |
| Identificación de lote e embalaxe | Permite a rastrexabilidade de mostras, envíos e pedidos repetidos |
| Proba de formación e cualificación do produto acabado | Confirma o rendemento do shell real, do respaldo e do sistema de instalación |
Para proxectos suxeitos a normas sanitarias específicas, confirmar o mercado de destino e as probas de produtos acabados aplicables. Non se debe presentar unha folla de datos de uso xeral PMMA como certificación dunha bañeira ou prato de ducha completa.
| Estrutura da folla | Estrutura monolítica PMMA ou composta específica do proxecto suxeita á dispoñibilidade |
| Espesor | Rango de referencia de 3 a 10 mm, con tolerancias específicas do proxecto suxeitas a confirmación |
| Dimensións | Formatos estándar ou tamaño de folla personalizado en función do molde e do rendemento da produción |
| Cor e brillo | Blanco sanitario, crema, negro e cores personalizadas con aprobación de mostra física |
| Máscara protectora | Película ou enmascaramento de papel compatibles con termoformado suxeitos a proceso |
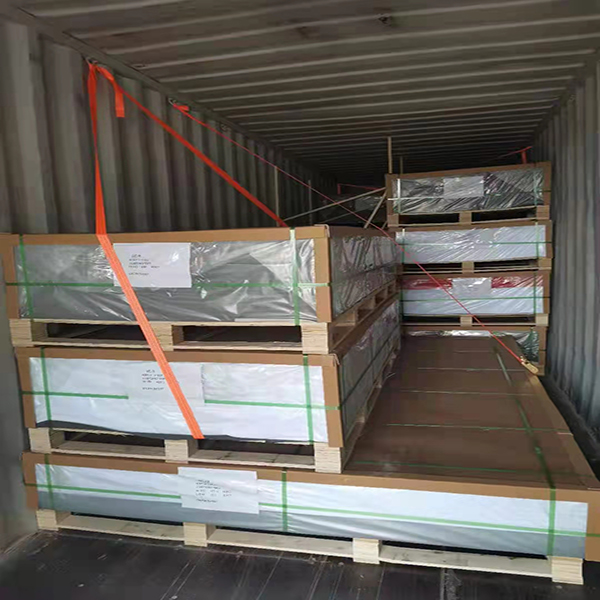
| Embalaxe | Protección PE, papel kraft, palés reforzados, protección de cantos e etiquetas personalizadas |
As follas acrílicas sanitarias de alto brillo requiren unha manipulación limpa e protección da superficie durante o almacenamento, a conversión e o envío. As follas deben ser planas, protexidas contra arañazos e protexidas contra o movemento durante o transporte internacional.
Palé de exportación protexido
Carga de contedores para pedidos a granel
Selección baseada na aplicación: a estrutura, o grosor e as dimensións da folla son revisados en función do molde e do complemento acabado.
Primeiro proceso de mostra: os compradores poden avaliar a cor, o brillo, a conformación e o reforzo antes de realizar pedidos por volume.
OEM personalización: pódense discutir cores sanitarias, dimensións, enmascaramento e embalaxe.
Control de especificacións do lote: os requisitos clave pódense rexistrar con mostras e follas de datos aprobadas.
Embalaxe listo para exportar: as solucións de protección de palés admiten a subministración internacional.
Apoio ao proxecto B2B: apto para fábricas de bañeiras, termoformadoras, marcas sanitarias, importadores e distribuidores.
Coordinación global de proxectos B2B
Para proxectos sanitarios repetidos, Wallis pode coordinar referencias de cores aprobadas, especificacións técnicas, embalaxe e calendarios de entrega. Os compradores deben conservar mostras asinadas tanto de pezas planas como de pezas termoformadas porque a cor e o brillo poden cambiar despois do procesamento.

Produto acabado: bañeira, prato de ducha, lavabo, forro ou panel de parede.
Monolítico PMMA , PMMA / ABS ou outra estrutura de folla obrigatoria.
Espesor necesario, dimensións, cantidade e previsión anual.
Ton branco, brillo, opacidade, referencia de cor e tolerancia.
Dimensións do molde, profundidade da cavidade, relación de trazado e parede mínima formada.
Máquina conformadora, tipo de quentador, proceso de suxeición e asistencia de enchufe.
Sistema de reforzo, respaldo, adhesivo, marco e soporte-base.
Normas sanitarias requiridas, probas químicas e mercado de destino.
Película protectora, palet, etiquetas e calendario de entrega.
Dimensións da mostra, porto de destino e termos comerciais.
Comenta o teu proxecto de bañeira ou ducha
É unha folla PMMA formulada e producida para elementos de baño termoformados como bañeiras, pratos de ducha e lavabos. As propiedades importantes inclúen a resposta á formación, a cor, o brillo, a resistencia química e a calidade da superficie.
Serven a diferentes obxectivos de deseño e custo. A virxe monolítica PMMA ofrece propiedades acrílicas en todo o grosor, mentres que PMMA / ABS combina unha cara acrílica cunha capa de respaldo. A elección correcta depende da conformación, reforzo, reparabilidade e orzamento.
Moitos proxectos comezan cunha folla de aproximadamente 3-6 mm, pero ningún calibre único se adapta a cada bañeira. A profundidade do molde, a relación de estirado, o obxectivo de espesor da parede, o reforzo e os requisitos de carga acabada determinan o grosor inicial correcto.
Algunhas calidades PMMA pódense probar entre 160 e 185 °C, pero a xanela de conformación correcta depende da calidade do material aprobado e da temperatura da folla medida. Establecer condicións validadas mediante ensaios controlados co molde de produción.
A maioría das bañeiras e bandexas grandes requiren reforzo, marcos, bases ou soporte composto de enxeñería. O sistema necesario depende da xeometría da capa, do espesor da parede, da carga e das normas de produto aplicables.
PMMA non absorbe a auga como os materiais de construción porosos, pero unha bañeira, unha parede de ducha ou unha bandexa só son impermeables cando as xuntas, as conexións de drenaxe, os selos, o respaldo e a instalación están deseñados correctamente.
A estabilidade da cor depende da resina, pigmento, estabilizadores, historial de calor, exposición a produtos limpos e UV condicións. Especifique o ambiente esperado e aprobe unha nota con datos adecuados de envellecemento ou de estabilidade da cor.
Use produtos de limpeza suaves e non abrasivos aprobados para acrílico. Evite as almofadas abrasivas e os disolventes non verificados. O fabricante do dispositivo acabado debe publicar unha guía de coidados validada para os usuarios finais.
Os pequenos arañazos na superficie poden ser lixados e pulidos por persoal capacitado. Os danos profundos, as gretas ou as áreas con espesor restante insuficiente requiren unha avaliación profesional de reparación.
Pódese discutir a correspondencia de cores personalizada. Os compradores deben proporcionar unha mostra física principal e definir a iluminación, o brillo, a opacidade e a diferenza de cor aceptable antes da produción.
Si, pódense usar follas axeitadas como superficies decorativas de parede. O conxunto completo da parede require un respaldo compatible, adhesivos, tolerancia de movemento e xuntas seladas.
Si. Recoméndase ensaios de folla plana e termoformado para avaliar a cor, o brillo, o grosor, a caída, a distribución da parede, a adhesión do reforzo e o aspecto da peza acabada.
O MOQ depende do proceso de folla, estrutura, grosor, tamaño, cor, enmascaramento, embalaxe e se a especificación é estándar ou personalizada.
Proporcione o accesorio acabado, a estrutura da folla, o calibre, as dimensións, a cor, a cantidade, o molde, o proceso de conformación, o reforzo, os estándares, o embalaxe e o destino.
Solicitar unha declaración de material específico da calidade, documentos técnicos aplicables e rastrexabilidade dos lotes. A aparencia por si só non pode confirmar se se utilizou contido reciclado ou reprocesado.
O debuxo profundo reduce o grosor da parede local, o que pode cambiar a opacidade, o brillo e a cor percibida. Confirme a sombra final utilizando mostras formadas nas zonas máis finas nas condicións de iluminación acordadas.
Os posibles factores inclúen acondicionamento inadecuado, calefacción excesiva ou irregular, contaminación da superficie e estiramento local excesivo. Revise o grao exacto do material, a temperatura da folla, a xeometría do molde e os rexistros do proceso.
Non. PMMA / ABS é unha construción multicapa que contén un respaldo ABS . Se o requisito de compra é virxe monolítica PMMA , especifique esa construción exacta e confírmaa nos documentos técnicos.
Acordar previamente a identificación do grao, a tolerancia do espesor, a mostra de cor branca aprobada, o número de lote ou de lote, os resultados da inspección, a lista de empaquetado e calquera declaración de material ou informe técnico requirido.
Contacte con Wallis Plastic para obter sabas brancas virxes PMMA para bañeiras, pratos de ducha, forros de bañeira, lavabos e paneis sanitarios. O noso equipo admite a selección de materiais, cores personalizadas, probas de formación, especificacións OEM , embalaxes protectoras e subministración B2B directa de fábrica.
Solicita mostras e presuposto de fábrica