|
Lámina acrílica
wallis
| Color: | |
|---|---|
| Tamaño: | |
| Material: | |
| Cantidad: | |
Sanitario Virgin White Lámina acrílica para bañeras y duchas
Wallis La lámina acrílica sanitaria blanca virgen es un material PMMA de alto brillo desarrollado para bañeras, platos de ducha, lavabos, revestimientos de bañeras y paneles sanitarios termoformados. Se suministra a fabricantes de accesorios de baño, fábricas de conformado al vacío, marcas de artículos sanitarios, contratistas de proyectos, importadores y distribuidores de materiales que requieren colores consistentes, superficies limpias y un rendimiento de conformado repetible.
La lámina se puede producir en blanco y en colores sanitarios personalizados, con espesores y dimensiones seleccionados en función de la profundidad del molde, la relación de estirado, el espesor final de la pared y el proceso de refuerzo. Virgin PMMA proporciona una superficie decorativa lisa y no porosa que se puede pulir y reparar cuando se producen daños menores en la superficie.
Las bañeras y productos de ducha son conjuntos de ingeniería completos. Dependiendo del diseño, una carcasa virgen formada PMMA se puede combinar con refuerzo de fibra de vidrio, marco de soporte, adhesivos adecuados o respaldo estructural. PMMA / ABS es una categoría de material compuesto separada, no otro nombre para virgen monolítica PMMA . Valide la construcción completa del dispositivo en lugar de evaluar únicamente las propiedades de la lámina en bruto.
| Material | lámina acrílica sanitaria virgen PMMA ; estructuras compuestas sujetas a los requisitos del proyecto |
| Aplicaciones primarias | Bañeras, platos de ducha, revestimientos de bañera, lavabos, paneles sanitarios y sanitarios |
| Rango de espesor | rango de referencia de 3 a 10 mm; La disponibilidad depende del grado, las dimensiones y la cantidad del pedido. |
| Superficie | Superficie sanitaria no porosa, lisa y de alto brillo con máscara protectora |
| Tratamiento | Conformación al vacío, conformación a presión, recorte, perforación, unión y refuerzo después de la validación. |
| Servicios B2B | Muestras, combinación de colores personalizada, dimensiones OEM , pruebas de formado, inspección y embalaje de exportación |
Solicite muestras de acrílico sanitario y cotización
La tabla resume los valores indicativos para el rango sanitario PMMA . Las propiedades mecánicas y térmicas dependen de la formulación exacta de la resina, el proceso de fabricación y las condiciones de prueba. Confirme las tolerancias, los informes de prueba y la hoja de datos técnicos aprobada para el grado suministrado antes de comprar.
| Propiedad | Prueba Referencia | Unidad | Valor listado | Nota de adquisición |
|---|---|---|---|---|
| Peso específico | Confirmar con grado TDS | — | 1.19 | Densidad típica PMMA |
| Resistencia a la tracción | GB/T 1040,1 | MPa | ≥70 | Resultado de hoja plana; El rendimiento de las piezas formadas varía |
| Resistencia a la flexión | GB/T 9341 | MPa | ≥98 | El refuerzo y la geometría del producto afectan la rigidez. |
| Temperatura de ablandamiento Vicat | GB/T 1633 | °C | ≥110 | Se deben especificar las condiciones de prueba y la carga. |
| Temperatura recomendada a largo plazo | Específico del proyecto | °C | Hasta 70 listados | Depende de la carga, la duración y el diseño completo del dispositivo. |
| Espesor | Especificación del pedido | milímetros | 3–10 | Seleccione por relación de dibujo y pared mínima formada |
| Tamaños de paneles estándar | Especificación del pedido | milímetros | 1230 × 2450 / 1250 × 1850 / 1400 × 2200 | Tamaños personalizados sujetos a producción y rendimiento. |
| Color | Muestra física aprobada | — | Blancos y colores sanitarios personalizados. | Especifique brillo, opacidad, blancura y tolerancia ΔE |
| Rendimiento de la superficie | Métodos acordados por el cliente | — | Superficie sanitaria de alto brillo | Definir pruebas de resistencia a rayones, manchas y limpiadores. |
Para una lámina acrílica sanitaria blanca opaca, la aceptación del comprador debe centrarse en la blancura, la opacidad, las coordenadas de color CIELAB, el brillo de la superficie y la diferencia de color entre las muestras aprobadas y las de producción. Una cifra de transmisión de luz para PMMA claro no describe la apariencia de un grado blanco opaco.
La resina virgen controlada, los pigmentos y el procesamiento ayudan a brindar un color uniforme y una superficie suave y de alto brillo. Para la producción repetida, la blancura, el brillo y la diferencia de color permitida deben medirse con una referencia física aprobada en lugar de describirse únicamente como 'blanco puro'.
Los grados de acrílico sanitario se seleccionan para calentar, estirar y reproducir la geometría curva de bañeras y platos de ducha. Las embuticiones profundas requieren temperatura controlada de la lámina, diseño del molde, sujeción, asistencia del tapón y un calibre inicial adecuado para reducir el adelgazamiento, los desgarros y las perforaciones.
La superficie lisa PMMA no contiene líneas de lechada y es fácil de limpiar con limpiadores de baño domésticos compatibles. El desempeño higiénico también depende de la geometría del producto, las juntas, el drenaje de agua y las prácticas de limpieza; la hoja cruda no debe comercializarse como autoesterilizante.
Las marcas superficiales menores pueden ser lijadas y pulidas por personal capacitado cuando el espesor y el acabado del material lo permitan. Las grietas profundas, los daños por tensión y los defectos estructurales requieren una evaluación profesional en lugar de un pulido cosmético.
Se pueden hablar de blanco, crema, negro, colores lisos y tonos específicos del proyecto. El color debe evaluarse después del termoformado porque el estiramiento, la reducción del espesor y la iluminación pueden cambiar el tono percibido.
Los recortes de producción limpios PMMA podrán reciclarse a través de canales especializados adecuados. La recuperación real depende de la contaminación, la película protectora, los materiales de refuerzo, la infraestructura local y las normas aplicables sobre residuos.
Brillo y consistencia del color
Termoformado de grado sanitario
Para la producción de bañeras y duchas, el 'blanco' no es un color universal. Un blanco brillante en tonos azules, un blanco neutro y un marfil cálido pueden verse diferentes bajo las lámparas de fábrica, la iluminación de la sala de exposición y la luz natural. Acuerde una muestra maestra física , condiciones de visualización y límites de aceptación antes de la producción.
| Parámetro de aceptación | Lo que el comprador debe definir | Por qué es importante |
|---|---|---|
| Pantalla blanca / CIELAB | Panel maestro aprobado, valores L*, a*, b* e iluminante de medición | Evita diferencias visibles entre los cuerpos de la bañera, los platos de ducha y los accesorios a juego |
| Diferencia de color (ΔE) | Geometría de medida y límite ΔE permitido por proyecto | Admite pedidos repetidos consistentes; No asuma una tolerancia para todas las aplicaciones. |
| Opacidad / poder cubriente | Opacidad mínima en el área de pared delgada terminada | Reduce la transparencia del marco o el respaldo después del dibujo profundo. |
| Brillo superficial | Ángulo de medición y valor de referencia aceptado. | Ayuda a alinear la apariencia entre piezas formadas y acabados de superficie. |
| Aceptación de defectos | Iluminación de inspección, distancia y criterios para burbujas, puntos negros y rayones. | Crea reglas objetivas de aceptación de piezas entrantes y finales. |
| Aspecto después del conformado | Color y brillo en zonas representativas de embutición profunda. | Confirma la calidad visual bajo el ciclo de producción real. |
Pruebe el grado de blanco elegido en el molde real, incluidas las esquinas y áreas de máxima elasticidad. El color y la apariencia óptica deben verificarse después del conformado y el refuerzo , no solo en una muestra plana sin formar.
| Estructura | Ventaja típica | Consideración de selección |
|---|---|---|
| Virgen monolítica PMMA | Composición acrílica uniforme, cara de alto brillo y reparabilidad en todo el espesor de la lámina. | A menudo requiere refuerzo separado en accesorios grandes. |
| PMMA / ABS Hoja coextruida | Cara decorativa acrílica combinada con una capa de soporte más resistente o económica | Se debe especificar el espesor de la capa protectora, la adhesión y el comportamiento de formación. |
| Carcasa acrílica + refuerzo de FRP | Añade rigidez y soporte a una tina o bandeja formada. | La resina, el contenido de vidrio, el curado, el olor y la adhesión de la interfaz requieren control del proceso |
| Respaldo compuesto diseñado | Puede mejorar la rigidez, la eficiencia de la producción o reducir el uso de fibra de vidrio. | El compuesto completo debe calificarse como un sistema de un solo producto. |
Las láminas sanitarias PMMA se pueden formar en carcasas de bañera independientes, de alcoba, de esquina, de hidromasaje y de masaje. El espesor de la lámina debe elegirse según el tamaño del molde, la profundidad, los radios, el adelgazamiento esperado de la pared y el sistema de refuerzo, no según un calibre universal para bañera.
El acrílico blanco es adecuado para platos de ducha moldeados con pendientes integradas y zonas de drenaje. La resistencia al deslizamiento es un requisito del producto terminado y puede requerir una textura moldeada, un recubrimiento o una prueba separada; una hoja lisa y brillante no debe describirse automáticamente como antideslizante.
PMMA se puede utilizar para carcasas de lavabos, componentes de tocador, cubiertas sanitarias y piezas decorativas de baño donde se requiere alto brillo, combinación de colores y fácil limpieza.
Se pueden diseñar revestimientos termoformados para sistemas de renovación. La medición precisa, los adhesivos compatibles, el control de la humedad atrapada, el sellado perimetral y el estado del sustrato son esenciales para el rendimiento a largo plazo.
Los paneles PMMA planos o formados pueden proporcionar una superficie decorativa perfecta. El sistema de pared completo debe incluir un respaldo adecuado, margen de movimiento, diseño de juntas y sellador. Un panel por sí solo no garantiza una instalación impermeable.
Aplicaciones de artículos sanitarios
Paneles de ducha y baño
Producción de revestimientos para bañeras y bañeras
Bañera de acrílico termoformado
Acabado sanitario de alto brillo
| Factor | Acrílico sanitario | recubierto de gel | Esmalte FRP / | Superficie sólida de cerámica |
|---|---|---|---|---|
| Aspecto de la superficie | Alto brillo, suave y de colores combinados | Depende de la calidad del gelcoat | Superficie acristalada dura | Mate a satinado; algunas opciones de brillo |
| Formación y Diseño | Adecuado para conformado al vacío y a presión. | Proceso compuesto moldeado | Limitado por proceso cerámico o metálico. | Fabricado o fundido; conformado dependiente del grado |
| Peso | Relativamente ligero | Relativamente ligero | A menudo más pesado | A menudo más pesado |
| Reparabilidad | Se pueden pulir marcas menores. | Posibilidad de reparación con gelcoat | Las fichas pueden ser difíciles de igualar | A menudo se puede lijar y reparar |
| Requisito del sistema | Generalmente requiere refuerzo y soporte. | La disposición compuesta es un sistema estructural. | Requiere base e instalación adecuadas. | Requiere soporte y juntas de ingeniería. |
Un fabricante de bañeras debe seleccionar el grado de la lámina y el espesor inicial de la geometría de la pieza completa, el espesor mínimo de pared requerido y el diseño del refuerzo. Una lámina inicial más gruesa no garantiza por sí sola paredes uniformes después de la embutición profunda.
| Proyecto Variable | Adquisición Verificación | Riesgo de producción típico |
|---|---|---|
| Profundidad del molde y relación de estiramiento. | Proporcione dibujos seccionales y la dirección de formación deseada. | Adelgazamiento excesivo de las paredes en esquinas profundas o paredes empinadas |
| Radios y geometría de drenaje. | Identifique esquinas estrechas, agujeros y características detalladas | Concentración de tensiones, agrietamiento y conformación incompleta. |
| Calibre inicial/tolerancia | Confirme el perfil de espesor de ancho completo, no solo el calibre nominal | Calentamiento inconsistente y rigidez de la pieza terminada |
| Fundido versus extruido PMMA | Identifique el grado exacto, el proceso de la hoja y el procedimiento de conformado aprobado por el fabricante. | Suposiciones incorrectas sobre calentamiento o secado para el material seleccionado |
| Diseño de refuerzo | Especifique los requisitos de resina, adhesivo, espuma, base y soporte de FRP. | Delaminación, tensiones residuales o rigidez estructural inadecuada |
| Exposición al agua y a productos químicos | Definir ciclo de agua caliente, productos de limpieza y pruebas de manchas. | Cuarteos, decoloración o daños prematuros a la superficie |
Para un molde nuevo, utilice una prueba piloto controlada para verificar el pandeo, la distribución de la pared formada, el color, la resistencia al agrietamiento y la fijación al respaldo seleccionado. Registre el código de material aprobado, el calibre y la configuración del proceso para compras repetidas.
Defina el accesorio terminado: proporcione el dibujo del molde, el tamaño total, la profundidad de la cavidad, los radios, la relación de dibujo y el objetivo de espesor mínimo de pared.
Seleccione la estructura de lámina: Elija monolítica PMMA , PMMA / ABS u otro compuesto sanitario homologado.
Apruebe el color y la superficie: confirme el tono del blanco, el brillo, la opacidad, la película protectora y la orientación de la cara visible.
Acondicionar y secar si es necesario: Siga las instrucciones de almacenamiento y presecado del grado exacto para reducir las burbujas y los defectos superficiales.
Desarrolle el perfil de calefacción: caliente uniformemente y mida la temperatura real de la hoja en lugar de depender únicamente de la configuración del calentador.
Formar y enfriar: Optimice el vacío, la presión, la asistencia del tapón, la temperatura del molde y el enfriamiento controlado.
Recorte y refuerzo: valide el corte, la perforación, el respaldo, la unión del marco y la instalación de la base de soporte.
Pruebe el producto terminado: inspeccione la distribución de las paredes, el color, el brillo, las grietas, el drenaje, la carga, los ciclos de agua caliente, los limpiadores, las fugas y las normas sanitarias aplicables.
Un rango de temperatura de la hoja de prueba de aproximadamente 160 a 185 °C puede ser relevante para ciertas formulaciones PMMA , pero no es una recomendación de procesamiento universal . La ventana adecuada depende del grado de la lámina, el proceso de fundición o extrusión, el espesor, el pigmento, el equipo de calentamiento, la geometría del molde y el tiempo del ciclo. No equipare el punto de ajuste del calentador con la temperatura real de la lámina.
El subcalentamiento puede provocar un conformado incompleto, una tensión residual elevada y una mala reproducción de los detalles. El sobrecalentamiento puede causar hundimiento excesivo, burbujas, daños en la superficie, adherencia o degradación. Los parámetros de producción deben establecerse a partir de los datos del grado aprobado y de las pruebas de conformado.
Una misma lámina puede comportarse de manera diferente en diferentes moldes y máquinas. Los siguientes puntos de solución de problemas son hipótesis iniciales; determinar la causa raíz a través de pruebas de producción y datos técnicos del proveedor.
| Problema observado | Causas posibles | Revisión recomendada |
|---|---|---|
| Burbujas o ampollas | Humedad absorbida, contaminación de la superficie o sobrecalentamiento. | Consulte las instrucciones de acondicionamiento/secado y la temperatura real de la hoja. |
| Blanqueamiento en las esquinas | Deformación excesiva, baja temperatura de formación o radios de molde ajustados | Revise la profundidad del dibujo, el diseño de las esquinas, el equilibrio del calentador y el espesor inicial. |
| Puntos finos o lagrimeo | Calor desigual, relación de extracción excesiva o asistencia de enchufe inadecuada | Mapee el espesor de la pared después del conformado y revise la configuración del molde/proceso |
| Grietas después del recorte. | Tensión de mecanizado, bordes afilados o soporte inadecuado | Inspeccionar la geometría de la herramienta, el soporte y la tensión residual. |
| Enturbiamiento de la superficie o pérdida de brillo | Sobrecalentamiento, contaminación o superficie de contacto incorrecta | Inspeccionar el perfil del calentador, el acabado del molde y el enmascaramiento protector. |
| Color blanco desigual | Distribución de pigmentos, variación del espesor del material o estiramiento excesivo. | Compare las lecturas CIELAB maestras y postformularias aprobadas |
| Delaminación del respaldo | Mala preparación de la superficie o resina de refuerzo incompatible | Evalúe la preparación de la interfaz, el ciclo de curado y el rendimiento del pelado. |
Antes de una orden de producción comercial, establezca un plan de aceptación que cubra el espesor mínimo de la pared formada, la apariencia visual, la estabilidad dimensional, la adhesión del respaldo y cualquier requisito de seguridad del producto terminado.
Utilice sierras o fresadoras afiladas y adecuadas con soporte estable. Controle el calor y la vibración para reducir el desconchado, la fusión y el estrés. Mantenga la película protectora en su lugar cuando sea práctico durante la fabricación.
Los adhesivos, resinas de refuerzo, espumas y materiales de soporte deben ser compatibles con PMMA y el proceso de producción. El ataque de solventes, el calor exotérmico, la contracción y la mala adhesión de la interfaz pueden causar agrietamiento o delaminación.
Las tinas y bandejas terminadas requieren bordes, marcos, pies o bases diseñados para distribuir las cargas de agua y del usuario. La cubierta acrílica decorativa no debe tratarse como el único componente estructural a menos que el diseño completo haya sido calificado en consecuencia.
Utilice selladores aprobados para PMMA y los materiales de construcción adyacentes. El rendimiento a prueba de agua proviene del ensamblaje completo, incluida la preparación del sustrato, las juntas, las conexiones de drenaje, el margen de movimiento y el mantenimiento.
Perfil de espesor: Calibre medio y distribución de espesor transversal.
Dimensiones de la hoja: Largo, ancho, escuadra y calidad del borde.
Aspecto de la superficie: Rayones, puntos negros, geles, burbujas, líneas de flujo y estado de la película protectora.
Color y brillo: Blancura, opacidad, brillo y diferencia de color versus la muestra aprobada.
Ensayo de termoformado: Comportamiento de hundimiento, reproducción de molde, adelgazamiento, desgarro, burbujas y color post-formado.
Propiedades mecánicas: Pruebas de tracción, flexión, impacto u otras específicas del proyecto.
Pruebas químicas y de manchas: limpiadores de baño, tintes, aceites y productos de cuidado personal aprobados.
Validación de artefactos terminados: carga, ciclos térmicos, drenaje, fugas, deslizamiento y requisitos de productos sanitarios aplicables.
'Virgin PMMA ' describe un requisito de fuente de material, no un resultado que pueda demostrarse únicamente a partir de la apariencia de la hoja. Los compradores que requieran resina virgen deben solicitar una declaración escrita de la materia prima y definir si sus especificaciones permiten la trituración, el contenido reciclado o la chatarra de procesamiento.
| del documento o cheque | Objeto |
|---|---|
| TDS aprobado | Confirma el grado del material, el espesor, las propiedades relevantes y las condiciones de prueba declaradas. |
| Declaración de materia prima | Documenta los requisitos de contenido de resina virgen o reciclado para el producto acordado. |
| Maestro de colores y aprobación de muestras. | Proporciona una referencia repetible de color blanco y brillo. |
| Certificado de análisis o informe de inspección, si se acuerda | Admite la verificación entrante del lote acordado y las propiedades probadas. |
| Identificación de lote y embalaje. | Permite la trazabilidad de muestras, envíos y pedidos repetidos. |
| Prueba de formación y calificación del producto terminado. | Confirma el rendimiento del sistema de instalación, respaldo y carcasa real. |
Para proyectos sujetos a normas sanitarias específicas, confirmar el mercado de destino y las pruebas de producto terminado aplicables. No se debe presentar una ficha técnica PMMA de uso general como certificación de una bañera o plato de ducha completo.
| Estructura de la hoja | Estructura compuesta monolítica PMMA o específica del proyecto sujeta a disponibilidad |
| Espesor | Rango de referencia de 3 a 10 mm, con tolerancias específicas del proyecto sujetas a confirmación |
| Dimensiones | Formatos estándar o tamaño de hoja personalizado según el molde y el rendimiento de producción. |
| Color y brillo | Blanco sanitario, crema, negro y colores personalizados con aprobación de muestra física. |
| Enmascaramiento protector | Película o papel de enmascaramiento compatible con termoformado sujeto a proceso |
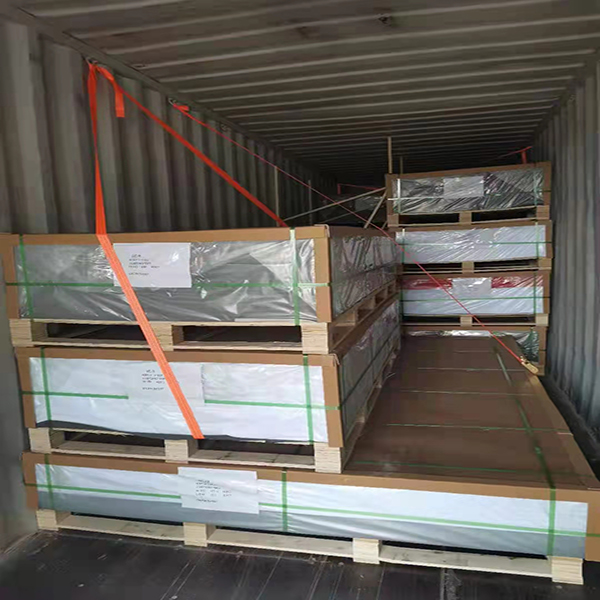
| Embalaje | Protección de PE, papel kraft, palets reforzados, protección de esquinas y etiquetas personalizadas |
Las láminas acrílicas sanitarias de alto brillo requieren un manejo limpio y protección de la superficie durante el almacenamiento, la conversión y el envío. Las láminas deben mantenerse planas, protegidas contra rayones y aseguradas contra movimientos durante el transporte internacional.
Palet de Exportación Protegido
Carga de contenedores para pedidos a granel
Selección basada en la aplicación: la estructura, el espesor y las dimensiones de la lámina se comparan con el molde y el accesorio terminado.
Proceso de muestra primero: los compradores pueden evaluar el color, el brillo, la formación y el refuerzo antes de realizar pedidos en volumen.
OEM personalización: Se pueden discutir colores sanitarios, dimensiones, enmascaramiento y embalaje.
Control de especificaciones de lote: los requisitos clave se pueden registrar en muestras aprobadas y hojas de datos.
Embalaje listo para la exportación: las soluciones protectoras para palés respaldan el suministro internacional.
Soporte de proyectos B2B: Apto para fábricas de bañeras, termoformadoras, marcas de sanitarios, importadores y distribuidores.
Coordinación de Proyectos B2B Globales
Para proyectos sanitarios repetidos, Wallis puede coordinar referencias de colores, especificaciones técnicas, embalajes y plazos de entrega aprobados. Los compradores deben conservar muestras firmadas tanto de láminas planas como de piezas termoformadas porque el color y el brillo pueden cambiar después del procesamiento.

Producto terminado: bañera, plato de ducha, lavabo, revestimiento o panel de pared.
Monolítica PMMA , PMMA / ABS u otra estructura laminar requerida.
Espesor requerido, dimensiones, cantidad y previsión anual.
Tono de blanco, brillo, opacidad, referencia de color y tolerancia.
Dimensiones del molde, profundidad de la cavidad, relación de estiramiento y pared mínima formada.
Máquina formadora, tipo calentador, proceso de sujeción y asistencia de tapón.
Sistema de refuerzo, respaldo, adhesivo, marco y base soporte.
Normas sanitarias requeridas, pruebas químicas y mercado de destino.
Película protectora, palet, etiquetas y calendario de entrega.
Dimensiones de la muestra, puerto de destino y términos comerciales.
Discuta su proyecto de bañera o ducha
Es una lámina PMMA formulada y producida para sanitarios termoformados como bañeras, platos de ducha y lavabos. Las propiedades importantes incluyen la respuesta de formación, el color, el brillo, la resistencia química y la calidad de la superficie.
Sirven para diferentes objetivos de diseño y costo. Monolítico virgen PMMA ofrece propiedades acrílicas en todo el espesor, mientras que PMMA / ABS combina una cara acrílica con una capa de respaldo. La elección correcta depende del conformado, refuerzo, reparabilidad y presupuesto.
Muchos proyectos comienzan con láminas de aproximadamente 3 a 6 mm, pero ningún calibre se adapta a todas las tinas. La profundidad del molde, la relación de estirado, el espesor de pared objetivo, el refuerzo y los requisitos de carga final determinan el espesor inicial correcto.
Algunos grados PMMA pueden probarse entre 160 y 185 °C, pero la ventana de formación correcta depende del grado del material aprobado y de la temperatura medida de la hoja. Establecer condiciones validadas mediante ensayos controlados con el molde de producción.
La mayoría de las tinas y bandejas grandes requieren refuerzo, marcos, bases o respaldo compuesto de ingeniería. El sistema requerido depende de la geometría de la carcasa, el espesor de la pared, la carga y los estándares de producto aplicables.
PMMA no absorbe agua como los materiales de construcción porosos, pero una bañera, pared o plato de ducha es impermeable solo cuando las juntas, conexiones de drenaje, sellos, respaldo e instalación están diseñados correctamente.
La estabilidad del color depende de la resina, el pigmento, los estabilizadores, el historial de calor, la exposición más limpia y las condiciones UV . Especifique el entorno esperado y apruebe un grado con datos adecuados de envejecimiento o estabilidad del color.
Utilice limpiadores suaves y no abrasivos aprobados para acrílico. Evite almohadillas abrasivas y disolventes no verificados. El fabricante del dispositivo terminado debe publicar una guía de cuidados validada para los usuarios finales.
Los rayones menores en la superficie pueden ser lijados y pulidos por personal capacitado. Los daños profundos, las grietas o las áreas con un espesor restante insuficiente requieren una evaluación de reparación profesional.
Se puede discutir la combinación de colores personalizada. Los compradores deben proporcionar una muestra maestra física y definir la iluminación, el brillo, la opacidad y la diferencia de color aceptable antes de la producción.
Sí, se pueden utilizar láminas adecuadas como superficies decorativas para las paredes. El montaje completo de la pared requiere respaldo compatible, adhesivos, margen de movimiento y juntas selladas.
Sí. Se recomiendan pruebas de lámina plana y termoformado para evaluar el color, el brillo, el espesor, el pandeo, la distribución de las paredes, la adhesión del refuerzo y la apariencia de la pieza terminada.
La cantidad mínima de pedido depende del proceso de la hoja, la estructura, el grosor, el tamaño, el color, el enmascaramiento, el embalaje y si la especificación es estándar o personalizada.
Proporcione el accesorio terminado, la estructura de la lámina, el calibre, las dimensiones, el color, la cantidad, el molde, el proceso de conformado, el refuerzo, los estándares, el empaque y el destino.
Solicite una declaración de material específica del grado, los documentos técnicos aplicables y la trazabilidad del lote. La apariencia por sí sola no puede confirmar si se utilizó contenido reciclado o reprocesado.
El embutido profundo reduce el espesor de la pared local, lo que puede cambiar la opacidad, el brillo y el color percibido. Confirme el tono final utilizando muestras formadas en las áreas más delgadas bajo las condiciones de iluminación acordadas.
Los posibles factores incluyen acondicionamiento inadecuado, calentamiento excesivo o desigual, contaminación de la superficie y estiramiento local excesivo. Revise el grado exacto del material, la temperatura de la hoja, la geometría del molde y los registros del proceso.
No. PMMA / ABS es una construcción multicapa que contiene un respaldo ABS . Si el requisito de compra es monolítico virgen PMMA , especifique esa construcción exacta y confírmelo en los documentos técnicos.
Acuerde de antemano la identificación del grado, la tolerancia de espesor, la muestra de color blanco aprobada, el número de lote, los resultados de la inspección, la lista de empaque y cualquier declaración de material o informe técnico requerido.
Póngase en contacto con Wallis Plastic para obtener láminas de color blanco virgen PMMA para cascos de bañera, platos de ducha, revestimientos de bañera, lavabos y paneles sanitarios. Nuestro equipo respalda la selección de materiales, colores personalizados, pruebas de conformado, especificaciones OEM , embalaje protector y suministro B2B directo de fábrica.
Solicitar muestras y cotización de fábrica