|
materiál karty
Wallis
| Barva: | |
|---|---|
| Materiál: | |
| Tloušťka : | |
| Aplikace: | |
| Množství: | |
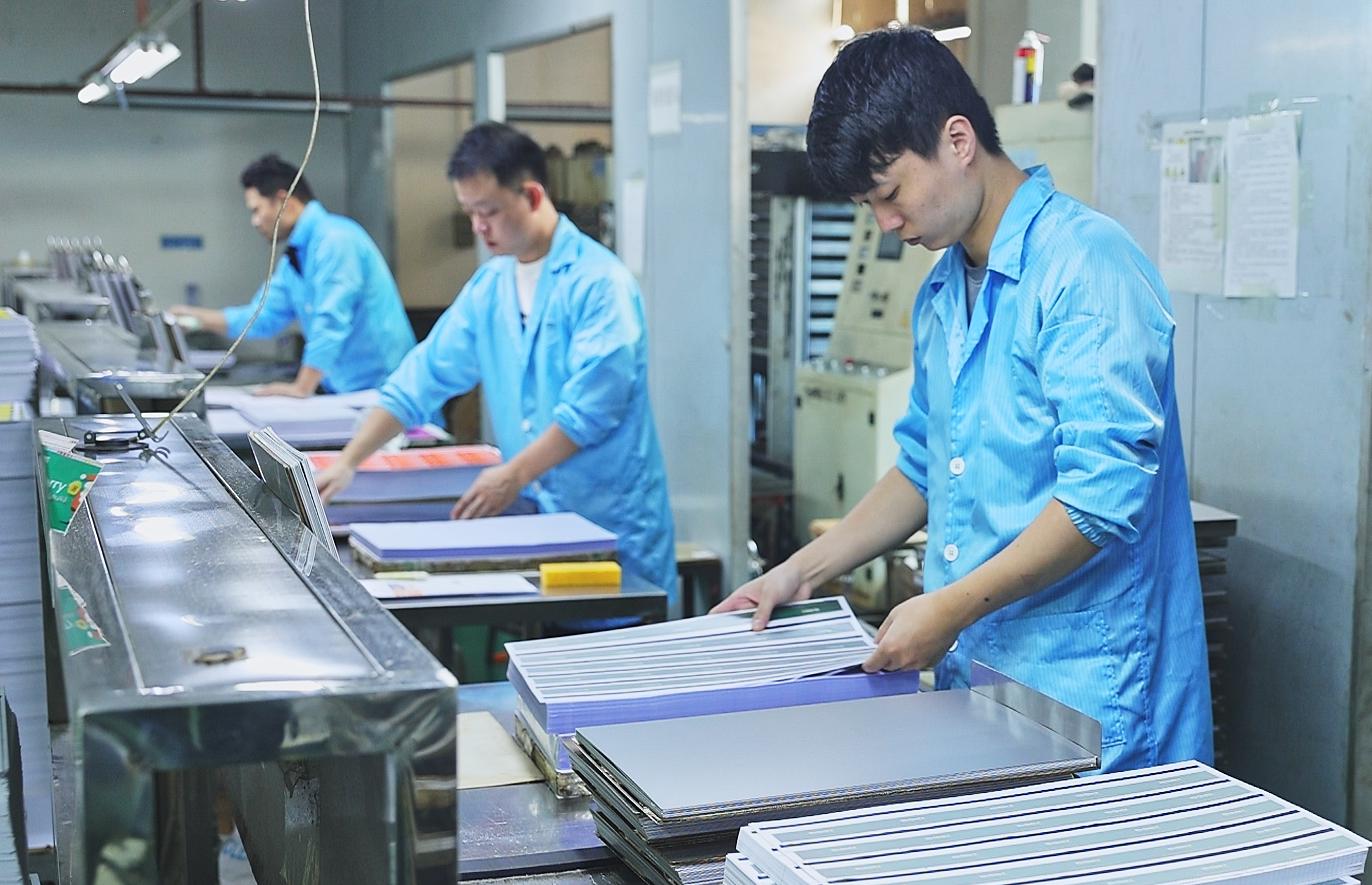
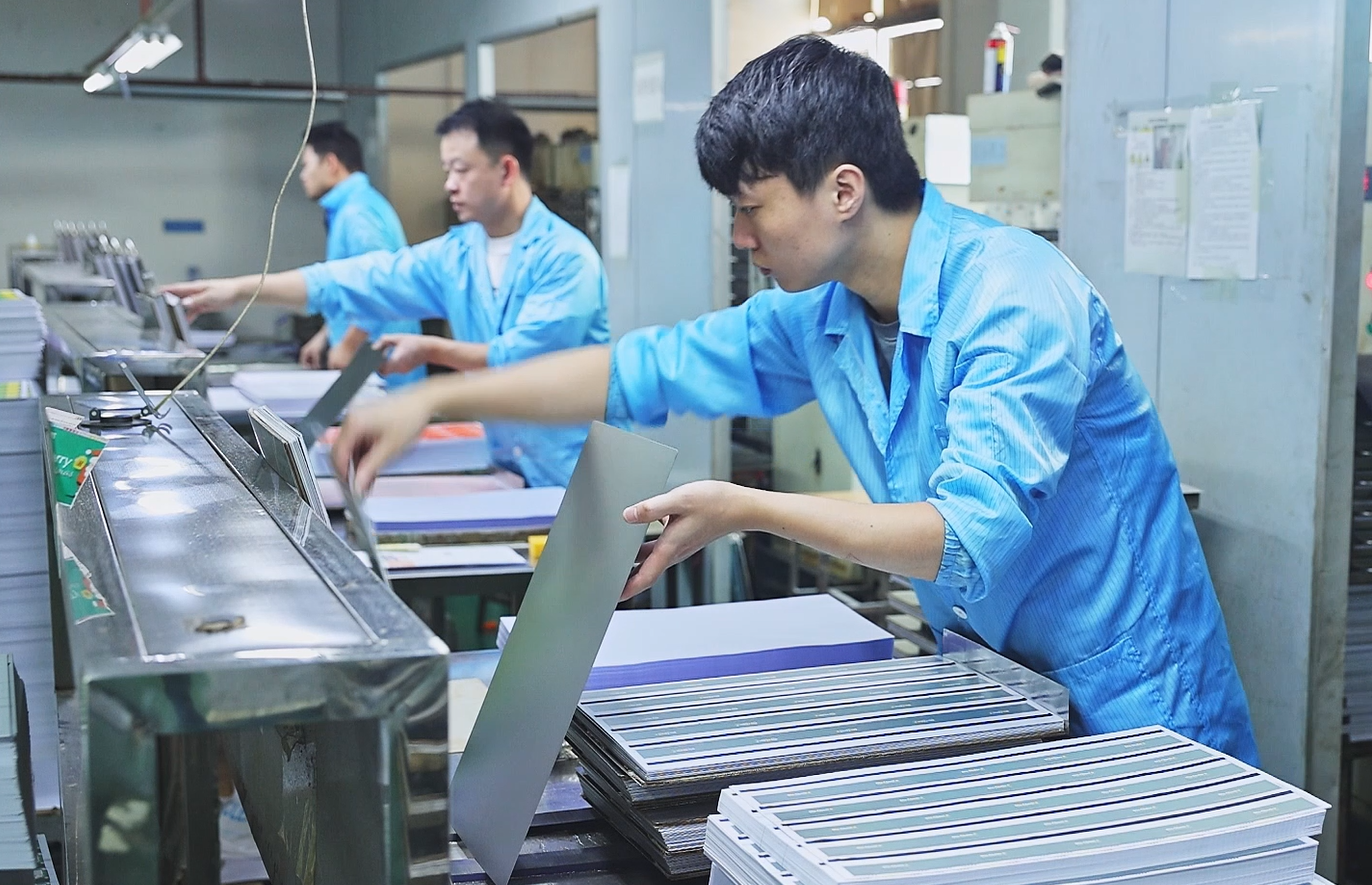
Wallis Podložky na laminování karet jsou opakovaně použitelné lisovací spotřební materiály používané v průmyslových laminátorech plastových karet, které pomáhají kompenzovat drobné odchylky tloušťky a rovnoměrněji distribuovat tlak na laminovací kazetu. Dostupné silikonové, skelným vláknem vyztužené konstrukce a související konstrukce lze přizpůsobit pro výrobu PVC , PETG , PC , RFID vložek, ID karet a čipových karet.
Pro výrobce karet B2B by měl být výběr podložky založen na laminátoru, rozměrech ocelové desky, materiálu karty, konstrukci stohu, teplotní křivce, tlaku, době cyklu a požadované povrchové úpravě. Vhodná lisovací podložka může podporovat opakovatelné lepení a rovinnost, ale nenahrazuje správné zasychání inkoustu, kontrolu vlhkosti, údržbu desky nebo schválený recept na laminaci.
Následující hodnoty odrážejí aktuální referenční rozsah produktových stránek. Konečná konstrukce materiálu, trvalá pracovní teplota, tvrdost, rozměrová tolerance a provozní podmínky by měly být potvrzeny v nabídce, technickém listu a schváleném vzorku.
| Parametr | Reference Specifikace / B2B potvrzení |
|---|---|
| Produkt | Podložka na laminování karet / podložka na lisování karet |
| Referenční konstrukce | Tepelně odolný silikon s výztuhou ze skelných vláken; ostatní polštářové konstrukce podléhají kontrole projektu |
| Referenční tloušťka | 1,5–3,5 mm; vyberte podle mezery v kazetě, kompenzace tlaku a cíle přenosu tepla |
| Referenční pracovní teplota | 120–180 °C pro aktuální sortiment; potvrďte trvalou a špičkovou teplotu pro vybranou třídu |
| Povrch | Hladký nebo matný; ověřte, která strana směřuje k destičce a zda je vyžadována uvolňovací úprava |
| Barva | Bílá, šedá nebo varianta specifická pro projekt |
| Tvrdost / odpružení | Přizpůsobené; uveďte tvrdost Shore nebo schválenou referenční hodnotu pro zotavení po stlačení, pokud je to vhodné |
| Velikost | A4, A3, velikost lisovací desky nebo vlastní řezání na základě výkresu zákazníka |
| Aplikace | PVC , PETG , PC , ABS , RFID vložené, bezkontaktní, ID, členské a další struktury laminovaných karet |
| Znovupoužitelnost | Opakovaně použitelné za schválených podmínek; interval výměny závisí na teplu, tlaku, znečištění, skladování a počtu cyklů |
| Požadavek na objednávku | MOQ, balení a dodací lhůta závisí na rozměrech, konstrukci a přizpůsobení |
Podložka na laminování karet je tepelně odolná, stlačitelná vrstva instalovaná v laminovací kazetě nebo svazku lisu podle konstrukce stroje. Normálně funguje společně s topnými deskami, leštěnými nebo matnými ocelovými deskami, uvolňovacími vrstvami a kartotékou. Jeho úlohou je přizpůsobit se malým odchylkám ve stohu a pomáhat důsledněji přenášet tlak a teplo.
Přesná poloha instalace se musí řídit pokyny k laminátoru a kazetě. Lisovací podložka je obecně umístěna mimo karton a ocelové dokončovací desky, spíše než aby se používala jako neověřený povrch s přímým kontaktem na tištěných Overlay fólie s.
Řízená tlumicí vrstva může kompenzovat drobné odchylky desek, stohů a listů. To pomáhá redukovat lokální vysokotlaké a nízkotlaké zóny, které mohou přispívat k nerovnoměrnému lepení, okrajovým defektům nebo otiskům desek.
Tloušťka a konstrukce podložky ovlivňují, jak rychle se teplo dostane do balíčku karet a jak se balíček ochladí. Tenčí nebo vodivější konstrukce může podporovat kratší cykly, zatímco tlustší a měkčí konstrukce může poskytnout větší kompenzaci. Správná rovnováha musí být stanovena spíše lisovacími zkouškami než samotnou tloušťkou.
Cushion pad nemůže sám o sobě zaručit karty bez bublin nebo deformace. Musí být také kontrolována vlhkost, retence rozpouštědla, tloušťka inkoustového filmu, chemie Overlay fólie , zachycený vzduch, rovnoběžnost desky, rovnoměrnost ohřevu, tlak, chlazení a načasování uvolňování.

| Kategorie podložky | Typický výběr Logické | body k potvrzení |
|---|---|---|
| Silikon + podložka ze skelných vláken | Obecná laminace karet, kde je vyžadováno stabilní odpružení, čistá manipulace a opakovaně použitelný výkon | Tloušťka, tvrdost, teplota, lepivost povrchu, vystavení skelnému vláknu a zotavení po stlačení |
| Vlna / plsť + silikonová podložka | Procesy vyžadující měkčí pufr nebo jiné tepelné chování | Kontrola vlhkosti, tvorba vláken, orientace povrchu, ztráta tloušťky a metoda čištění |
| Tenká podložka Fast-Cycle Pad | Krátké lisovací cykly, kde je rychlý přenos tepla důležitější než vysoká kompenzace | Plochost kazety, rovnoměrnost desky, variace stohu karet a špičkový tlak |
| Vysokoteplotní vícevrstvá podložka | Vyšší teploty nebo náročné opakované cykly při kolaudaci stanovené stavby | Kontinuální versus maximální hodnocení, integrita vnější vrstvy, kontrola kontaminace a chování při uvolňování |
Uveďte rozměry topné desky nebo kazety, použitelnou lisovací plochu, polohovací otvory, poloměr rohu a požadovanou vůli. Nadměrně velké podložky se mohou mačkat nebo překážet při zatížení, zatímco podložky pod velké velikosti mohou vytvářet tlakové nespojitosti v blízkosti okrajů.
Tloušťka popisuje fyzickou konstrukci, zatímco tvrdost a kompresní chování určují, jak podložka reaguje při zatížení. Silnější podložka není automaticky lepší. Nadměrná komprese může změnit přenos tepla, výšku stohu a konečnou tloušťku karty, zatímco příliš tvrdá podložka může poskytnout nedostatečnou kompenzaci.
Zadejte podmínky předehřátí, lisování za tepla, chlazení a uvolnění, včetně teploty, tlaku, doby prodlevy a cyklů za směnu. Trvalá provozní teplota by měla být odlišena od krátké jmenovité špičkové teploty.
Nízká povrchová kontaminace je nezbytná, protože prach, zbytky silikonu, poškozená vlákna nebo zapuštěné částice mohou přenést vady na desky nebo listy karet. Potvrďte čisticí prostředky a zda vybraná podložka potřebuje vyhrazenou orientaci nebo uvolňovací povrch.

| Faktor výběru | Silikon-sklolaminátová konstrukce | Vlna / plsť-silikonová konstrukce |
|---|---|---|
| Obecný charakter | Vyztužená elastomerová podložka s kontrolovaným povrchem a rozměrovou podporou | Měkčí nárazník na textilní bázi v kombinaci s tepelně odolným elastomerem |
| Kompenzace tlaku | Závisí na složení silikonu, počtu vrstev, tvrdosti a tloušťce | Může poskytnout měkčí odezvu; potvrdit trvalou kompresi po opakovaných cyklech |
| Přenos tepla | Lze vybrat pro vyváženou nebo rychlejší tepelnou odezvu | Může izolovat více v závislosti na hustotě a tloušťce plsti |
| Čistota | Zkontrolujte obnaženou výztuž, poškození povrchu a přenos silikonu | Zkontrolujte vlákna, absorbovanou vlhkost a znečištění povrchu |
| Nejlepší praxe | Naneste stejnou schválenou sadu karet na obě kandidátské podložky a porovnejte dobu zahřívání, rovinnost, lepení, značky desek a stabilitu cyklu | |
Správně zvolená podložka může pomoci lisu aplikovat sílu rovnoměrněji na použitelnou plochu plechu, což podporuje konzistentnější spojení vrstev a tloušťku.
Vyhovující vrstva může snížit kontakt s tvrdým bodem a pomoci chránit leštěné ocelové desky před lokalizovaným zatížením. To je zvláště důležité pro RFID předlamované plechy s čipy, moduly nebo místními změnami tloušťky, ačkoli tvrdost desky a konstrukce stohu zůstávají důležité.
Kontrolovaný stav podložky pomáhá zvýšit opakovatelnost receptury laminace. Záznamy o cyklech by měly obsahovat identifikaci destiček, datum prvního použití, počet cyklů, orientaci a stav kontroly.
Bubliny a vodoznaky mohou také vznikat v důsledku vlhkosti, neúplného vytvrzení inkoustu, uvolňování těkavých látek, nesprávné rychlosti ohřevu, nedostatečného odvětrávání nebo předčasného uvolňování chladu. Odstraňování problémů musí posoudit celý proces.
Uspořádání stohu se liší podle struktury lisu a karet. Použijte příručku ke stroji a schválený procesní list. Následující pracovní postup je ověřovací rámec B2B, nikoli univerzální recept na zásobník.
| kroku | akci ověření | Záznam o |
|---|---|---|
| 1. Změřte | Zkontrolujte tloušťku podložky ve více bodech, rovinnost desky a vůli kazety | Mapa tloušťky a ID vybavení |
| 2. Sestavte zásobník | Vložte podložku, ocelové desky, uvolňovací vrstvy a brožuru s kartami ve schválené orientaci | Výkres zásobníku a směr vrstvy |
| 3. Zkušební tisk | Použijte cílový materiál karty, inkoust, Overlay fólie , RFID intarzii a produkční rozměry | Teplota, tlak, prodleva a křivka chlazení |
| 4. Zkontrolujte | Zkontrolujte lepení, rovinnost, přenos lesk/mat, bubliny, vodoznaky, promáčkliny a stav hran | Mapa defektů a ukázkové fotografie |
| 5. Schválit | Zamkněte třídu podložky a zpracujte proti zlatému vzorku | Schválená specifikace a záznam o kontrole změn |
Podložku lze vyhodnotit pro vícevrstvé plastové karty pomocí kompatibilních jádrových listů a Overlay fólie s. Každý polymer má jiné tepelné okno, takže by se nemělo předpokládat, že jedna podložka a receptura lisu budou vyhovovat každému materiálu.
Listy RFID mohou obsahovat místní odchylky tloušťky kolem čipů, anténních spojů nebo modulů. Výběr polštáře by měl být ověřen spolu s tvrdostí ocelového plechu, výškou stohu a RF testováním před a po laminaci.
U programů s přísnými kosmetickými a rozměrovými požadavky definujte přípustné limity pro rovinnost, tloušťku, pevnost v odlupování, povrchovou úpravu a vady těla karty. Soulad s jakýmkoli bankovním nebo vládním standardem závisí na kompletním kartovém programu, nikoli na samotném polštářku.
| Pozorovaný problém | Možná příčina související s podložkou | Jiné kontroly procesu |
|---|---|---|
| Nerovnoměrné lepení / zvedání hran | Kolísání tloušťky polštářku, trvalé nastavení, podměrečný polštář nebo nesprávná tvrdost | Rovnoběžnost desky, tlak, chemie Overlay fólie , zarovnání hran a chlazení |
| Bubliny / Vodoznaky | Kontaminovaná nebo vlhkostí ovlivněná podložka; nepřiměřená tepelná odezva | Sušení inkoustu, vlhkost materiálu, zachycený vzduch, rychlost ohřevu a odvětrávání |
| Pokřivené karty | Nerovnoměrné stlačení podložky nebo asymetrické uspořádání podložky | Smrštění materiálu, nevyvážené vrstvy, chladící tlak a teplota uvolňování |
| Značky na destičce / promáčknutí | Usazené nečistoty, obnažená vlákna nebo poškozený povrch podložky | Poškození ocelového plechu, výška modulu RFID a čistota manipulace |
| Pomalé zahřívání | Podložka je příliš silná nebo příliš izolující pro cílový cyklus | Výkon ohřívače, přesnost termočlánku, hmotnost zásobníku a stav desky |
| Změny výnosu v průběhu času | Tuhnutí v tlaku, ztvrdnutí, praskliny nebo znečištění po opakovaných cyklech | Unášení receptury, změny šarže surovin a kalibrace zařízení |
Wallis může zkontrolovat vlastní rozměry podložky, tloušťku, tvrdost, povrch, barvu, tvar okraje a balení. Abyste se vyhnuli nevhodné cenové nabídce, poskytněte skutečné informace o tisku a procesu, než abyste požadovali blok pouze o velikosti A3 nebo A4.
| informace o RFQ | Poskytnout podrobné |
|---|---|
| Laminátor | Značka, model, způsob vytápění/chlazení a typ kazety |
| Velikost talíře / podložky | Délka, šířka, poloměr rohů, otvory, štěrbiny a výkres vůle hrany |
| Materiály pro karty s | PVC , PETG , ABS , PC , RFID prelam, typ Overlay fólie a celková tloušťka zásobníku |
| Stiskněte Recept | Teplota zahřátí a chlazení, tlak, doba prodlevy a cykly za směnu |
| Aktuální podložka | Materiál, tloušťka, tvrdost, životnost, fotografie a aktuální vady |
| Cíl přijetí | Rovinnost, povrchová úprava, pevnost v odlupování, doba cyklu a kritéria očekávané výměny |
| Podrobnosti objednávky | Množství vzorku, hromadné množství, balení, značení a místo určení |
Zkontrolujte rozměry, tloušťku v několika bodech, stav povrchu, kvalitu hran, barvu, orientační značení a viditelné vyztužení. Kde je to uvedeno, porovnejte tvrdost nebo chování v tlaku se schváleným vzorkem.
Spusťte reprezentativní listy karet pomocí receptury cílového lisu. Schvalujte podložku až po porovnání odezvy zahřívání, hotové rovinnosti karty, lepení, přenosu povrchu a vad s projektem Zlatý vzorek.
Vyměňte nebo umístěte podložku do karantény, pokud dojde k trvalé ztrátě tloušťky, nerovnoměrnému stlačení, prasklinám, obnaženým vláknům, ztvrdlým oblastem, usazené kontaminaci, poškození hran nebo měřitelné změně ve výtěžnosti laminace. Životnost by se měla sledovat spíše podle skutečných cyklů a stavu než podle univerzálního pevného čísla.
Wallis dodává materiály pro výrobu karet, jako jsou jádrové listy, Overlay fólie s, RFID intarzie, laminovací ocelové desky a lisovací podložky. To umožňuje kupujícím B2B zkontrolovat polštářek společně s kompletním zásobníkem karet, místo aby jej hodnotili jako izolované příslušenství.
Pro kvalifikaci projektu si vyžádejte vzorek podložky, technickou specifikaci, řezný výkres a zkušební plán. Výrobní nároky, jako je životnost, redukce defektů a zlepšení doby cyklu, by měly být potvrzeny na stroji zákazníka a schválené struktuře karty.

Jedná se o opakovaně použitelnou nebo částečně znovu použitelnou lisovací vrstvu, která pomáhá distribuovat tlak a řídit přenos tepla v kazetě na laminaci průmyslových karet. Pracuje s ocelovými pláty, uvolňovacími vrstvami a kartonovou brožurou podle návrhu stohu specifického pro stroj.
Ne. Polštář je poddajný materiál pro kompenzaci tlaku, zatímco ocelová deska přenáší vybraný lesk, mat nebo vzor a poskytuje tvrdý, rovný povrch kolem svazku karet.
Umístění závisí na provedení laminátoru a kazety. Postupujte podle příručky stroje a schváleného výkresu stohu. Podložka se obvykle instaluje mimo karton a dokončovací desky, nepoužívá se jako neověřená vrstva přímého kontaktu na potištěných površích karet.
Pad může být hodnocen z několika materiálů, ale lisovací receptura a tepelná odezva se liší. Před výrobou ověřte každou strukturu karet PVC , PETG , ABS nebo PC samostatně.
Aktuální referenční rozsah je 1,5–3,5 mm. Výběr závisí na vůli kazety, variaci stohu, tvrdosti podložky, tlaku, rychlosti ohřevu a požadované kompenzaci. Silnější podložka není automaticky lepší.
Aktuální referenční teplota stránky je 120–180 °C. Průběžná a špičková teplota musí být potvrzena pro vybranou konstrukci a porovnána se skutečným lisovacím cyklem.
Může pomoci zlepšit tlakovou a tepelnou konzistenci, ale nemůže zaručit bezchybné karty. Musí být také kontrolována vlhkost, vytvrzování inkoustu, zachycený vzduch, rychlost ohřevu, chlazení a materiálová kompatibilita.
Univerzální počet cyklů neexistuje. Životnost závisí na teplotě, tlaku, době setrvání, čištění, skladování, konstrukci podložky a znečištění. Tloušťka stopy, stav stlačení a výtěžnost výroby.
Používejte pouze schválenou metodu čištění, která nebobtná, nerozpouští ani neznečišťuje povrch. Podložku skladujte naplocho, čistou a suchou, mimo ostré předměty, teplo a přímé sluneční světlo. Neskládejte jej.
Ano, podléhá testování. Vložky RFID mohou mít místní odchylky tloušťky kolem čipů a spojů antény, proto ověřte podložku se skutečným předvrstvím, ocelovými pláty, recepturou lisu a výkonem RF.
Vlastní délku, šířku, tloušťku, tvrdost, tvar hrany a otvory lze zkontrolovat. Poskytněte rozměrový výkres a model stroje, aby bylo možné zkontrolovat použitelnou lisovací plochu a vůle.
Uveďte model laminátoru, velikost desky, výkres podložky, materiály karty, celkovou tloušťku stohu, teplotu, tlak, dobu cyklu, aktuální data podložky, pozorované vady, objednané množství a místo určení.