|
कार्ड सामग्री
वालिस ने दी
| रंग: | |
|---|---|
| सामग्री: | |
| मोटाई : | |
| आवेदन: | |
| मात्रा: | |
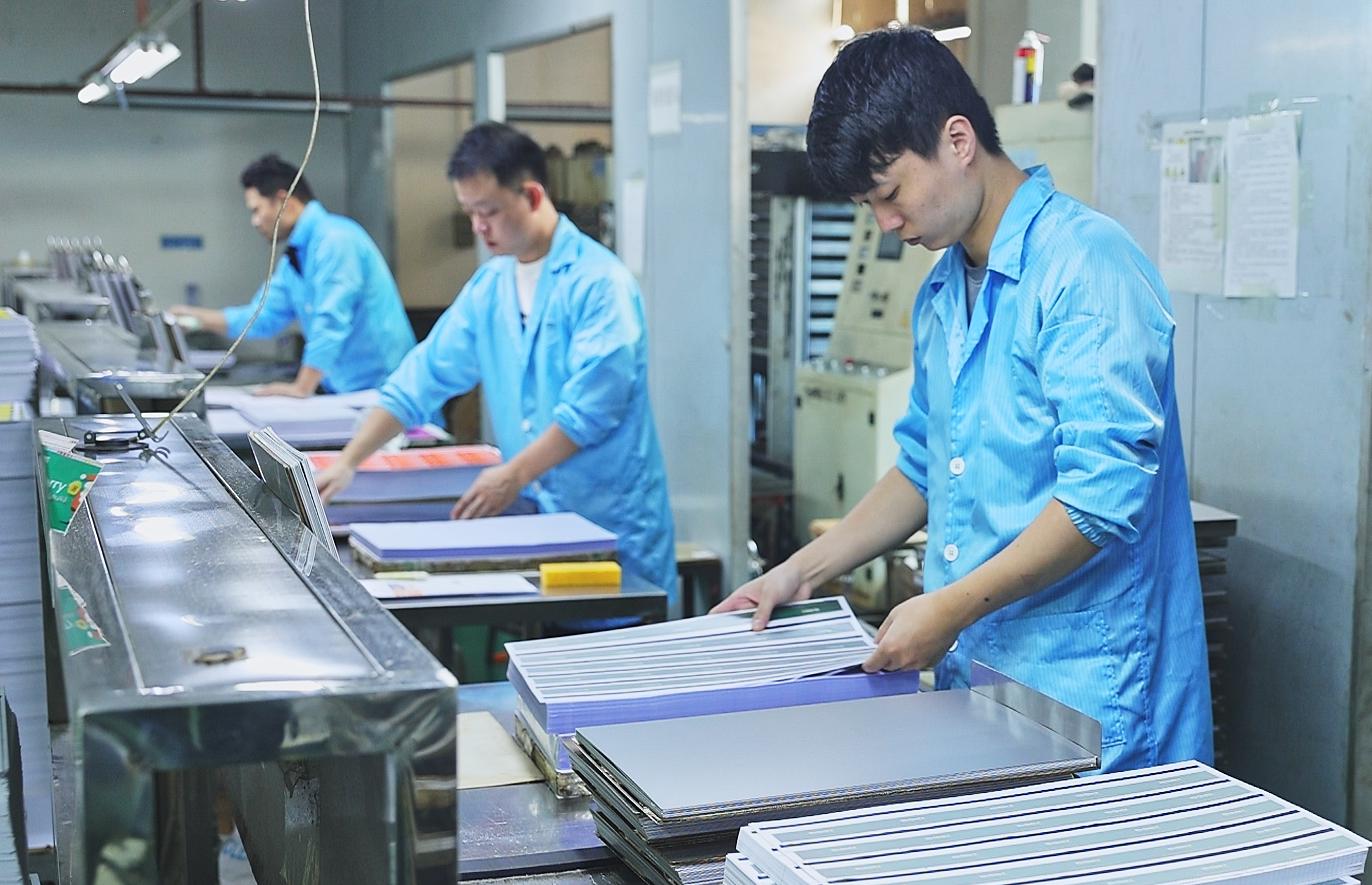
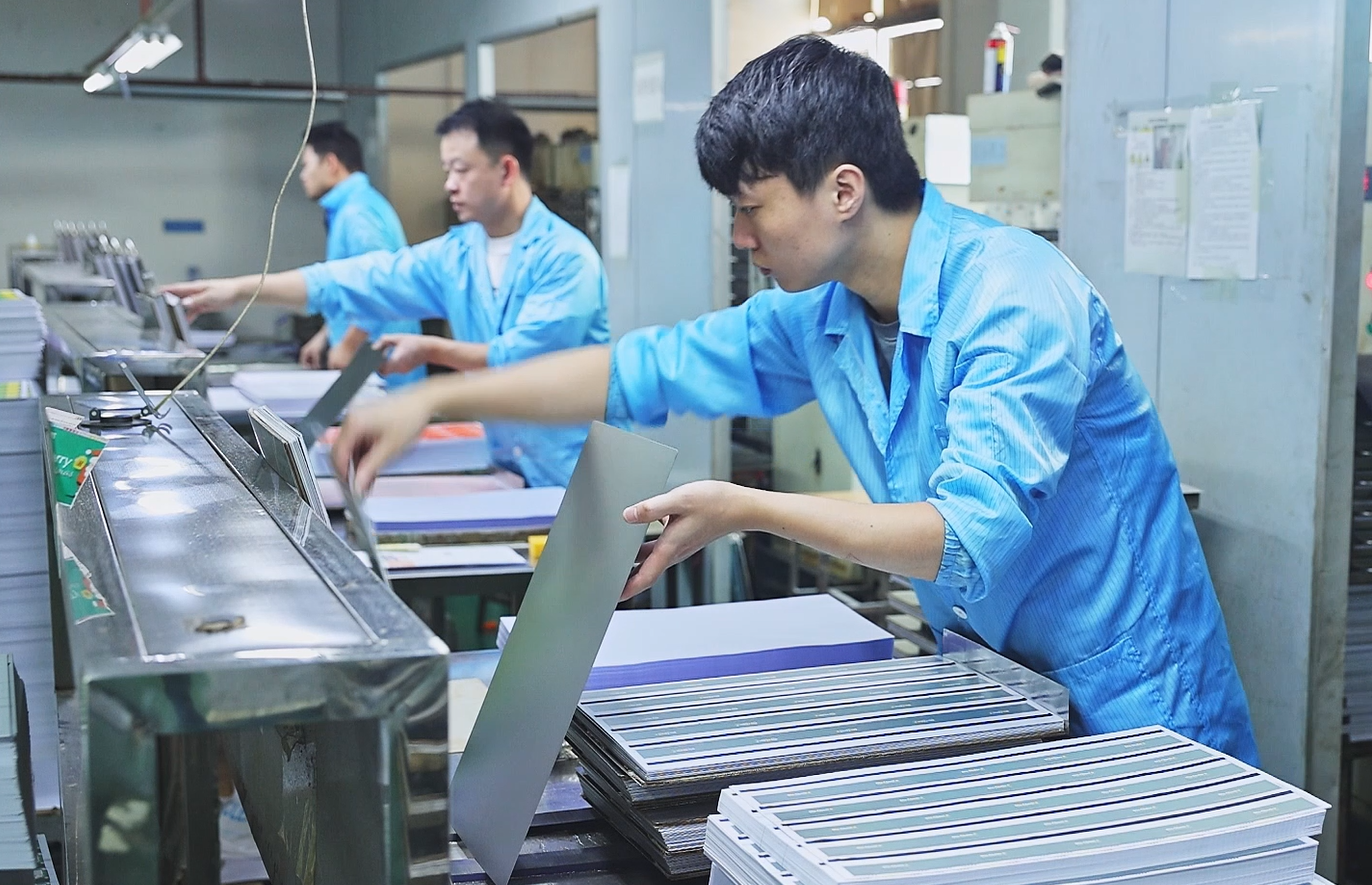
वालिस कार्ड लेमिनेशन कुशन पैड औद्योगिक प्लास्टिक कार्ड लेमिनेशन च इस्तेमाल कीते जाने आह् ले पुन: उपयोग करने योग्य प्रेस उपभोक्ताएं न जेह् ड़े मामूली मोटाई च बदलाव दी भरपाई करने च मदद करदे न ते लेमिनेशन कैसेट च दबाव गी होर समान रूप कन्नै बंडदे न। उपलब्ध सिलिकॉन, फाइबरग्लास-प्रबलित ते इस कन्नै सरबंधत निर्माणें गी PVC , PETG , PC , RFID जड़ना, आईडी कार्ड ते स्मार्ट कार्ड उत्पादन आस्तै अनुकूलित कीता जाई सकदा ऐ।
बी 2 बी कार्ड निर्माताएं आस्तै पैड चयन लैमिनेटर, स्टील प्लेट दे आयाम, कार्ड सामग्री, ढेर निर्माण, तापमान वक्र, दबाव, चक्र दे समें ते लोड़चदी सतह खत्म होने उप्पर आधारत होना चाहिदा ऐ। इक उपयुक्त प्रेस पैड दोहराने आह् ले बंड ते समतलता दा समर्थन करी सकदा ऐ, पर एह् सही स्याही सुखाने, नमी नियंत्रण, प्लेट दे रखरखाव जां मंजूर लेमिनेशन नुस्खे दी जगह नेईं लैंदा ऐ।
निम्नलिखित मूल्य मौजूदा उत्पाद-पृष्ठ संदर्भ श्रेणी गी दर्शांदे न. अंतिम सामग्री निर्माण, लगातार कम्म करने दा तापमान, कठोरता, आयामी सहिष्णुता ते सेवा दी स्थिति दी पुष्टि उद्धरण, तकनीकी डाटा शीट ते मंजूर नमूने च कीती जानी चाहिदी।
| पैरामीटर | संदर्भ विनिर्देश / बी 2 बी पुष्टि |
|---|---|
| उत्पाद | कार्ड लेमिनेशन तकिया पैड / कार्ड प्रेस पैड |
| संदर्भ निर्माण करना | फाइबरग्लास सुदृढीकरण कन्नै गर्मी-प्रतिरोधी सिलिकॉन; परियोजना समीक्षा दे अधीन होर कुशन निर्माण |
| संदर्भ मोटाई | 1.5-3.5 मिमी ऐ; कैसेट गैप, दबाव मुआवजा ते गर्मी-हस्तांतरण लक्ष्य दे अनुसार चयन करो |
| संदर्भ काम करने दा तापमान | वर्तमान उत्पाद श्रेणी आस्तै 120–180 डिग्री सेल्सियस; चयनित ग्रेड लेई लगातार ते चोटी दे तापमान दी पुष्टि करो |
| तला | चिकनी या मैट होनी चाहिदी; इस गल्लै दी पुष्टि करो जे कुस पास्सै प्लेट दा सामना करना पौंदा ऐ ते रिलीज इलाज दी लोड़ ऐ जां नेईं |
| रंग | सफेद, ग्रे जां प्रोजेक्ट-विशिष्ट विकल्प |
| कठोरता / कुशनिंग करना | अनुकूलित कीता गेदा; जित्थें लागू होए शोर कठोरता जां इक मंजूर संपीड़न-रिकवरी संदर्भ निर्दिश्ट करो |
| साइज | ए 4, ए 3, प्रेस-प्लेट आकार या ग्राहक ड्राइंग दे आधार पर कस्टम कटिंग |
| आवेदन | PVC , PETG , PC , ABS , RFID जड़ना, संपर्क रहित, आईडी, सदस्यता ते होर टुकड़े टुकड़े कार्ड संरचनाएं |
| पुन: उपयोग दी क्षमता | मंजूर शर्तें दे तैह् त पुन: उपयोग करने योग्य; प्रतिस्थापन अंतराल गर्मी, दबाव, प्रदूषण, भंडारण ते चक्र गिनती उप्पर निर्भर करदा ऐ |
| आर्डर दी लोड़ ऐ | एमओक्यू, पैकिंग ते लीड टाइम आयाम, निर्माण ते अनुकूलन पर निर्भर करदा ऐ |
कार्ड लेमिनेशन कुशन पैड मशीन डिजाइन दे अनुसार लेमिनेशन कैसेट जां प्रेस स्टैक च स्थापत गर्मी-प्रतिरोधी, संपीड़नशील परत ऐ। एह् आमतौर उप्पर हीटिंग प्लेटें, पॉलिश जां मैट स्टील दी प्लेटें, रिलीज परतें ते कार्ड-शीट बुकलेट कन्नै मिलियै कम्म करदा ऐ। इसदी भूमिका ढेर च छोटे-छोटे बदलावें गी समायोजित करना ते दबाव ते गर्मी गी होर लगातार संचार करने च मदद करना ऐ।
सटीक इंस्टालेशन स्थिति गी लेमिनेटर ते कैसेट दे निर्देशें दा पालन करना होग। प्रेस पैड गी आमतौर पर कार्ड बुकलेट ते स्टील फिनिशिंग प्लेटें दे बाहर रक्खेआ जंदा ऐ ना के मुद्रित ओवरले फिल्म एस पर असत्यापित सीधे संपर्क सतह दे रूप च इस्तेमाल कीता जंदा ऐ।
नियंत्रित कुशनिंग परत मामूली प्लेट, ढेर ते चादर दे बदलाव दी भरपाई करी सकदी ऐ। एह् मकामी उच्च दबाव ते निम्न दबाव आह् ले क्षेत्रें गी घट्ट करने च मदद करदा ऐ जेह् ड़े असमान बंड, किनारे दे दोष जां प्लेट दे निशान च योगदान करी सकदे न।
पैड दी मोटाई ते निर्माण दा असर कार्ड दे ढेर च किन्नी जल्दी गर्मी पौंदी ऐ ते ढेर किस चाल्लीं ठंडा होंदा ऐ। पतला जां मता प्रवाहकीय निर्माण घट्ट चक्रें दा समर्थन करी सकदा ऐ, जदके मोटा, नरम निर्माण मता मुआवजा देई सकदा ऐ। सही संतुलन सिर्फ मोटाई दे बजाय प्रेस परीक्षण दे माध्यम कन्नै स्थापित करना होग।
कुशन पैड अपने आप च बबल-फ्री जां वार्प-फ्री कार्ड दी गारंटी नेईं देई सकदा। नमी, विलायक अवधारण, स्याही फिल्म दी मोटाई, ओवरले फिल्म रसायन, फंसी हवा, प्लेटन समानांतरता, ताप एकरूपता, दबाव, ठंडा ते रिलीज समें गी बी नियंत्रित करना जरूरी ऐ।

| पैड श्रेणी | ठेठ चयन तर्क | पुष्टि करने लेई बिंदु |
|---|---|---|
| सिलिकॉन + फाइबरग्लास पैड | जनरल कार्ड लेमिनेशन जित्थै स्थिर कुशनिंग, साफ-सुथरे हैंडलिंग ते दोबारा इस्तेमाल करने योग्य प्रदर्शन दी लोड़ होंदी ऐ | मोटाई, कठोरता, तापमान, सतह टैक, फाइबरग्लास एक्सपोजर ते संपीड़न रिकवरी |
| ऊन / महसूस + सिलिकॉन पैड | नरम बफर जां बक्ख-बक्ख थर्मल व्यवहार दी लोड़ आह् ली प्रक्रियाएं | नमी नियंत्रण, लिंट पैदा करना, सतह उन्मुखीकरण, मोटाई दा नुकसान ते सफाई दी विधि |
| पतली फास्ट-साइकिल पैड | लघु प्रेस चक्र जित्थें तेजी कन्नै गर्मी हस्तांतरण उच्च मुआवजे थमां मता जरूरी ऐ | कैसेट दी समतलता, प्लेटन दी इकरूपता, कार्ड-स्टैक च बदलाव ते चोटी दा दबाव |
| उच्च तापमान बहुपरत पैड | उच्च-तापमान जां मंग करने आह् ले बार-बार चक्रें गी जदूं कुसै निर्दिश्ट निर्माण गी मंजूरी दित्ती जंदी ऐ | लगातार बनाम पीक रेटिंग, बाहरी-परत अखंडता, प्रदूषण नियंत्रण ते रिलीज व्यवहार |
हीटिंग प्लेट जां कैसेट दे आयाम, उपयोगी प्रेस क्षेत्र, पोजीशनिंग छेद, कोने दी त्रिज्या ते लोड़चदी निकासी उपलब्ध करोआओ। ओवरसाइज पैड शिकन देई सकदे न जां लोडिंग च बाधा पाई सकदे न, जदके घट्ट आकार दे पैड किनारे दे कोल दबाव च असंतुलन पैदा करी सकदे न।
मोटाई भौतिक निर्माण दा वर्णन करदी ऐ, जदके कठोरता ते संपीड़न व्यवहार निर्धारत करदे न जे पैड लोड दे हेठ किस चाल्लीं प्रतिक्रिया दिंदा ऐ। मोटा पैड अपने आप बेहतर नेईं होंदा। अतिरिक्त संपीड़न गर्मी हस्तांतरण, ढेर दी ऊंचाई ते अंतिम कार्ड दी मोटाई च बदलाव करी सकदा ऐ, जदके मता कठोर पैड अपर्याप्त मुआवजा प्रदान करी सकदा ऐ।
प्रीहीट, हॉट-प्रेस, कूलिंग ते रिलीज दी स्थिति गी निर्दिश्ट करो, जिंदे च तापमान, दबाव, रुकने दा समां ते प्रति पाली चक्र शामल न। लगातार सेवा तापमान गी घट्ट चोटी-तापमान रेटिंग थमां भेद कीता जाना चाहिदा।
सतह दी घट्ट प्रदूषण जरूरी ऐ की जे धूड़, सिलिकॉन अवशेष, क्षतिग्रस्त फाइबर जां एम्बेडेड कण प्लेटें जां कार्ड शीट च दोषें गी स्थानांतरित करी सकदे न। सफाई एजेंटें दी पुष्टि करो ते चुने गेदे पैड गी समर्पित उन्मुखीकरण जां रिलीज सतह दी लोड़ ऐ जां नेईं।

| चयन कारक | सिलिकॉन-फाइबरग्लास निर्माण | ऊन / महसूस कीता-सिलिकॉन निर्माण |
|---|---|---|
| सामान्य चरित्र | नियंत्रित सतह ते आयामी समर्थन कन्नै प्रबलित इलास्टोमेरिक पैड | गर्मी प्रतिरोधी इलास्टोमर कन्नै मिलियै नरम कपड़ा-आधारत बफर |
| दबाव दा मुआवजा | सिलिकॉन फ़ॉर्मूलेशन, परत गिनती, कठोरता ते मोटाई पर निर्भर करदा ऐ | नरम प्रतिक्रिया देई सकदा ऐ; बार-बार चक्रें दे बाद स्थाई संपीड़न दी पुष्टि करो |
| गर्मी हस्तांतरण | संतुलित जां तेज़ थर्मल रिस्पांस आस्तै चुनेआ जाई सकदा ऐ | महसूस कीते गेदे घनत्व ते मोटाई दे आधार उप्पर मता इन्सुलेट करी सकदा ऐ |
| साफ-सफाई | उजागर सुदृढीकरण, सतह दे नुकसान ते सिलिकॉन हस्तांतरण दा निरीक्षण करो | लिंट, अवशोषित नमी ते सतह दे प्रदूषण दा निरीक्षण करो |
| बेस्ट प्रैक्टिस करना | दौनें उम्मीदवार पैड पर इक गै मंजूर कार्ड स्टैक चलाओ ते ताप दे समें, समतलता, बंड, प्लेट दे निशान ते चक्र दी स्थिरता दी तुलना करो | |
सही तरीके कन्नै चुनेआ गेदा पैड प्रेस गी बरतूनी शीट क्षेत्र च मती समानता कन्नै बल लागू करने च मदद करी सकदा ऐ, जिस कन्नै होर लगातार परत बंड ते मोटाई दा समर्थन कीता जाई सकदा ऐ।
अनुपालन परत हार्ड बिंदु संपर्क गी घट्ट करी सकदी ऐ ते पॉलिश स्टील प्लेटें गी स्थानीय लोडिंग थमां बचाने च मदद करी सकदी ऐ। एह् चिप्स, मॉड्यूल जां लोकल मोटाई च बदलाव आह् ली RFID प्रीलम शीटें आस्तै खास तौर उप्पर प्रासंगिक ऐ, हालांकि प्लेट दी कठोरता ते ढेर डिजाइन महत्वपूर्ण रेह् न।
नियंत्रित पैड दी स्थिति लेमिनेशन नुस्खा गी होर दोहराने योग्य बनाने च मदद करदी ऐ। साइकिल रिकार्डें च पैड दी पन्छान, पैह् ले इस्तेमाल दी तरीक, साइकिल गिनती, उन्मुखीकरण ते निरीक्षण दी स्थिति शामल होनी चाहिदी।
बुलबुले ते पानी दे निशान नमी, अपूर्ण स्याही क्यूरींग, वाष्पशील रिलीज, गलत गर्मी दर, अपर्याप्त वेंटिंग जां समें कोला पैह्ले ठंडा रिलीज होने दे नतीजे बी होई सकदे न। समस्या निवारन च पूरी प्रक्रिया दा आकलन करना होग।
ढेर दी व्यवस्था प्रेस ते कार्ड संरचना दे अनुसार बक्ख-बक्ख होंदी ऐ। मशीन मैन्युअल ते इक मंजूर प्रक्रिया शीट दा इस्तेमाल करो। निम्नलिखित वर्कफ़्लो इक बी 2 बी सत्यापन ढांचे ऐ , न कि इक यूनिवर्सल स्टैक नुस्खा.
| चरण | सत्यापन कार्रवाई | रिकार्ड |
|---|---|---|
| 1. नापना | कई बिंदुएं पर पैड दी मोटाई, प्लेट दी समतलता ते कैसेट दी निकासी दी जांच करो | मोटाई दा नक्शा ते उपकरण आईडी |
| 2. ढेर बनाना | मंजूर अभिविन्यास च लोड पैड, स्टील प्लेटें, रिलीज लेयर ते कार्ड बुकलेट | ढेर ड्राइंग ते परत दिशा |
| 3. ट्रायल प्रेस दा | लक्ष्य कार्ड सामग्री, स्याही, ओवरले फिल्म , RFID जड़ना ते उत्पादन आयाम दा उपयोग करो | तापमान, दबाव, निवास ते ठंडा वक्र |
| 4. निरीक्षण करना | बंधन, समतलता, चमक/मैट स्थानांतरण, बुलबुले, वाटरमार्क, डेंट ते किनारे दी स्थिति दी जांच करो | दोष नक्शा ते नमूना फोटो |
| 5. मंजूरी देना | पैड ग्रेड गी लॉक करो ते इक गोल्डन सैंपल दे खिलाफ प्रक्रिया करो | मंजूर विनिर्देश ते बदलाव-नियंत्रण रिकार्ड |
पैड दा मूल्यांकन बहुपरत प्लास्टिक कार्डें आस्तै संगत कोर शीटें ते ओवरले फिल्म एस. हर बहुलक दी इक बक्ख-बक्ख थर्मल खिड़की होंदी ऐ, इस करी इक पैड ते प्रेस नुस्खा हर सामग्री दे अनुकूल नेईं मन्नेआ जाना चाहिदा।
RFID शीटें च चिप्स, एंटीना जोड़ें जां मॉड्यूल दे आसपास स्थानीय मोटाई च बदलाव हो सकदा ऐ. कुशन चयन गी स्टील-प्लेट कठोरता, ढेर दी ऊंचाई ते लेमिनेशन थमां पैह् ले ते बाद च आरएफ परीक्षण कन्नै मिलियै मान्य कीता जाना चाहिदा।
सख्त कास्मेटिक ते आयामी जरूरतें आह् ले कार्यक्रमें लेई, समतलता, मोटाई, छिलके दी ताकत, सतह खत्म ते कार्ड-शरीर दे दोषें आस्तै स्वीकृति सीमा परिभाशत करो। कुसै बी बैंकिंग जां सरकारी मानक दा पालन पूरा कार्ड प्रोग्राम पर निर्भर करदा ऐ, न कि अकेले कुशन पैड पर।
| दिक्खेआ गेआ मुद्दा | संभावित पैड कन्नै सरबंधत कारण | होर प्रक्रिया जांच |
|---|---|---|
| असमान बंधन / किनारे लिफ्ट | पैड मोटाई च बदलाव, स्थायी सेट, अंडरसाइज पैड जां गलत कठोरता | प्लेटन समानांतरता, दबाव, ओवरले फिल्म रसायन विज्ञान, किनारे संरेखण ते ठंडा |
| बुलबुले / जल निशान | दूषित जां नमी कन्नै प्रभावित पैड; अनुचित तापीय प्रतिक्रिया | स्याही सुखाने, सामग्री दी नमी, फसी दी हवा, हीटिंग दर ते वेंटिंग |
| टेढ़े ताश | असमान पैड संपीड़न जां असममित पैड व्यवस्था | सामग्री दा सिकुड़न, असंतुलित परतें, ठंडा दबाव ते रिलीज दा तापमान |
| प्लेट निशान / डेंट | एम्बेडेड मलबा, उजागर फाइबर जां क्षतिग्रस्त पैड दी सतह | स्टील-प्लेट दा नुकसान, RFID मॉड्यूल दी ऊंचाई ते सफाई दी संभाल |
| धीमी गति कन्नै गर्मी-अप | लक्ष्य चक्र आस्तै पैड मता मोटा जां मता इन्सुलेटिंग | हीटर उत्पादन, थर्मोकपल सटीकता, ढेर द्रव्यमान ते प्लेटन दी स्थिति |
| समें कन्नै पैदावार च बदलाव होंदा ऐ | बार-बार चक्रें दे बाद संपीड़न सेट, सख्त होना, दरारें जां प्रदूषण | नुस्खा बहाव, कच्चे माल बैच च बदलाव ते उपकरण कैलिब्रेशन |
वालिस कस्टम पैड आयाम, मोटाई, कठोरता, सतह, रंग, किनारे दे आकार ते पैकिंग दी समीक्षा करी सकदा ऐ। अनुपयुक्त उद्धरण थमां बचने आस्तै, सिर्फ ए3 जां ए4 आकार दे आधार उप्पर पैड दी मंग करने दे बजाय असल प्रेस ते प्रक्रिया दी जानकारी देओ।
| आरएफक्यू जानकारी | विवरण प्रदान करने लेई |
|---|---|
| टुकड़े टुकड़े में | ब्रांड, मॉडल, हीटिंग/कूलिंग विधि ते कैसेट दा प्रकार |
| प्लेट / पैड साइज दा | लंबाई, चौड़ाई, कोने दी त्रिज्या, छेद, स्लॉट ते किनारे दी निकासी ड्राइंग |
| कार्ड सामग्री एस | PVC , PETG , ABS , PC , RFID प्रीलम, ओवरले फिल्म प्रकार ते कुल ढेर मोटाई |
| रेसिपी दबाओ | गर्म ते ठंडा तापमान, दबाव, रुकने दा समां ते प्रति पाली चक्र |
| करंट पैड | सामग्री, मोटाई, कठोरता, सेवा जीवन, फोटो ते वर्तमान दोष |
| स्वीकृति लक्ष्य | समतलता, सतह खत्म, छिलके दी ताकत, चक्र दा समां ते अपेक्षित प्रतिस्थापन मापदंड |
| आर्डर दा डिटेल | नमूने दी मात्रा, थोक मात्रा, पैकेजिंग, लेबलिंग ते गंतव्य |
आयाम, केईं बिंदुएं पर मोटाई, सतह दी स्थिति, किनारे दी गुणवत्ता, रंग, अभिविन्यास निशान ते दिक्खने आह् ले सुदृढीकरण दी जांच करो। जित्थै निर्दिश्ट कीता गेआ ऐ, उत्थें कठोरता जां संपीड़न व्यवहार दी तुलना मंजूर नमूने कन्नै करो।
लक्ष्य प्रेस नुस्खा दा उपयोग करदे होई प्रतिनिधि कार्ड शीट चलाओ। परियोजना गोल्डन सैंपल दे खलाफ ताप प्रतिक्रिया, तैयार कार्ड दे समतलता, बंड, सतह स्थानांतरण ते दोषें दी तुलना करने दे बाद गै पैड गी मंजूरी देओ।
जदूं पैड गी स्थाई मोटाई दा नुकसान, असमान संपीड़न, दरारें, उजागर फाइबर, सख्त इलाके, एम्बेडेड प्रदूषण, किनारे दा नुकसान जां लेमिनेशन दी पैदावार च मापने योग्य बदलाव पैदा होंदा ऐ तां उसगी बदलो जां क्वारंटाइन करो। सेवा जीवन गी इक सार्वभौमिक स्थिर संख्या दे बजाय वास्तविक चक्रें ते स्थिति कन्नै ट्रैक कीता जाना चाहिदा।
वालिस कार्ड-उत्पादन सामग्री जि’यां कोर शीट, ओवरले फिल्म एस, RFID जड़ना, लेमिनेशन स्टील प्लेट ते प्रेस पैड दी आपूर्ति करदा ऐ। इस कन्नै बी 2 बी खरीददारें गी कुशन पैड गी इक अलग-थलग एक्सेसरी दे रूप च मूल्यांकन करने दे बजाय पूरे कार्ड स्टैक कन्नै मिलियै समीक्षा करने च सक्षम बनांदा ऐ।
परियोजना योग्यता लेई पैड सैंपल, तकनीकी विनिर्देश, कटिंग ड्राइंग ते परीक्षण योजना दी मंग करो। सेवा जीवन, दोष घट्ट करने ते चक्र-समय सुधार जनेह् उत्पादन दावें दी पुष्टि ग्राहक दी मशीन ते मंजूर कार्ड संरचना पर कीती जानी चाहिदी।

एह् इक पुन: उपयोग करने योग्य जां अर्ध-पुनः उपयोग करने योग्य प्रेस परत ऐ जेह् ड़ी औद्योगिक कार्ड लेमिनेशन कैसेट दे अंदर दबाव बंडने ते गर्मी हस्तांतरण गी प्रबंधत करने च मदद करदी ऐ। एह् मशीन-विशिष्ट स्टैक डिजाइन दे अनुसार स्टील दी प्लेटें, रिलीज लेयरें ते कार्ड बुकलेट कन्नै कम्म करदा ऐ।
नहीं, कुशन इक अनुरूप दबाव-क्षतिपूर्ति सामग्री ऐ, जदके स्टील दी प्लेट चयनित चमक, मैट जां पैटर्न आह् ली खत्म गी स्थानांतरित करदी ऐ ते कार्ड दे ढेर दे चारों-पार इक सख्त, समतल सतह प्रदान करदी ऐ।
प्लेसमेंट लैमिनेटर ते कैसेट डिजाइन उप्पर निर्भर करदा ऐ। मशीन मैनुअल ते मंजूर ढेर ड्राइंग दा पालन करो। पैड आमतौर उप्पर कार्ड दी पुस्तिका ते फिनिशिंग प्लेटें दे बाहर स्थापत कीता जंदा ऐ, जिसदा इस्तेमाल छपे दे कार्ड दी सतहें पर असत्यापित सीधे संपर्क परत दे रूप च नेईं कीता जंदा ऐ।
इक पैड दा मूल्यांकन केईं समग्गरी च कीता जाई सकदा ऐ, पर प्रेस दी नुस्खा ते थर्मल रिस्पांस बक्ख-बक्ख न। हर PVC , PETG , ABS जां PC कार्ड संरचना गी उत्पादन थमां पैह् ले बक्ख-बक्ख रूप कन्नै मान्य करो.
वर्तमान संदर्भ सीमा 1.5–3.5 मिमी ऐ। चयन कैसेट दी निकासी, ढेर च बदलाव, पैड कठोरता, दबाव, ताप गति ते वांछित मुआवजे पर निर्भर करदा ऐ। मोटा पैड अपने आप बेहतर नेईं होंदा।
वर्तमान पृष्ठ संदर्भ 120–180°C ऐ। चयनित निर्माण लेई लगातार ते चोटी दे तापमान रेटिंग दी पुष्टि कीती जानी चाहिदी ते असल प्रेस चक्र कन्नै तुलना कीती जानी चाहिदी।
एह् दबाव ते थर्मल स्थिरता गी बेहतर बनाने च मदद करी सकदा ऐ, पर एह् दोष मुक्त कार्ड दी गारंटी नेईं देई सकदा। नमीं, स्याही दे इलाज, फंसी दी हवा, ताप दर, ठंडा ते सामग्री दी संगतता गी बी नियंत्रत करना जरूरी ऐ।
कोई सार्वभौमिक चक्र गिनती नेईं ऐ। जीवन तापमान, दबाव, रुकने दे समें, सफाई, भंडारण, पैड निर्माण ते प्रदूषण उप्पर निर्भर करदा ऐ । ट्रैक मोटाई, संपीड़न स्थिति ते उत्पादन उपज।
सिर्फ इक मंजूर सफाई दी विधि दा इस्तेमाल करो जेह् ड़ी सतह गी सूजन, घुलने जां दूषित नेईं होऐ। पैड गी सपाट, साफ ते सूखी, तेज चीजें, गर्मी ते सीधी धूप थमां दूर स्टोर करो। इसे तह ना करें।
हां, परीक्षण दे अधीन। RFID जड़ने च चिप्स ते एंटीना जोड़ें दे आसपास स्थानीय मोटाई च बदलाव हो सकदा ऐ, इसलेई पैड गी वास्तविक प्रीलम, स्टील प्लेटें, प्रेस नुस्खा ते आरएफ प्रदर्शन कन्नै मान्य करो।
कस्टम लंबाई, चौड़ाई, मोटाई, कठोरता, किनारे आकृति ते छेद दी समीक्षा कीती जाई सकदी ऐ। आयामी ड्राइंग ते मशीन मॉडल उपलब्ध करोआओ तां जे उपयोगी प्रेस क्षेत्र ते निकासी दी जांच कीती जाई सकै।
लेमिनेटर मॉडल, प्लेट आकार, पैड ड्राइंग, कार्ड सामग्री, कुल ढेर मोटाई, तापमान, दबाव, चक्र दा समां, वर्तमान पैड डेटा, दिक्खे गेदे दोष, आर्डर दी मात्रा ते गंतव्य उपलब्ध करोआना।