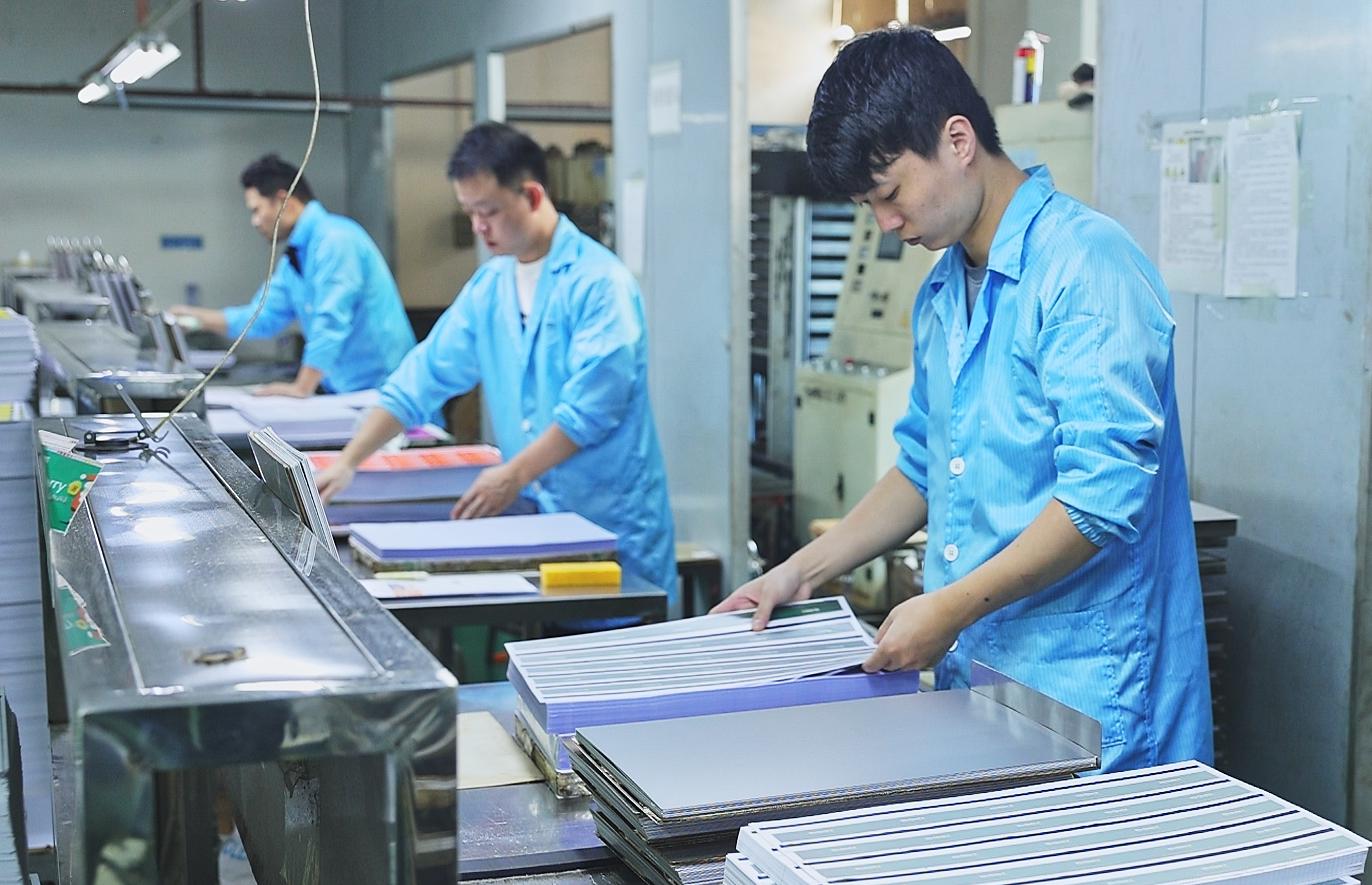
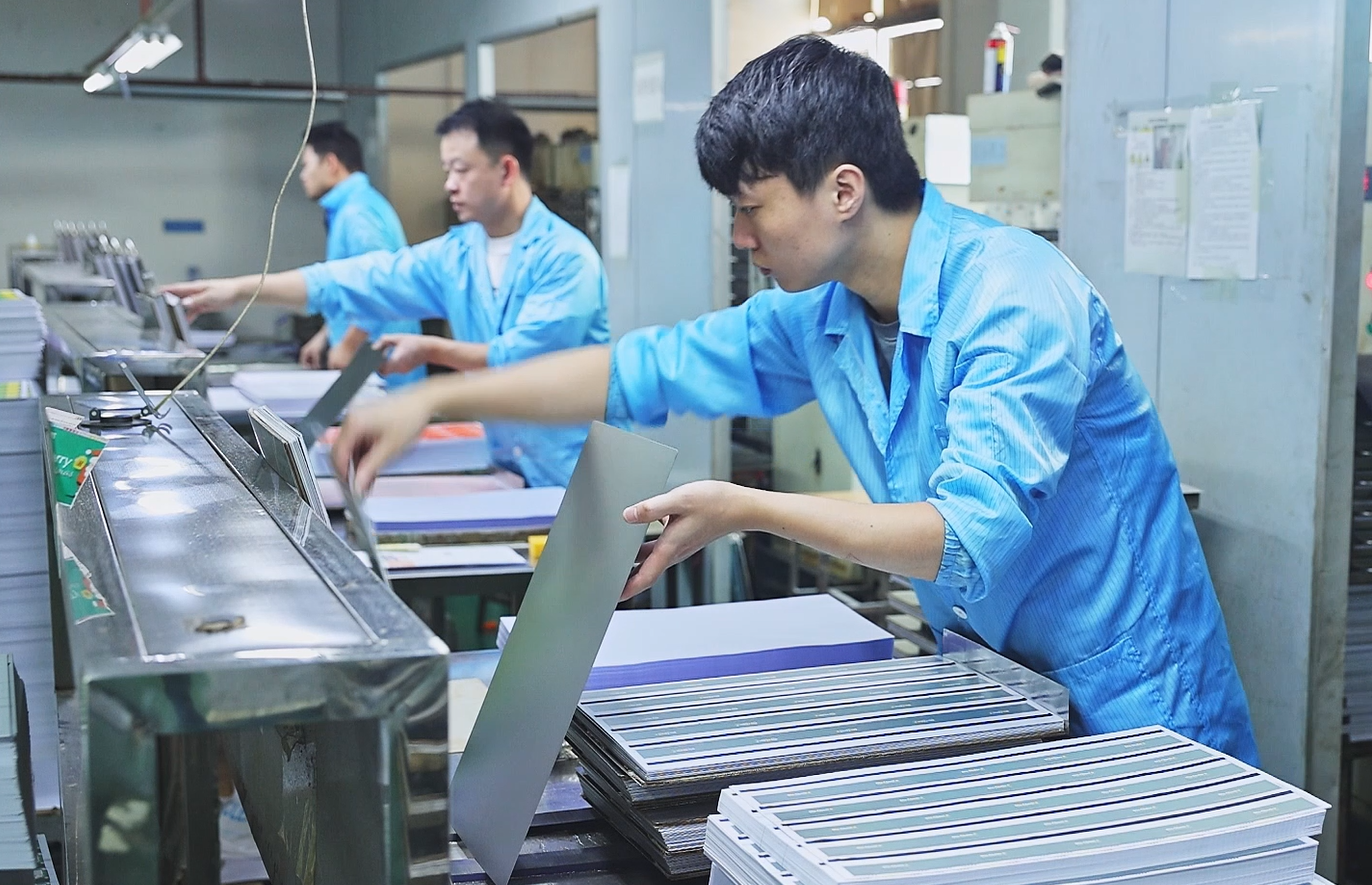
|
Kaart Material
Wallis
| Faarf: | |
|---|---|
| Material: | |
| Verdickung: | |
| Uwendung: | |
| Quantitéit: | |
Wallis Kaart Lamination Këssen Pads sinn reusable Press consumables benotzt an industriell Plastik Kaart laminators ze hëllefen fir kleng Dicke Variatioun ze kompenséieren an den Drock méi gläichméisseg iwwer d'Laminéierung Kassett ze verdeelen. Verfügbar Silikon, Glasfaser-verstäerkt a verbonne Konstruktioune kënne personaliséiert ginn fir PVC , PETG , PC , RFID Inlay, ID Kaart a Smart Card Produktioun.
Fir B2B Kaart Hiersteller, Pad Auswiel soll op der laminator baséiert ginn, Stol Plack Dimensiounen, Kaart Material, Stack Konstruktioun, Temperatur Curve, Drock, Zyklus Zäit an néideg Uewerfläch Finish. E gëeegent Presspad kann widderhuelend Bindung a Flaachheet ënnerstëtzen, awer et ersetzt net korrekt Tënttrocknung, Feuchtigkeitkontrolle, Plackunterhalt oder e genehmegt Laminéierungsrezept.
Déi folgend Wäerter reflektéieren déi aktuell Produkt-Säit Referenzbereich. Finale Materialkonstruktioun, kontinuéierlech Aarbechtstemperatur, Hardness, Dimensiounstoleranz a Servicebedéngungen sollten an der Zitat, dem techneschen Dateblat an dem genehmegt Probe bestätegt ginn.
| Parameter | Referenz Spezifizéierung / B2B Confirmatioun |
|---|---|
| Produit | Card Lamination Këssen / Kaart Press Pad |
| Referenz Bau | Hëtztbeständeg Silikon mat Glasfaserverstäerkung; aner Këssen Konstruktiounen ënnerleien Projet review |
| Referenz Dicke | 1,5-3,5 mm; wielt no Kassettspalt, Drockkompensatioun an Wärmetransferziel |
| Referenz Aarbechtstemperatur | 120-180°C fir déi aktuell Produktpalette; bestätegen kontinuéierlech a Spëtztemperatur fir de gewielte Grad |
| Uewerfläch | Glat oder matte; bestätegen wéi eng Säit op d'Plack steet an ob d'Verëffentlechungsbehandlung néideg ass |
| Faarf | Wäiss, gro oder Projet-spezifesch Optioun |
| Hardness / Cushioning | Benotzerdefinéiert; uginn Shore hardness oder eng guttgeheescht Kompressioun-Erhuelung Referenz wou zoutreffend |
| Gréisst | A4, A3, Pressplackgréisst oder personaliséiert Ausschneiden baséiert op Client Zeechnen |
| Uwendungen | PVC , PETG , PC , ABS , RFID inlay, kontaktlos, ID, Memberschaft an aner laminéiert Kaartstrukturen |
| Wiederverwendbarkeet | Wiederverwendbar ënner guttgeheescht Konditiounen; Ersatzintervall hänkt vun Hëtzt, Drock, Kontaminatioun, Lagerung an Zykluszuel of |
| Uerdnung Ufuerderung | MOQ, Verpakung a Leadzäit hänkt vun Dimensiounen, Konstruktioun a Personnalisatioun of |
E Card Lamination Këssen Pad ass eng Hëtzt-resistent, kompriméierbar Schicht installéiert an der Laminatioun Kassett oder Press Stack no der Maschinn Design. Et funktionnéiert normalerweis zesumme mat Heizplacken, poléierte oder matte Stahlplacken, Verëffentlechungsschichten an d'Kaarteblattbuch. Seng Roll ass fir kleng Variatiounen am Stack z'empfänken an ze hëllefen Drock an Hëtzt méi konsequent ze vermëttelen.
Déi exakt Installatiounspositioun muss de Laminator a Kassettinstruktioune befollegen. E Pressepad ass allgemeng ausserhalb vun der Kaartebuch a Stahlveraarbechtungsplacke positionéiert anstatt als onverifizéierter Direktkontaktfläch op gedréckte Overlay-Film s benotzt.
Eng kontrolléiert Këssenschicht kann fir kleng Plack, Stack a Blat Variatiounen kompenséieren. Dëst hëlleft lokal Héichdrock- an Déifdrockzonen ze reduzéieren, déi zu ongläiche Bindung bäidroe kënnen, Randfehler oder Plackmarken.
Paddicke a Konstruktioun beaflossen wéi séier d'Hëtzt de Kaartestapel erreecht a wéi de Stack ofkillt. Eng méi dënn oder méi konduktiv Konstruktioun kann méi kuerz Zyklen ënnerstëtzen, während eng méi déck, mëll Konstruktioun méi Kompensatioun ubitt. Déi richteg Gläichgewiicht muss duerch Presseversuche gegrënnt ginn anstatt Dicke eleng.
E Këssenpad kann eleng net Bubble-gratis oder Warp-gratis Kaarte garantéieren. Fiichtegkeet, Léisungsmëttelretentioun, Tëntfilmdicke, Overlay-Film Chimie, gefaange Loft, Platenparallelismus, Heizunguniformitéit, Drock, Ofkillung a Release Timing mussen och kontrolléiert ginn.

| Pad Kategorie | Typesch Auswiel Logik | Punkten fir Confirmatioun |
|---|---|---|
| Silikon + Fiberglass Pad | Allgemeng Kaart Laminatioun wou stabil Polsterung, propper Handhabung a wiederverwendbar Leeschtung erfuerderlech sinn | Déck, Härtheet, Temperatur, Uewerflächentack, Glasfaserbelaaschtung a Kompressiounserhuelung |
| Woll / Filz + Silikon Pad | Prozesser déi e méi mëlle Puffer oder en anert thermescht Verhalen brauchen | Feuchtigkeitkontrolle, Lintgeneratioun, Uewerflächenorientéierung, Dickeverloscht a Botzenmethod |
| Dënn Fast-Cycle Pad | Kuerz Press Zyklen wou séier Hëtzt Transfert méi wichteg ass wéi héich Kompensatioun | Kassettflaachheet, Platenuniformitéit, Kaartstackvariatioun a Spëtzendrock |
| Héich Temperatur Multilayer Pad | Méi héich Temperatur oder erfuerderlech widderholl Zyklen wann eng spezifizéiert Konstruktioun guttgeheescht ass | Kontinuéierlech versus Peak Bewäertung, Bausseschicht Integritéit, Kontaminatiounskontroll a Verëffentlechungsverhalen |
Gitt d'Heizplack oder d'Kassett Dimensiounen, benotzbar Pressgebitt, Positionéierungslächer, Eckradius an erfuerderlech Spillraum. Iwwergrouss Pads kënne falen oder mat der Belaaschtung stéieren, während ënnerdimensional Pads Drockdiskontinuitéiten no bei de Kanten kënne kreéieren.
D'Dicke beschreift de kierperleche Bau, während d'Häert an d'Kompressiounsverhalen bestëmmen wéi de Pad ënner Laascht reagéiert. E méi décke Pad ass net automatesch besser. Exzessiv Kompressioun kann den Wärmetransfer, d'Stackhéicht an d'endgülteg Kaartdicke änneren, während en ze haarde Pad kann net genuch Kompensatioun ubidden.
Spezifizéieren Preheat, Hot-Press, Killmëttel a Verëffentlechungsbedéngungen, dorënner Temperatur, Drock, Openthaltszäit an Zyklen pro Verréckelung. Kontinuéierlech Servicetemperatur soll vun enger kuerzer Peak-Temperatur Bewäertung ënnerscheeden.
Niddereg Uewerflächkontaminatioun ass essentiell well Stëbs, Silikonreschter, beschiedegt Faseren oder agebaute Partikelen Mängel a Placke oder Kaarteblieder kënne transferéieren. Bestätegt Botzmëttelen an ob de gewielte Pad eng speziell Orientéierung oder Fräisetzungsfläch brauch.

| Selektiounsfaktor | Silikon-Fiberglass Construction | Wool / Filt-Silicon Construction |
|---|---|---|
| Allgemeng Charakter | Verstäerkt elastomere Pad mat kontrolléierter Uewerfläch a dimensionaler Ënnerstëtzung | Soft Textil-baséiert Puffer kombinéiert mat Hëtzt-resistent géint Elastomer |
| Drock Kompensatioun | Hänkt vun der Silikonformuléierung, der Schichtzuel, der Härte an der Dicke of | Kann eng méi mëll Äntwert ubidden; bestätegen permanent Kompressioun no widderholl Zyklen |
| Hëtzt Transfert | Kann fir equilibréiert oder méi séier thermesch Äntwert ausgewielt ginn | Kann méi isoléieren ofhängeg vun der Filzdicht an der Dicke |
| Propretéit | Kontrolléiert fir ausgesat Verstäerkung, Uewerflächeschued a Silikontransfer | Iwwerpréift fir Lëntgen, absorbéiert Feuchtigkeit an Uewerflächkontaminatioun |
| Beschte Praxis | Fuert dee selwechte guttgeheescht Kaartestapel op béide Kandidatepads a vergläicht Heizzäit, Flaachheet, Bindung, Plackmarken a Zyklusstabilitéit | |
E korrekt ausgewielte Pad kann d'Press hëllefen d'Kraaft méi eenheetlech iwwer de benotzbare Blatgebitt anzesetzen, méi konsequent Schichtverbindung an Dicke ënnerstëtzen.
Déi konform Schicht kann den haarde Punktkontakt reduzéieren an hëllefen poléiert Stahlplacke vu lokaliséierter Belaaschtung ze schützen. Dëst ass besonnesch relevant fir RFID Prelam Blieder mat Chips, Moduler oder lokal Dicke Variatioun, obwuel d'Plackhärkeet an d'Stackdesign wichteg bleiwen.
Kontrolléiert Padbedingung hëlleft d'Laminéierungsrezept méi widderholl ze maachen. Zyklus records sollen Pad Identifikatioun enthalen, éischte-Benotzen Datum, Zyklus Zuel, Orientatioun an Inspektioun Status.
Bubbles a Waasserzeechen kënnen och aus Feuchtigkeit entstoen, onvollstänneg Tënthärung, liichtflüchtege Verëffentlechung, falschen Heizungsquote, net genuch Belëftung oder fréizäiteg Ofkillungsverëffentlechung. Troubleshooting muss de ganze Prozess beurteelen.
De Stack Arrangement variéiert vun Press an Kaart Struktur. Benotzt d'Maschinnhandbuch an e genehmegt Prozessblat. De folgende Workflow ass e B2B Validatiounskader, net en universellt Stack Rezept.
| Schrëtt | Validatioun Action | Record |
|---|---|---|
| 1. Moossnam | Iwwerpréift d'Dicke vun de Pads op verschidde Punkten, d'Plackflaachheet an d'Kassettofstand | Dicke Kaart an Equipement ID |
| 2. Bauen Stack | Lueden Pad, Stol Placke, Fräisetzung Schichten a Kaart Brochure an der guttgeheescht Orientatioun | Stack Zeechnen an Layer Richtung |
| 3. Prozess Press | Benotzt d'Zilkaartmaterial, Tënt, Overlay-Film , RFID Inlay a Produktiounsdimensioune | Temperatur, Drock, Dwell an Ofkillkurve |
| 4. Inspektéieren | Iwwerpréift Bindung, Flaachheet, Glanz / Matte Transfert, Blasen, Waasserzeechen, Zänn a Randkonditioun | Mängel Kaart a Beispill Fotoen |
| 5. Zoustëmmen | Spär de Padgrad a veraarbecht géint e Golden Sample | Genehmegt Spezifizéierung a Changement-Kontroll Rekord |
De Pad kann evaluéiert ginn fir Multilayer Plastikskaarte mat kompatiblen Kärplacke a Overlay-Film s. All Polymer huet eng aner thermesch Fënster, sou datt ee Pad- a Pressrezept soll net ugeholl ginn fir all Material ze passen.
RFID Blieder kënnen lokal Dicke Variatioun ronderëm Chips, Antenne Gelenker oder Moduler enthalen. D'Këssenauswiel soll zesumme mat der Stahlplackhärkeet, Stack Héicht a RF Tester virun an no Laminatioun validéiert ginn.
Fir Programmer mat strikt kosmetesch an dimensional Ufuerderunge, definéieren Akzeptanz Limite fir flaachness, deck, Peel Kraaft, Uewerfläch Finish a Kaart-Kierper Mängel. D'Konformitéit mat all Banken- oder Regierungsstandard hänkt vum komplette Kaarteprogramm of, net vum Këssenpad eleng.
| Observéiert Ausgab | Méiglech Pad-Zesummenhang Ursaach | Aner Prozess Kontrollen |
|---|---|---|
| Ongläiche Bonding / Edge Lift | Paddicke Variatioun, permanente Set, ënnerdimensionéierte Pad oder falsch Hardness | Platen Parallelismus, Drock, Overlay-Film Chimie, Randausrichtung a Ofkillung |
| Bubbles / Waasserzeechen | Kontaminéiert oder Feuchtigkeit beaflosst Pad; onpassend thermesch Äntwert | Tënttrocknung, Materialfeuchtigkeit, gefaange Loft, Heizungsquote a Belëftung |
| Warped Kaarte | Ongläiche Padkompressioun oder asymmetresch Padarrangement | Material Schrumpfung, onbalancéiert Schichten, Ofkillendrock a Verëffentlechungstemperatur |
| Plack Marken / Dents | Embedded Schutt, ausgesat Faseren oder beschiedegt Pad Uewerfläch | Stahlplack Schued, RFID Modul Héicht an Ëmgank Propretéit |
| Lues Hëtzt-Up | Pad ze déck oder ze isoléierend fir den Zilzyklus | Heizungsausgang, Thermoelement Genauegkeet, Stackmass a Plattenkonditioun |
| Yield Ännerungen iwwer Zäit | Kompressiounsset, Aushärtung, Rëss oder Kontaminatioun no widderholl Zyklen | Rezept Drift, Rohmaterial Batch Ännerungen an Ausrüstung Kalibrierung |
Wallis kann personaliséiert Pad Dimensiounen, Dicke, Hardness, Uewerfläch, Faarf, Randform a Verpackung iwwerpréiwen. Fir en onpassend Zitat ze vermeiden, gitt déi aktuell Press- a Prozessinformatioun anstatt e Pad nëmmen duerch A3 oder A4 Gréisst ze froen.
| RFQ Informatiounen | Detailer ze bidden |
|---|---|
| Laminator | Mark, Modell, Heiz- / Ofkillungsmethod a Kassetttyp |
| Plack / Pad Gréisst | Längt, Breet, Eckradius, Lächer, Schlitze a Kantfräiheet Zeechnen |
| Kaartematerial s | PVC , PETG , ABS , PC , RFID Prelam, Overlay-Film Typ a Gesamtstackdicke |
| Press Rezept | Waarm a kille Temperatur, Drock, Openthaltszäit an Zyklen pro Verschiebung |
| Aktuelle Pad | Material, Dicke, Hardness, Liewensdauer, Fotoen an aktuell Mängel |
| Akzeptanz Zil | Flaachheet, Surface Finish, Peelstäerkt, Zykluszäit an erwaart Ersatzkriterien |
| Bestellung Detailer | Probe Quantitéit, Bulk Quantitéit, Verpakung, Etikettéierung an Destinatioun |
Iwwerpréift Dimensiounen, Dicke op verschiddene Punkten, Uewerflächenzoustand, Randqualitéit, Faarf, Orientéierungsmarkéierung a sichtbar Verstäerkung. Wann spezifizéiert, vergläicht d'Härheet oder d'Kompressiounsverhalen mat der guttgeheescht Probe.
Run representativ Kaart Blieder mat der Zil- Press Rezept. Genehmegt de Pad nëmmen nom Verglach Heizung Äntwert, fäerdeg Kaart flatness, Bindung, Uewerfläch Transfert a Mängel géint de Projet Golden Sample.
Ersetzen oder quarantinéieren de Pad wann et e permanente Dickeverloscht entwéckelt, ongläiche Kompressioun, Rëss, ausgesat Faseren, gehärte Gebidder, agebaute Kontaminatioun, Randschued oder eng moossbar Ännerung vum Laminéierungsausgabe. D'Liewensdauer soll duerch aktuell Zyklen an Zoustand verfollegt ginn anstatt eng universell fix Zuel.
Wallis liwwert Kaarteproduktiounsmaterialien wéi Kärplacke, Overlay-Film s, RFID Inlays, Laminéierungsstahlplacke a Presspads. Dëst erlaabt B2B Keefer de Këssenpad zesumme mam komplette Kaartestapel ze iwwerpréiwen anstatt et als isoléiert Accessoire ze evaluéieren.
Fir Projet Qualifikatioun, froen eng Pad Prouf, technesch Spezifizéierung, opzedeelen Zeechnen an Test plangen. Produktioun Fuerderungen wéi Service Liewen, Defekt Reduktioun an Zyklus-Zäit Verbesserung soll op de Client senger Maschinn an guttgeheescht Kaart Struktur bestätegt ginn.

Et ass eng wiederverwendbar oder semi-reusable Pressschicht déi hëlleft den Drock ze verdeelen an den Wärmetransfer an enger industrieller Kaart Laminéierungskassett ze managen. Et funktionnéiert mat de Stolplacken, Verëffentlechungsschichten a Kaartebuch no dem Maschinnspezifesche Stackdesign.
Nee.. D'Këssen ass e konformt Drockkompensatiounsmaterial, während d'Stolplack de gewielte Glanz, Matte oder Mustere-Finish transferéiert an eng haart, flaach Uewerfläch ronderëm de Kaartestapel gëtt.
D'Placement hänkt vum Laminator a Kassettdesign of. Follegt d'Maschinnhandbuch a guttgeheescht Stack Zeechnen. D'Pad ass allgemeng ausserhalb vun der Kaart Booklet an Ofschlossplacke installéiert, net als onverifizéierter Direktkontaktschicht op gedréckte Kaartflächen benotzt.
E Pad kann iwwer verschidde Materialien bewäert ginn, awer d'Pressrezept an d'thermesch Äntwert ënnerscheeden. Validéiert all PVC , PETG , ABS oder PC Kaartstruktur getrennt virun der Produktioun.
Déi aktuell Referenzbereich ass 1,5-3,5 mm. D'Auswiel hänkt vun der Kassett-Entloossung, Stackvariatioun, Padhardheet, Drock, Heizgeschwindegkeet a gewënschte Kompensatioun of. E méi décke Pad ass net automatesch besser.
Déi aktuell Säit Referenz ass 120-180 ° C. Déi kontinuéierlech a Peaktemperatur Bewäertung muss fir déi gewielte Konstruktioun bestätegt ginn a mat dem aktuellen Presszyklus verglach ginn.
Et kann hëllefen den Drock an d'thermesch Konsequenz ze verbesseren, awer et kann net defektfräi Kaarten garantéieren. D'Feuchtigkeit, d'Tënthärung, d'gefangen Loft, d'Heizungsquote, d'Ofkillung an d'Materialkompatibilitéit mussen och kontrolléiert ginn.
Et gëtt keng universell Zykluszuel. D'Liewen hänkt vun der Temperatur, Drock, Openthaltszäit, Botzen, Lagerung, Padkonstruktioun a Kontaminatioun of. Streck deck, Kompressioun Konditioun a Produktioun nozeginn.
Benotzt nëmmen eng guttgeheescht Reinigungsmethod déi d'Uewerfläch net schwëllt, opléist oder kontaminéiert. Späichert de Pad flaach, propper an dréchen, ewech vu scharfen Objeten, Hëtzt an direktem Sonneliicht. Klappt et net.
Jo, ënnerleien dem Test. RFID Inlays kënnen lokal Dicke Variatioun ronderëm Chips an Antenne Gelenker hunn, also validéiert de Pad mat der aktueller Prelam, Stahlplacken, Press Rezept an RF Leeschtung.
Benotzerdefinéiert Längt, Breet, Dicke, Hardness, Randform a Lächer kënnen iwwerpréift ginn. Gitt eng Dimensiounszeechnung a Maschinnmodell fir datt de benotzbaren Pressgebitt an d'Spannungen iwwerpréift kënne ginn.
Gitt de Laminatormodell, Plackgréisst, Pad Zeechnen, Kaartmaterialien, Gesamtstackdicke, Temperatur, Drock, Zykluszäit, aktuell Paddaten, observéiert Mängel, Bestellungsquantitéit an Destinatioun.