|
materiał karty
Wallisa
| Kolor: | |
|---|---|
| Materiał: | |
| Gęstość: | |
| zastosowanie: | |
| Ilość: | |
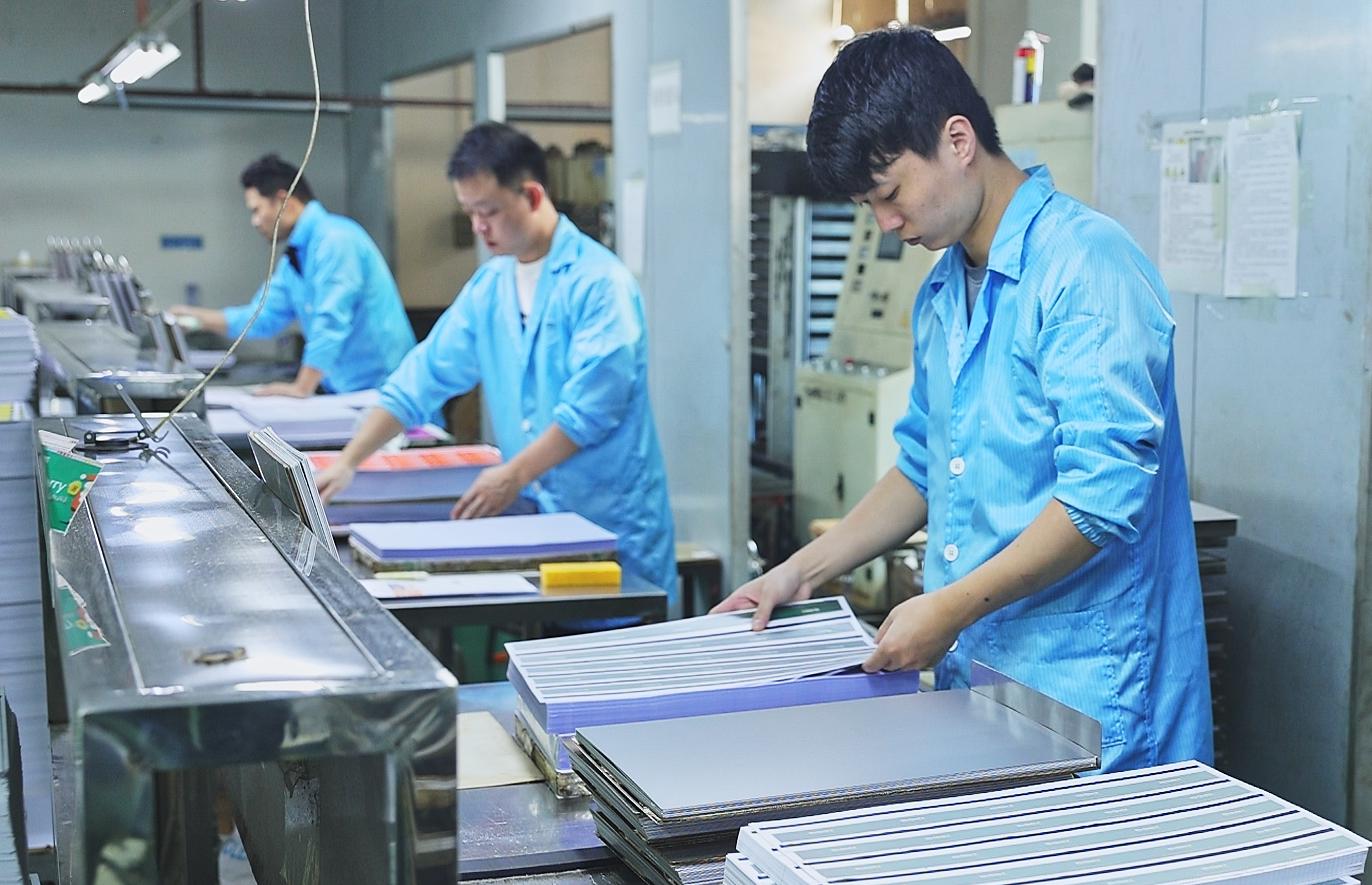
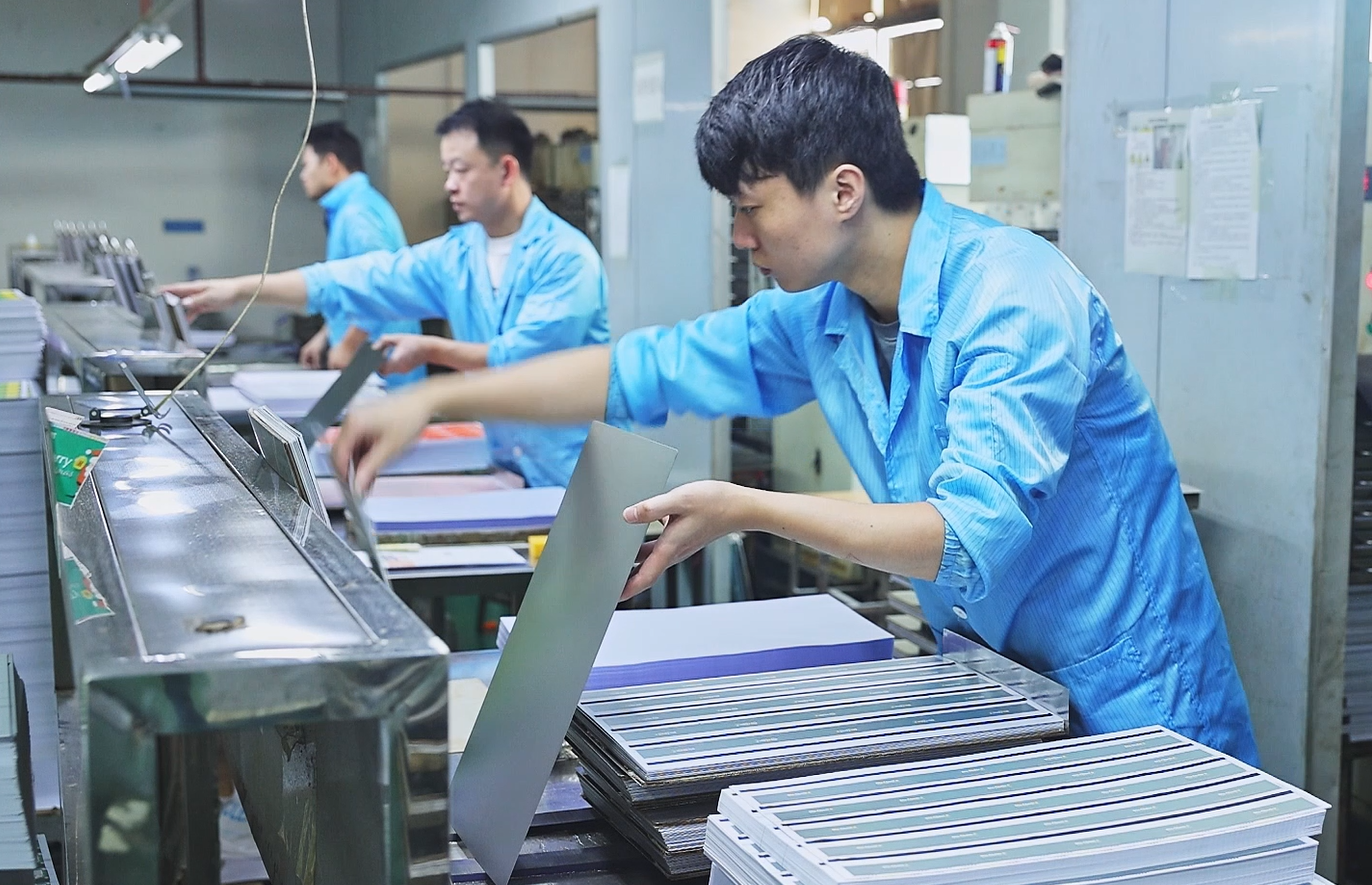
Wallis Poduszki do laminowania kart to materiały eksploatacyjne do pras wielokrotnego użytku stosowane w przemysłowych laminatorach do kart plastikowych, które pomagają kompensować niewielkie różnice w grubości i bardziej równomiernie rozprowadzać nacisk w kasecie do laminowania. Dostępne konstrukcje silikonowe, wzmocnione włóknem szklanym i pokrewne można dostosować do produkcji wkładek, identyfikatorów i kart inteligentnych PVC , PETG , PC , RFID .
W przypadku producentów kart B2B wybór podkładki powinien opierać się na laminatorze, wymiarach blachy stalowej, materiale karty, konstrukcji stosu, krzywej temperatury, ciśnieniu, czasie cyklu i wymaganym wykończeniu powierzchni. Odpowiednia podkładka dociskowa może zapewnić powtarzalne łączenie i płaskość, ale nie zastępuje prawidłowego suszenia farby, kontroli wilgoci, konserwacji płyt ani zatwierdzonej receptury laminowania.
Poniższe wartości odzwierciedlają bieżący zakres referencyjny strony produktu. Ostateczną konstrukcję materiału, ciągłą temperaturę pracy, twardość, tolerancję wymiarową i warunki pracy należy potwierdzić w ofercie, karcie technicznej i zatwierdzonej próbce.
| Specyfikacja referencyjna parametrów | / potwierdzenie B2B |
|---|---|
| Produkt | Poduszka do laminowania kart / podkładka do dociskania kart |
| Konstrukcja referencyjna | Odporny na wysoką temperaturę silikon ze wzmocnieniem z włókna szklanego; inne konstrukcje poduszkowe podlegające weryfikacji projektu |
| Grubość referencyjna | 1,5–3,5 mm; wybrać w zależności od szczeliny kasety, kompensacji ciśnienia i docelowej wymiany ciepła |
| Referencyjna temperatura robocza | 120–180°C dla aktualnego asortymentu; potwierdzić temperaturę ciągłą i szczytową dla wybranego gatunku |
| Powierzchnia | Gładki lub matowy; sprawdzić, która strona jest zwrócona w stronę płyty i czy wymagana jest obróbka uwalniająca |
| Kolor | Opcja biała, szara lub dostosowana do projektu |
| Twardość / Amortyzacja | Dostosowane; podać twardość Shore'a lub zatwierdzoną wartość odniesienia po ściskaniu i powrocie do zdrowia, jeśli ma to zastosowanie |
| Rozmiar | A4, A3, rozmiar płyty prasującej lub docięcie na wymiar na podstawie rysunku klienta |
| Aplikacje | PVC , PETG , PC , ABS , RFID wkładka, karta zbliżeniowa, dowód osobisty, członkostwo i inne laminowane konstrukcje kart |
| Możliwość ponownego użycia | Możliwość ponownego użycia w zatwierdzonych warunkach; Częstotliwość wymiany zależy od temperatury, ciśnienia, zanieczyszczenia, przechowywania i liczby cykli |
| Wymóg zamówienia | MOQ, czas pakowania i realizacji zależą od wymiarów, konstrukcji i dostosowania |
Poduszka do laminowania kart to odporna na ciepło, ściśliwa warstwa instalowana w kasecie laminującej lub stosie pras, zgodnie z konstrukcją maszyny. Zwykle współpracuje z płytami grzewczymi, płytami ze stali polerowanej lub matowej, warstwami rozdzielającymi i książeczką w postaci kartek. Jego rolą jest kompensowanie niewielkich różnic w stosie i pomaganie w bardziej spójnym przekazywaniu ciśnienia i ciepła.
Dokładna pozycja montażu musi być zgodna z instrukcją laminatora i kasety. Podkładkę dociskową zazwyczaj umieszcza się na zewnątrz książeczki z kartami i stalowych płytek wykończeniowych, a nie stosuje się jej jako niezweryfikowanej powierzchni bezpośredniego kontaktu z drukowanymi Folia Overlay .
Kontrolowana warstwa amortyzująca może kompensować niewielkie różnice w płytach, stosach i arkuszach. Pomaga to zredukować lokalne strefy wysokiego i niskiego ciśnienia, które mogą przyczyniać się do nierównego łączenia, defektów krawędzi lub śladów na płycie.
Grubość i konstrukcja podkładki wpływają na to, jak szybko ciepło dociera do stosu kart i jak stos się ochładza. Cieńsza lub bardziej przewodząca konstrukcja może wytrzymać krótsze cykle, podczas gdy grubsza, bardziej miękka konstrukcja może zapewnić większą kompensację. Właściwą równowagę należy ustalić w drodze prób prasowych, a nie samej grubości.
Podkładka sama w sobie nie gwarantuje, że karty będą wolne od pęcherzyków i wypaczeń. Należy również kontrolować wilgotność, retencję rozpuszczalnika, grubość warstwy farby, Folia Overlay chemiczny, uwięzione powietrze, równoległość płyt, równomierność ogrzewania, ciśnienie, czas chłodzenia i uwalniania.

| Kategoria padu | Typowe punkty logiczne wyboru | do potwierdzenia |
|---|---|---|
| Silikon + podkładka z włókna szklanego | Ogólne laminowanie kart, gdzie wymagana jest stabilna amortyzacja, czysta obsługa i wydajność wielokrotnego użytku | Grubość, twardość, temperatura, przyczepność powierzchniowa, narażenie włókna szklanego i powrót do zdrowia po ściskaniu |
| Wełna/filc + podkładka silikonowa | Procesy wymagające bardziej miękkiego buforu lub innego zachowania termicznego | Kontrola wilgoci, powstawanie kłaczków, orientacja powierzchni, utrata grubości i metoda czyszczenia |
| Cienka podkładka o szybkim cyklu | Krótkie cykle prasowania, w których szybki transfer ciepła jest ważniejszy niż wysoka kompensacja | Płaskość kasety, jednorodność płyty dociskowej, zmienność stosu kart i ciśnienie szczytowe |
| Wielowarstwowa podkładka odporna na wysoką temperaturę | Wyższa temperatura lub wymagające powtarzalnych cykli, gdy określona konstrukcja zostanie zatwierdzona | Ocena ciągła a szczytowa, integralność warstwy zewnętrznej, kontrola zanieczyszczeń i zachowanie podczas uwalniania |
Podaj wymiary płyty grzewczej lub kasety, powierzchnię użytkową prasy, otwory pozycjonujące, promień narożnika i wymagany prześwit. Podkładki o zbyt dużym rozmiarze mogą się marszczyć lub zakłócać ładowanie, natomiast podkładki o zbyt małym rozmiarze mogą powodować nieciągłości nacisku w pobliżu krawędzi.
Grubość opisuje budowę fizyczną, natomiast twardość i zachowanie podczas ściskania określają reakcję podkładki pod obciążeniem. Grubsza podkładka nie jest automatycznie lepsza. Nadmierna kompresja może zmienić przenoszenie ciepła, wysokość stosu i ostateczną grubość karty, natomiast zbyt twarda podkładka może zapewnić niewystarczającą kompensację.
Określ warunki wstępnego podgrzewania, prasowania na gorąco, chłodzenia i uwalniania, w tym temperaturę, ciśnienie, czas przebywania i liczbę cykli na zmianę. Należy odróżnić ciągłą temperaturę pracy od krótkiej temperatury szczytowej.
Niewielkie zanieczyszczenie powierzchni jest istotne, ponieważ kurz, pozostałości silikonu, uszkodzone włókna lub osadzone cząstki mogą przenosić defekty na płyty lub arkusze kart. Potwierdź środki czyszczące i czy wybrana podkładka wymaga dedykowanej powierzchni orientacji lub uwalniania.

| Współczynnik doboru | Konstrukcja z włókna szklanego i wełny | / filcu i silikonu |
|---|---|---|
| Charakter ogólny | Wzmocniona podkładka elastomerowa z kontrolowaną powierzchnią i wsparciem wymiarowym | Bardziej miękki bufor na bazie tekstyliów w połączeniu z elastomerem odpornym na ciepło |
| Kompensacja ciśnienia | Zależy od składu silikonu, liczby warstw, twardości i grubości | Może zapewnić łagodniejszą reakcję; potwierdzić trwałą kompresję po powtarzanych cyklach |
| Przenikanie ciepła | Można wybrać zrównoważoną lub szybszą reakcję termiczną | Może lepiej izolować w zależności od gęstości i grubości filcu |
| Czystość | Sprawdź, czy nie ma odsłoniętych zbrojeń, uszkodzeń powierzchni i przenoszenia silikonu | Sprawdź, czy nie ma włókien, wchłoniętej wilgoci i zanieczyszczeń powierzchni |
| Najlepsza praktyka | Uruchom ten sam zatwierdzony stos kart na obu potencjalnych podkładkach i porównaj czas nagrzewania, płaskość, wiązanie, ślady płytek i stabilność cyklu | |
Prawidłowo dobrana podkładka może pomóc prasie w bardziej równomiernym przyłożeniu siły na użytecznym obszarze arkusza, zapewniając bardziej spójne łączenie warstw i grubość.
Zgodna warstwa może zmniejszyć kontakt twardych punktów i pomóc chronić polerowane płyty stalowe przed miejscowym obciążeniem. Jest to szczególnie istotne w przypadku RFID prelamentów z wiórami, modułami lub lokalnymi zmianami grubości, chociaż twardość płyty i konstrukcja stosu pozostają ważne.
Kontrolowany stan podkładki sprawia, że receptura laminowania jest bardziej powtarzalna. Zapisy cykli powinny zawierać identyfikację podkładek, datę pierwszego użycia, liczbę cykli, orientację i status kontroli.
Pęcherzyki i ślady wodne mogą być również spowodowane wilgocią, niecałkowitym utwardzeniem atramentu, uwalnianiem substancji lotnych, nieprawidłową szybkością nagrzewania, niewystarczającą wentylacją lub przedwczesnym ochłodzeniem. Rozwiązywanie problemów musi uwzględniać cały proces.
Układ stosów różni się w zależności od prasy i struktury kart. Skorzystaj z instrukcji obsługi maszyny i zatwierdzonej karty procesu. Poniższy przepływ pracy to platforma walidacji B2B, a nie uniwersalna receptura stosu.
| krok | akcji sprawdzającej | Zapis |
|---|---|---|
| 1. Zmierz | Sprawdź grubość podkładki w wielu punktach, płaskość płytki i luz kasety | Mapa grubości i identyfikator sprzętu |
| 2. Zbuduj stos | Załaduj podkładkę, płyty stalowe, warstwy rozdzielające i książeczkę z kartami w zatwierdzonej orientacji | Rysowanie stosu i kierunek warstwy |
| 3. Prasa próbna | Użyj docelowego materiału karty, atramentu, Folia Overlay , wkładki RFID i wymiarów produkcyjnych | Temperatura, ciśnienie, czas przebywania i krzywa chłodzenia |
| 4. Sprawdź | Sprawdź przyczepność, płaskość, transfer połysku/matu, pęcherzyki, znaki wodne, wgniecenia i stan krawędzi | Mapa usterek i przykładowe zdjęcia |
| 5. Zatwierdź | Zablokuj klasę padu i proces na podstawie złotej próbki | Zatwierdzona specyfikacja i zapis kontroli zmian |
Podkładkę można ocenić pod kątem wielowarstwowych kart plastikowych przy użyciu kompatybilnych arkuszy rdzenia i Folia Overlay s. Każdy polimer ma inne okno termiczne, dlatego nie należy zakładać, że jedna receptura podkładki i prasy będzie pasować do każdego materiału.
Arkusze RFID mogą wykazywać lokalne różnice w grubości wokół chipów, złączy antenowych lub modułów. Wybór poduszki powinien zostać zweryfikowany wraz z twardością blachy stalowej, wysokością stosu i testami RF przed i po laminowaniu.
W przypadku programów o surowych wymaganiach kosmetycznych i wymiarowych należy zdefiniować limity akceptacji dotyczące płaskości, grubości, wytrzymałości na odrywanie, wykończenia powierzchni i wad korpusu karty. Zgodność z jakimkolwiek standardem bankowym lub rządowym zależy od całego programu karty, a nie samej poduszki.
| Zaobserwowany problem | Możliwa przyczyna związana z podkładką | Inne kontrole procesu |
|---|---|---|
| Nierówne wiązanie / uniesienie krawędzi | Zmiana grubości podkładki, trwałe ustawienie, zbyt mały rozmiar podkładki lub niewłaściwa twardość | Równoległość płyt, ciśnienie, chemia Folia Overlay , wyrównanie krawędzi i chłodzenie |
| Bąbelki / znaki wodne | Zanieczyszczona lub zawilgocona podkładka; niewłaściwa reakcja termiczna | Wysychanie atramentu, wilgotność materiału, uwięzione powietrze, szybkość nagrzewania i odpowietrzanie |
| Zniekształcone karty | Nierówna kompresja podkładek lub asymetryczne rozmieszczenie podkładek | Skurcz materiału, niezrównoważone warstwy, ciśnienie chłodzenia i temperatura uwalniania |
| Ślady/wgniecenia na płycie | Osadzone zanieczyszczenia, odsłonięte włókna lub uszkodzona powierzchnia podkładki | Uszkodzenia blachy stalowej, wysokość modułu RFID i czystość obsługi |
| Powolne nagrzewanie | Podkładka zbyt gruba lub zbyt izolująca dla cyklu docelowego | Moc grzejnika, dokładność termopary, masa stosu i stan płyty dociskowej |
| Wydajność zmienia się w czasie | Odkształcenie po ściskaniu, stwardnienie, pęknięcia lub zanieczyszczenia po wielokrotnych cyklach | Zmiana receptury, zmiany partii surowców i kalibracja sprzętu |
Wallis może sprawdzić niestandardowe wymiary podkładki, grubość, twardość, powierzchnię, kolor, kształt krawędzi i opakowanie. Aby uniknąć nieodpowiedniej wyceny, podaj faktyczne informacje dotyczące prasy i procesu, a nie zamawiaj blok tylko w formacie A3 lub A4.
| Informacje dotyczące zapytania ofertowego | , które należy podać |
|---|---|
| Laminator | Marka, model, metoda ogrzewania/chłodzenia i typ kasety |
| Rozmiar płyty/podkładki | Długość, szerokość, promień narożnika, otwory, szczeliny i rysunek prześwitu krawędziowego |
| Materiały do kart s | PVC , PETG , ABS , PC , RFID prelam, Folia Overlay typ i całkowita grubość stosu |
| Naciśnij Przepis | Temperatura gorąca i chłodzenia, ciśnienie, czas przebywania i liczba cykli na zmianę |
| Aktualny pad | Materiał, grubość, twardość, żywotność, zdjęcia i aktualne wady |
| Cel akceptacji | Płaskość, wykończenie powierzchni, wytrzymałość na odrywanie, czas cyklu i kryteria oczekiwanej wymiany |
| Szczegóły zamówienia | Ilość próbek, ilość hurtowa, opakowanie, etykietowanie i miejsce przeznaczenia |
Sprawdź wymiary, grubość w kilku miejscach, stan powierzchni, jakość krawędzi, kolor, oznaczenie orientacji i widoczne wzmocnienie. Jeśli określono, porównaj twardość lub zachowanie przy ściskaniu z zatwierdzoną próbką.
Uruchom reprezentatywne arkusze kart, korzystając z docelowej receptury prasy. Zatwierdź podkładkę dopiero po porównaniu reakcji na ogrzewanie, płaskości gotowej karty, przyczepności, transferu powierzchni i wad z projektem Golden Sample.
Wymień podkładkę lub poddaj ją kwarantannie, jeśli wystąpi na niej trwała utrata grubości, nierównomierne ściskanie, pęknięcia, odsłonięte włókna, stwardniałe obszary, osadzone zanieczyszczenia, uszkodzenia krawędzi lub mierzalna zmiana wydajności laminacji. Żywotność należy śledzić na podstawie rzeczywistych cykli i stanu, a nie uniwersalnej, stałej liczby.
Wallis dostarcza materiały do produkcji kart, takie jak arkusze rdzeniowe, Folia Overlay s, RFID wkładki, blachy stalowe do laminowania i podkładki prasujące. Dzięki temu kupujący B2B mogą przeglądać podkładkę wraz z całym stosem kart, zamiast oceniać ją jako izolowane akcesorium.
W celu kwalifikacji projektu poproś o próbkę podkładki, specyfikację techniczną, rysunek cięcia i plan testów. Roszczenia produkcyjne, takie jak żywotność, redukcja defektów i skrócenie czasu cyklu, powinny zostać potwierdzone na maszynie klienta i zatwierdzonej strukturze karty.

Jest to warstwa prasująca wielokrotnego lub półwielokrotnego użytku, która pomaga rozprowadzać nacisk i zarządzać przenoszeniem ciepła w kasecie do laminowania kart przemysłowych. Współpracuje z płytami stalowymi, warstwami rozdzielającymi i książeczką kartową zgodnie z projektem stosu specyficznym dla maszyny.
Nie. Poduszka jest materiałem kompensującym nacisk, natomiast stalowa płyta przenosi wybrane wykończenie z połyskiem, matem lub wzorem i zapewnia twardą, płaską powierzchnię wokół stosu kart.
Umiejscowienie zależy od konstrukcji laminatora i kasety. Postępuj zgodnie z instrukcją obsługi maszyny i zatwierdzonym rysunkiem stosu. Podkładka jest zazwyczaj instalowana na zewnątrz książeczki kartowej i płyt wykończeniowych, a nie stosowana jako niezweryfikowana warstwa bezpośredniego kontaktu na zadrukowanych powierzchniach kart.
Podkładkę można oceniać w przypadku kilku materiałów, ale receptura prasy i reakcja termiczna są różne. Przed produkcją sprawdź osobno każdą strukturę karty PVC , PETG , ABS lub PC .
Aktualny zakres odniesienia wynosi 1,5–3,5 mm. Wybór zależy od luzu kasety, zmienności stosu, twardości podkładki, ciśnienia, prędkości nagrzewania i pożądanej kompensacji. Grubsza podkładka nie jest automatycznie lepsza.
Aktualne odniesienie do strony to 120–180°C. Dla wybranej konstrukcji należy potwierdzić ciągłą i szczytową temperaturę znamionową i porównać ją z rzeczywistym cyklem prasy.
Może pomóc poprawić spójność ciśnienia i temperatury, ale nie może zagwarantować, że karty będą wolne od defektów. Należy również kontrolować wilgotność, utwardzanie atramentu, uwięzione powietrze, szybkość nagrzewania, chłodzenie i kompatybilność materiałów.
Nie ma uniwersalnej liczby cykli. Żywotność zależy od temperatury, ciśnienia, czasu przebywania, czyszczenia, przechowywania, konstrukcji podkładki i zanieczyszczenia. Grubość gąsienicy, stan kompresji i wydajność produkcji.
Stosuj wyłącznie zatwierdzoną metodę czyszczenia, która nie pęcznieje, nie rozpuszcza ani nie zanieczyszcza powierzchni. Przechowuj podkładkę płasko, czysto i sucho, z dala od ostrych przedmiotów, ciepła i bezpośredniego światła słonecznego. Nie składaj go.
Tak, pod warunkiem przetestowania. Wkładki RFID mogą mieć lokalnie zróżnicowaną grubość wokół chipów i połączeń antenowych, dlatego należy sprawdzić podkładkę pod kątem rzeczywistego prelamika, stalowych płyt, receptury prasy i wydajności RF.
Można sprawdzić niestandardową długość, szerokość, grubość, twardość, kształt krawędzi i otwory. Dostarcz rysunek wymiarowy i model maszyny, aby można było sprawdzić użyteczną powierzchnię prasy i prześwity.
Podaj model laminatora, rozmiar płyty, rysunek podkładki, materiały kart, całkowitą grubość stosu, temperaturę, ciśnienie, czas cyklu, aktualne dane podkładki, zaobserwowane wady, wielkość zamówienia i miejsce docelowe.