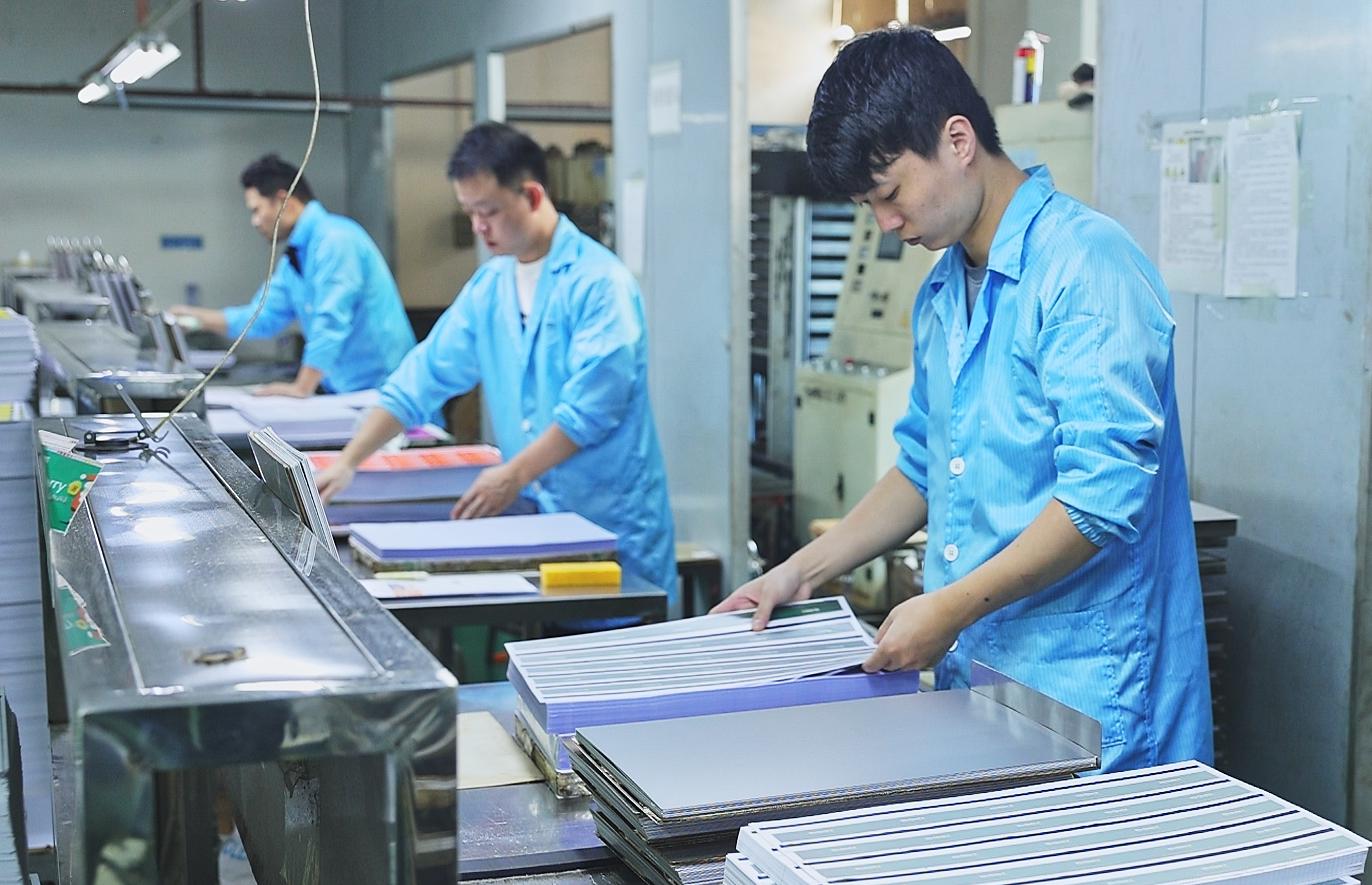
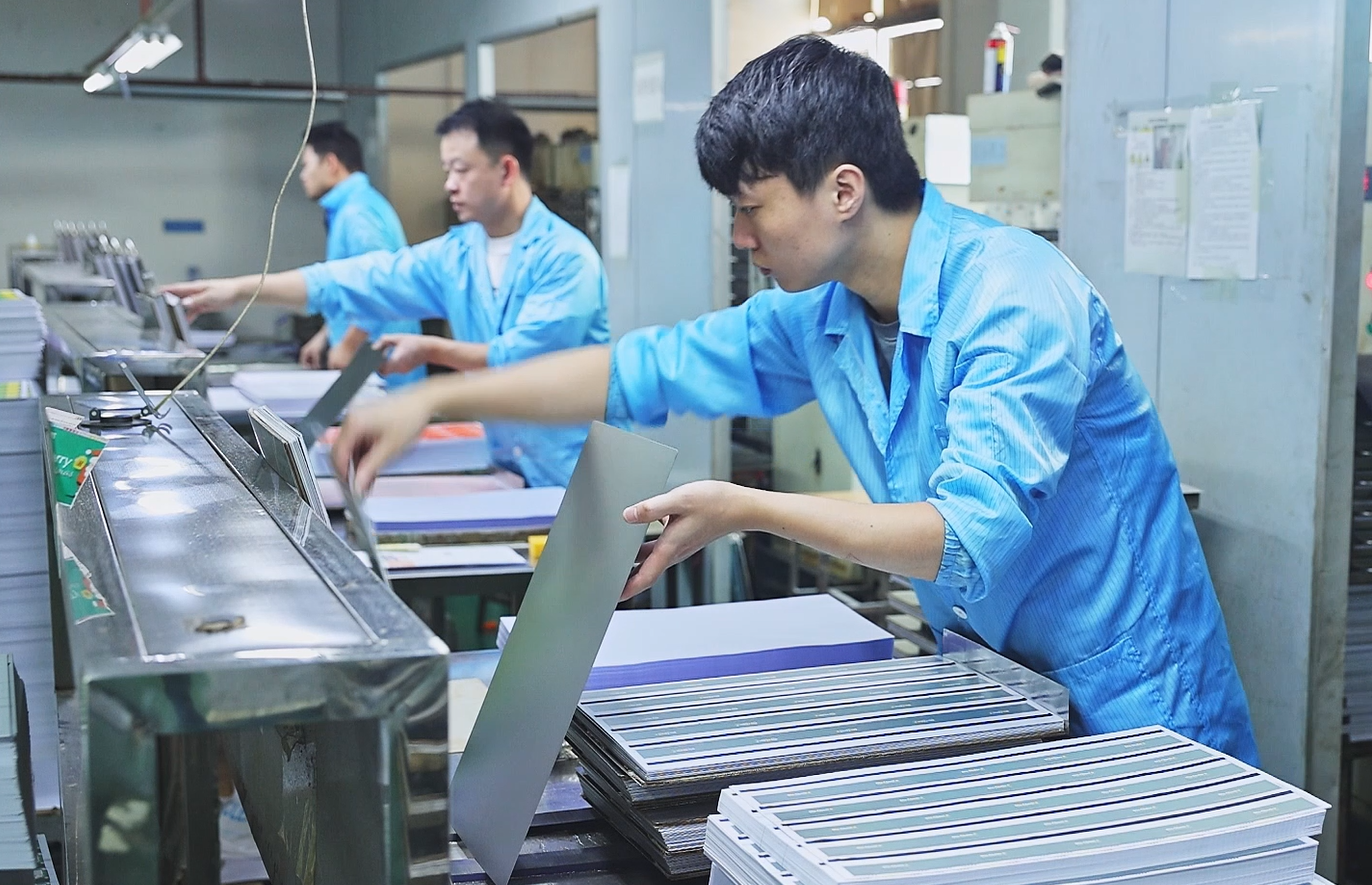
|
kortelės medžiaga
Wallis
| Spalva: | |
|---|---|
| Medžiaga: | |
| Storis: | |
| Taikymas: | |
| Kiekis: | |
Wallis kortelių laminavimo pagalvėlės yra daugkartinio naudojimo preso eksploatacinės medžiagos, naudojamos pramoniniuose plastikinių kortelių laminavimo įrenginiuose, padedančios kompensuoti nedidelius storio pokyčius ir tolygiau paskirstyti slėgį laminavimo kasetėje. Galimos silikoninės, stiklo pluoštu sustiprintos ir susijusios konstrukcijos gali būti pritaikytos PVC , PETG , PC , RFID inkrustacijai, ID kortelių ir intelektualiųjų kortelių gamybai.
B2B kortelių gamintojams trinkelių pasirinkimas turėtų būti pagrįstas laminavimo įrenginiu, plieno plokštės matmenimis, kortelės medžiaga, kamino konstrukcija, temperatūros kreive, slėgiu, ciklo trukme ir reikiama paviršiaus apdaila. Tinkamas presavimo padas gali palaikyti pakartotinį sukibimą ir lygumą, tačiau jis nepakeičia tinkamo rašalo džiovinimo, drėgmės kontrolės, plokščių priežiūros ar patvirtinto laminavimo recepto.
Šios vertės atspindi dabartinį produkto puslapio nuorodos diapazoną. Galutinė medžiagos konstrukcija, nuolatinė darbo temperatūra, kietumas, matmenų tolerancija ir eksploatavimo sąlygos turi būti patvirtintos citatoje, techninių duomenų lape ir patvirtintame pavyzdyje.
| Parametrų | nuorodos specifikacija / B2B patvirtinimas |
|---|---|
| Produktas | Kortelių laminavimo pagalvėlė / kortelių presavimo padėklas |
| Nuoroda Statyba | Karščiui atsparus silikonas su stiklo pluošto armatūra; kitos pagalvių konstrukcijos, kurių projektas bus peržiūrėtas |
| Referencinis storis | 1,5–3,5 mm; pasirinkti pagal kasetės tarpą, slėgio kompensavimą ir šilumos perdavimo tikslą |
| Etaloninė darbinė temperatūra | 120–180°C dabartiniam gaminių asortimentui; patvirtinkite nuolatinę ir didžiausią pasirinktos klasės temperatūrą |
| Paviršius | Lygus arba matinis; patvirtinkite, kuri pusė yra atsukta į plokštelę ir ar reikalingas atleidimo apdorojimas |
| Spalva | Balta, pilka arba konkretaus projekto pasirinkimas |
| Kietumas / amortizacija | Individualizuotas; nurodykite Šoro kietumą arba patvirtintą suspaudimo atkūrimo nuorodą, jei taikoma |
| Dydis | A4, A3, preso plokštės dydis arba pritaikytas pjovimas pagal kliento brėžinį |
| Programos | PVC , PETG , PC , ABS , RFID įdėklas, bekontakčiai, ID, narystės ir kitos laminuotos kortelių struktūros |
| Pakartotinis naudojimas | Galima pakartotinai naudoti patvirtintomis sąlygomis; keitimo intervalas priklauso nuo karščio, slėgio, užterštumo, laikymo ir ciklo skaičiaus |
| Užsakymo reikalavimas | MOQ, pakavimas ir pristatymo laikas priklauso nuo matmenų, konstrukcijos ir pritaikymo |
Kortelių laminavimo pagalvėlė yra karščiui atsparus, gniuždomas sluoksnis, sumontuotas laminavimo kasetėje arba preso krūvelėje pagal mašinos konstrukciją. Paprastai jis veikia kartu su kaitinimo plokštėmis, poliruoto arba matinio plieno plokštėmis, atlaisvinimo sluoksniais ir kortelės lapo bukletu. Jo vaidmuo yra prisitaikyti prie nedidelių kamino svyravimų ir padėti nuosekliau perduoti slėgį ir šilumą.
Tiksli montavimo padėtis turi atitikti laminatoriaus ir kasetės instrukcijas. Spaudos padėklas paprastai yra už kortelės bukleto ir plieninių apdailos plokščių, o ne naudojamas kaip nepatvirtintas tiesioginio kontakto paviršius ant spausdintų Overlay plėvelė .
Kontroliuojamas amortizuojantis sluoksnis gali kompensuoti nedidelius plokščių, krūvų ir lakštų pokyčius. Tai padeda sumažinti vietines aukšto ir žemo slėgio zonas, kurios gali prisidėti prie netolygaus sukibimo, kraštų defektų ar plokštelių žymių.
Pagalvėlės storis ir konstrukcija turi įtakos tam, kaip greitai šiluma pasiekia kortelių krūvą ir kaip ji atvėsta. Plonesnė arba laidesnė konstrukcija gali palaikyti trumpesnius ciklus, o storesnė, minkštesnė konstrukcija gali suteikti daugiau kompensacijos. Tinkama pusiausvyra turi būti nustatyta naudojant spaudos bandymus, o ne tik tiriant.
Pagalvėlė pati savaime negali garantuoti kortelių be burbuliukų ar deformacijų. Taip pat turi būti kontroliuojama drėgmė, tirpiklio sulaikymas, rašalo plėvelės storis, Overlay plėvelė chemija, įstrigęs oras, plokščių lygiagretumas, šildymo vienodumas, slėgis, aušinimas ir išleidimo laikas.

| Pad kategorija | Tipiniai atrankos logikos | taškai, kuriuos reikia patvirtinti |
|---|---|---|
| Silikonas + stiklo pluošto padas | Bendras kortelių laminavimas, kai reikalinga stabili amortizacija, švarus valdymas ir daugkartinio naudojimo efektyvumas | Storis, kietumas, temperatūra, paviršiaus lipnumas, stiklo pluošto ekspozicija ir suspaudimo atsistatymas |
| Vilna / veltinis + silikoninis padas | Procesai, kuriems reikalingas minkštesnis buferis arba kitoks šiluminis elgesys | Drėgmės kontrolė, pūkelių susidarymas, paviršiaus orientacija, storio praradimas ir valymo būdas |
| Plonas greito ciklo padėklas | Trumpi spaudimo ciklai, kai greitas šilumos perdavimas yra svarbesnis už didelę kompensaciją | Kasetės lygumas, plokštelės vienodumas, kortelių krūvos kitimas ir didžiausias slėgis |
| Aukštos temperatūros daugiasluoksnis padas | Aukštesnės temperatūros arba reikalaujantys pakartotiniai ciklai, kai patvirtinama nurodyta konstrukcija | Nenutrūkstamas ir didžiausias įvertinimas, išorinio sluoksnio vientisumas, užterštumo kontrolė ir išleidimo elgsena |
Nurodykite šildymo plokštės arba kasetės matmenis, naudojamą presavimo plotą, padėties angas, kampo spindulį ir reikiamą tarpą. Didelės trinkelės gali susiglamžyti arba trukdyti krauti, o per mažo dydžio trinkelės gali sukelti slėgio pertrūkius šalia kraštų.
Storis apibūdina fizinę sudėtį, o kietumas ir suspaudimo elgsena lemia, kaip trinkelė reaguoja esant apkrovai. Storesnis padas automatiškai nėra geresnis. Per didelis suspaudimas gali pakeisti šilumos perdavimą, krūvos aukštį ir galutinį kortelės storį, o per kietas padas gali nepakankamai kompensuoti.
Nurodykite išankstinio pašildymo, karšto spaudimo, aušinimo ir išleidimo sąlygas, įskaitant temperatūrą, slėgį, laikymo laiką ir ciklus per pamainą. Nepertraukiamą eksploatavimo temperatūrą reikia skirti nuo trumpo didžiausios temperatūros įvertinimo.
Mažas paviršiaus užterštumas yra būtinas, nes dulkės, silikono likučiai, pažeisti pluoštai ar įterptos dalelės gali perkelti defektus į plokštes ar kortelių lapus. Patvirtinkite valymo priemones ir tai, ar pasirinktam padėklui reikia specialios padėties arba atlaisvinimo paviršiaus.

| Selection Factor | Silikoninis-stiklo pluoštas statybinė | vata / veltinio-silikono konstrukcija |
|---|---|---|
| Bendras charakteris | Sustiprintas elastomerinis padas su kontroliuojamu paviršiumi ir matmenų atrama | Minkštesnis tekstilės pagrindo buferis kartu su karščiui atspariu elastomeru |
| Slėgio kompensavimas | Priklauso nuo silikono sudėties, sluoksnių skaičiaus, kietumo ir storio | Gali suteikti švelnesnį atsaką; patvirtinkite nuolatinį suspaudimą po pakartotinių ciklų |
| Šilumos perdavimas | Galima pasirinkti subalansuotai arba greitesnei šiluminei reakcijai | Gali izoliuoti daugiau, priklausomai nuo veltinio tankio ir storio |
| Švara | Patikrinkite, ar nėra atviros armatūros, paviršiaus pažeidimų ir silikono pernešimo | Patikrinkite, ar nėra pūkelių, absorbuotos drėgmės ir paviršiaus užteršimo |
| Geriausia praktika | Paleiskite tą patį patvirtintą kortelių krūvą ant abiejų kandidatų trinkelių ir palyginkite kaitinimo laiką, lygumą, sukibimą, plokštelių žymes ir ciklo stabilumą. | |
Tinkamai parinktas padas gali padėti presui tolygiau taikyti jėgą visoje naudojamoje lakšto srityje, palaikydamas nuoseklesnį sluoksnio sukibimą ir storį.
Suderinamas sluoksnis gali sumažinti kietų taškų kontaktą ir padėti apsaugoti poliruoto plieno plokštes nuo vietinės apkrovos. Tai ypač aktualu RFID lakštams su drožlėmis, moduliais arba vietiniu storio skirtumu, nors plokštės kietumas ir rietuvės konstrukcija išlieka svarbūs.
Kontroliuojama padėklo būklė padeda lengviau pakartoti laminavimo receptą. Ciklo įrašuose turėtų būti trinkelių identifikavimas, pirmojo naudojimo data, ciklų skaičius, orientacija ir patikrinimo būsena.
Burbuliukai ir vandens ženklai taip pat gali atsirasti dėl drėgmės, nepilno rašalo sukietėjimo, lakiųjų medžiagų išsiskyrimo, netinkamo kaitinimo greičio, nepakankamo oro išleidimo arba priešlaikinio aušinimo. Trikčių šalinimas turi įvertinti visą procesą.
Dėmių išdėstymas skiriasi priklausomai nuo spaudos ir kortelės struktūros. Naudokite mašinos vadovą ir patvirtintą proceso lapą. Toliau pateikta darbo eiga yra B2B patvirtinimo sistema, o ne universalus krūvos receptas.
| Žingsnio | patvirtinimo veiksmo | įrašas |
|---|---|---|
| 1. Išmatuokite | Patikrinkite trinkelės storį keliuose taškuose, plokštės lygumą ir kasetės tarpą | Storio žemėlapis ir įrangos ID |
| 2. Sukurkite krūvą | Padėkite pagalvėlę, plienines plokštes, atlaisvinimo sluoksnius ir kortelės knygelę patvirtinta kryptimi | Stack brėžinys ir sluoksnio kryptis |
| 3. Bandomasis spaudimas | Naudokite tikslinę kortelės medžiagą, rašalą, Overlay plėvelė , RFID įdėklą ir gamybos matmenis | Temperatūros, slėgio, išlikimo ir aušinimo kreivė |
| 4. Apžiūrėkite | Patikrinkite sukibimą, lygumą, blizgesį / matinį perkėlimą, burbulus, vandens ženklus, įlenkimus ir kraštų būklę | Defektų žemėlapis ir nuotraukų pavyzdžiai |
| 5. Patvirtinti | Užfiksuokite trinkelės klasę ir apdorokite prieš auksinį pavyzdį | Patvirtinta specifikacija ir pakeitimų kontrolės įrašas |
Padėklas gali būti įvertintas dėl daugiasluoksnių plastikinių kortelių, naudojant suderinamus pagrindinius lapus ir Overlay plėvelė . Kiekvienas polimeras turi skirtingą šiluminį langą, todėl negalima manyti, kad vienas pagalvėlės ir preso receptas tinka kiekvienai medžiagai.
RFID lapuose gali būti vietinių storio skirtumų aplink lustus, antenos jungtis arba modulius. Pagalvėlės pasirinkimas turi būti patvirtintas kartu su plieno plokštės kietumu, rietuvės aukščiu ir RF bandymais prieš ir po laminavimo.
Programoms, kurioms taikomi griežti kosmetiniai ir matmenų reikalavimai, apibrėžkite plokštumo, storio, atlupimo stiprumo, paviršiaus apdailos ir kortelės korpuso defektų priimtinumo ribas. Atitiktis bet kokiam banko ar vyriausybės standartui priklauso nuo visos kortelės programos, o ne tik nuo pagalvėlės.
| Pastebėta problema | Galima su kilimėliu susijusi priežastis | Kiti proceso patikrinimai |
|---|---|---|
| Netolygus klijavimas / kraštų pakėlimas | Pamušalo storio svyravimai, nuolatinis rinkinys, per mažas padas arba netinkamas kietumas | Plokštelės lygiagretumas, slėgis, Overlay plėvelė chemija, kraštų išlygiavimas ir aušinimas |
| Burbulai / vandens ženklai | Užterštos arba drėgmės paveiktos trinkelės; netinkama šiluminė reakcija | Rašalo džiūvimas, medžiagos drėgmė, įstrigęs oras, šildymo greitis ir išleidimas |
| Iškreiptos kortelės | Netolygus trinkelių suspaudimas arba asimetrinis trinkelių išdėstymas | Medžiagos susitraukimas, nesubalansuoti sluoksniai, aušinimo slėgis ir išleidimo temperatūra |
| Plokštelių žymės / įlenkimai | Įterptos šiukšlės, atviri pluoštai arba pažeistas padėklo paviršius | Plieninės plokštės pažeidimas, RFID modulio aukštis ir tvarkymo švara |
| Lėtas įkaitimas | Pagalvė per stora arba per daug izoliuojanti tiksliniam ciklui | Šildytuvo galia, termoporos tikslumas, kamino masė ir plokštelės būklė |
| Derliaus pokyčiai laikui bėgant | Suspaudimas, sukietėjimas, įtrūkimai arba užteršimas po pakartotinių ciklų | Receptų dreifas, žaliavų partijų keitimas ir įrangos kalibravimas |
Wallis gali peržiūrėti pasirinktinius trinkelių matmenis, storį, kietumą, paviršių, spalvą, krašto formą ir pakuotę. Kad išvengtumėte netinkamos citatos, pateikite tikrąją spaudos ir apdorojimo informaciją, o ne prašykite tik A3 arba A4 formato bloknoto.
| RFQ informacijos informacija | Pateikiama išsami |
|---|---|
| Laminatorius | Gamintojas, modelis, šildymo/vėsinimo būdas ir kasetės tipas |
| Lėkštės / padėklo dydis | Ilgis, plotis, kampo spindulys, skylės, grioveliai ir kraštų tarpo brėžinys |
| Kortelių medžiagos s | PVC , PETG , ABS , PC , RFID prelam, Overlay plėvelė tipas ir bendras rietuvės storis |
| Paspauskite Receptas | Karšto ir vėsinimo temperatūra, slėgis, buvimo laikas ir ciklai per pamainą |
| Dabartinis padas | Medžiaga, storis, kietumas, tarnavimo laikas, nuotraukos ir esami defektai |
| Priėmimo tikslas | Plokštumas, paviršiaus apdaila, lupimo stiprumas, ciklo trukmė ir numatomi pakeitimo kriterijai |
| Užsakymo detalės | Mėginio kiekis, masinis kiekis, pakuotė, ženklinimas ir paskirties vieta |
Patikrinkite matmenis, storį keliuose taškuose, paviršiaus būklę, krašto kokybę, spalvą, orientacijos žymėjimą ir matomą armatūrą. Jei nurodyta, palyginkite kietumą arba suspaudimo elgesį su patvirtintu pavyzdžiu.
Paleiskite reprezentatyvius kortelių lapus naudodami tikslinės spaudos receptą. Patvirtinkite trinkelę tik palyginę šildymo reakciją, baigtą kortelės lygumą, sukibimą, paviršiaus perkėlimą ir defektus su projekto Auksiniu pavyzdžiu.
Pakeiskite arba įdėkite į karantiną pagalvėlę, kai atsiranda nuolatinio storio praradimo, netolygaus suspaudimo, įtrūkimų, atvirų pluoštų, sukietėjusių vietų, įterptų užteršimų, pakraščių pažeidimo arba išmatuojamo laminavimo išeigos pokyčio. Tarnavimo laikas turėtų būti stebimas pagal faktinius ciklus ir būklę, o ne pagal visuotinį fiksuotą skaičių.
Wallis tiekia kortelių gamybos medžiagas, tokias kaip šerdies lakštai, Overlay plėvelė s, RFID įdėklai, laminuotos plieno plokštės ir presavimo padėklai. Tai leidžia B2B pirkėjams peržiūrėti pagalvėlę kartu su visa kortelių krūva, o ne vertinti kaip atskirą priedą.
Dėl projekto kvalifikacijos paprašykite trinkelės pavyzdžio, techninės specifikacijos, pjovimo brėžinio ir bandymo plano. Gamybos teiginiai, tokie kaip tarnavimo laikas, defektų sumažinimas ir ciklo trukmės pagerinimas, turėtų būti patvirtinti kliento mašinoje ir patvirtintoje kortelės struktūroje.

Tai daugkartinio arba pusiau daugkartinio naudojimo presinis sluoksnis, padedantis paskirstyti slėgį ir valdyti šilumos perdavimą pramoninėje kortelių laminavimo kasetėje. Jis veikia su plieninėmis plokštėmis, atlaisvinimo sluoksniais ir kortelių bukletu pagal mašinai būdingą kamino konstrukciją.
Ne. Pagalvėlė yra reikalavimus atitinkanti slėgį kompensuojanti medžiaga, o plieninė plokštė suteikia pasirinktą blizgesį, matinį arba raštuotą paviršių ir sukuria kietą, lygų paviršių aplink kortelių krūvą.
Vieta priklauso nuo laminavimo aparato ir kasetės konstrukcijos. Vadovaukitės mašinos vadovu ir patvirtintu kamino brėžiniu. Pagalvėlė paprastai montuojama už kortelės bukleto ir apdailos plokščių, nenaudojama kaip nepatvirtintas tiesioginio kontakto sluoksnis ant spausdintų kortelių paviršių.
Įklotas gali būti vertinamas iš kelių medžiagų, tačiau skiriasi presavimo receptas ir šiluminė reakcija. Prieš gamindami atskirai patvirtinkite kiekvieną PVC , PETG , ABS arba PC kortelės struktūrą.
Dabartinis atskaitos diapazonas yra 1,5–3,5 mm. Pasirinkimas priklauso nuo kasetės tarpo, kamino kitimo, trinkelių kietumo, slėgio, šildymo greičio ir norimos kompensacijos. Storesnis padas automatiškai nėra geresnis.
Dabartinė puslapio nuoroda yra 120–180 °C. Nepertraukiamos ir didžiausios temperatūros įvertinimas turi būti patvirtintas pasirinktai konstrukcijai ir palyginti su faktiniu presavimo ciklu.
Tai gali padėti pagerinti slėgį ir šiluminę konsistenciją, bet negali garantuoti, kad kortelės be defektų. Taip pat turi būti kontroliuojama drėgmė, rašalo kietėjimas, įstrigęs oras, šildymo greitis, aušinimas ir medžiagų suderinamumas.
Nėra universalaus ciklo skaičiavimo. Tarnavimo laikas priklauso nuo temperatūros, slėgio, buvimo laiko, valymo, laikymo, padėklo konstrukcijos ir užteršimo. Vikšro storis, suspaudimo būklė ir gamybos išeiga.
Naudokite tik patvirtintą valymo būdą, kuris neišbrinktų, neištirptų ir neužterštų paviršiaus. Paklotą laikykite plokščią, švarią ir sausą, atokiau nuo aštrių daiktų, karščio ir tiesioginių saulės spindulių. Nelankstykite.
Taip, tikrinama. RFID įdėklai gali turėti vietinį storio skirtumą aplink lustus ir antenos jungtis, todėl patvirtinkite trinkelę naudodami tikrąjį prelamą, plienines plokštes, presavimo receptą ir radijo dažnių našumą.
Galima peržiūrėti pasirinktinį ilgį, plotį, storį, kietumą, krašto formą ir skyles. Pateikite matmenų brėžinį ir mašinos modelį, kad būtų galima patikrinti naudojamą presavimo plotą ir tarpus.
Pateikite laminavimo įrenginio modelį, plokštės dydį, trinkelės piešinį, kortelės medžiagas, bendrą kamino storį, temperatūrą, slėgį, ciklo laiką, esamus trinkelių duomenis, pastebėtus defektus, užsakymo kiekį ir paskirties vietą.